

电线电缆料生产时,绝缘料的塑化程度、护套表面的光滑度,常常和冷喂料挤出机螺杆转速直接相关。很多工艺人员遇到出胶量不稳或表面起粒,第一反应是调快或调慢转速。但转速变化带来的连锁反应并不止于出胶量:剪切生热在变、物料停留时间在变、过滤网前压力也在变。调了转速没有解决问题,反而把料温推向焦烧边界,这种情况并不少见。转速是否合适,需要顺着这几条工艺链逐段判断。
先看剪切生热。螺杆转动对胶料的剪切速度随转速上升而加快,胶料内部分子链摩擦加剧,温度随之升高。如果机筒和螺杆芯部的冷却环节预留不足,胶温会一路逼近焦烧点。
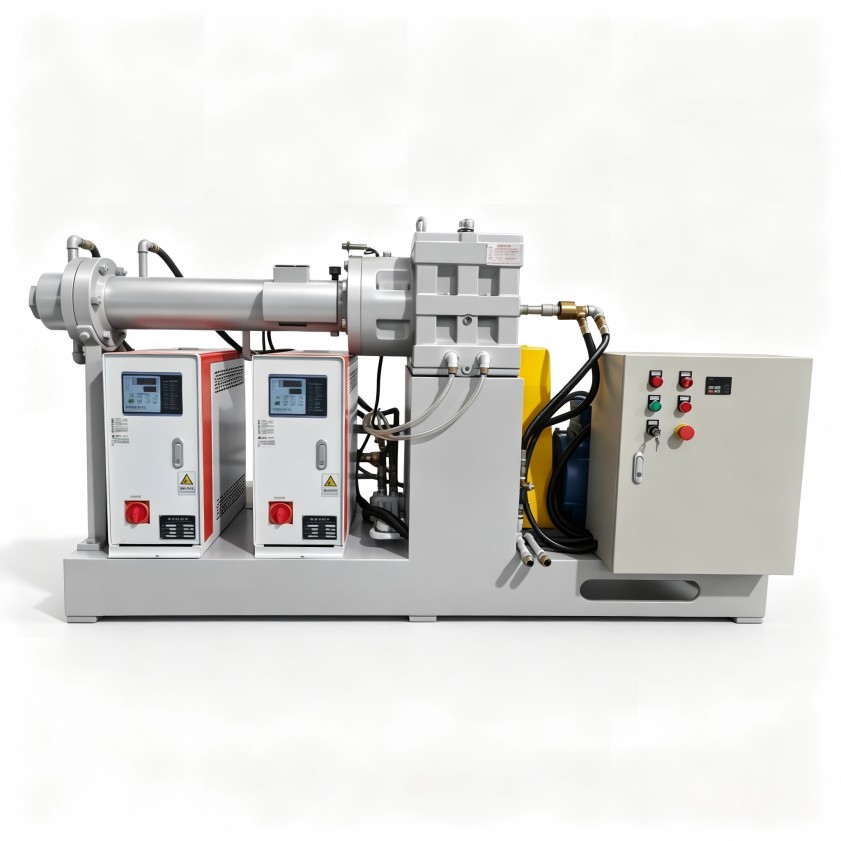
再看停留时间。转速提高后,物料在螺杆槽内向前输送得更快,但每一段经历的剪切次数反而可能不够,塑化效果未必随之提升。有些厂家为了抢产量把转速提得很高,结果料温超限后只能降速等待,平均产量并没有提升;也有些厂家把转速压得很低,塑化是稳了,但产能偏低,单位能耗不划算。
还有压力分布。冷喂料挤出机通常配有过滤网或过滤板,转速上升后网前压力跟着波动,滤胶状态不稳定时,杂质和凝胶点更容易穿滤。这三条链互相牵制,单独调一个参数往往按下葫芦浮起瓢。
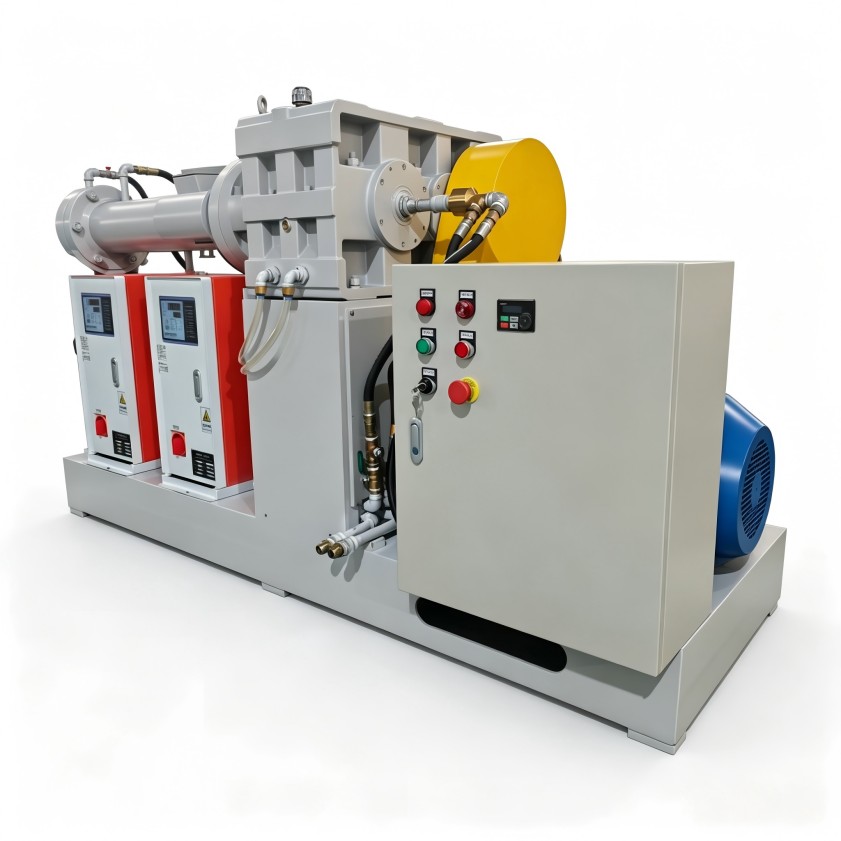
判断冷喂料挤出机螺杆转速是否过高的方式之一,是看设定温度和实际回馈温度的偏差。如果某一温区的温差持续扩大,说明冷却能力接近极限,再往上涨转速,绝缘料发生焦烧的风险会明显上升。
反过来看,温控系统响应越快、测温点覆盖越合理,安全转速窗口就越宽。这也是为什么同样规格的设备,有的能开得较顺,有的只能保守运行——差别常常不在电机,而在温控能力。调整转速之前,先确认每一段温区是否稳得住,再动螺杆。
如果现有设备冷却余量有限,临时降低填充系数或调高螺杆芯部水温,可以在一定程度上腾出安全空间,但这些操作同样会改变混炼效果。要从根本上放宽转速窗口,还得回到温控容量和响应速度上。
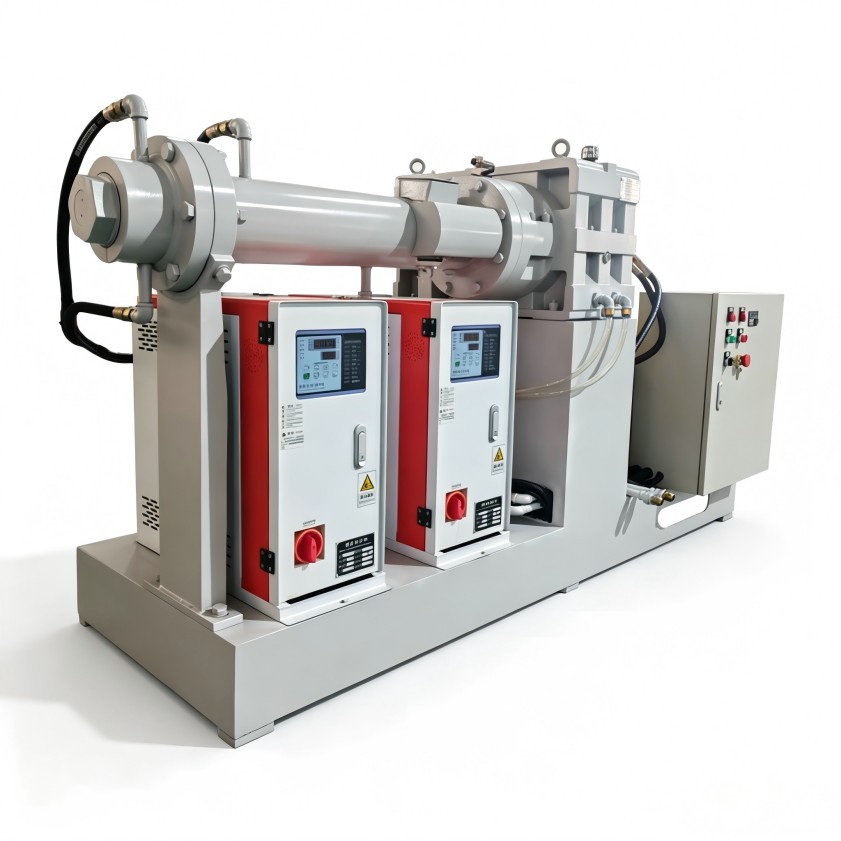
转速过低时,物料在机筒内接受的剪切次数减少,部分分子量分布宽的电缆料会出现塑化不均,挤出物表观密度不均匀,后续交联或绝缘性能容易波动。转速过高时,网前压力上升,过滤网易变形或堵塞,出胶量反而下降,护套表面出现波动痕迹。
合适的冷喂料挤出机螺杆转速,表现为电流平稳、温区稳定、压力和出胶量没有快速脉动。观察这几组参数的联动,比单独盯着转速表可靠得多。
调试现场常见两类情况:高填充电缆料摩擦热大,转速稍微上调,温度就明显走高;低填充透明料剪切热相对小,但停留时间过短,分散效果又容易变差。同一台设备遇到截然不同的配方,转速调整思路也要跟着变。
新配方或新规格的绝缘料、护套料上机时,建议从偏低的转速开始,小幅度逐级上调。每提高一档,等温度和压力重新稳定,再记录一段出胶状态。
关注三个信号:机筒温度是否持续走高且无法回调,网前压力是否跳涨,挤出物表面是否开始发毛。任何一项出现劣化,就退回上一档。每次调整后的观察时间最好超过两个物料循环,看到的状态才更接近真实稳定。急调急看,反而容易被瞬时波动干扰判断。
这种渐进做法不依赖复杂仪器,但对操作经验有要求。调试时同步调整温控设定和螺杆转速,往往比单方面拧转速更容易找到稳定点。
在选购冷喂料挤出机时,单纯比较转速范围意义有限。需要问清楚的是:在这个转速区间的上限附近,温控系统能否维持小波动;当前螺杆构型对高转速是否敏感;过滤系统承压能力和更换周期与转速是否匹配。
不同胶种的剪切敏感程度差异很大,电缆料中的PVC、PE、XLPE要求各不相同。转速表上的数字只是表象,真正决定设备上限的,是冷却水流量、温控阀响应速度、螺杆长径比和构型这些设计因素。采购时如果条件允许,带上自己的胶料做上机试验,比空对空比较转速范围更能说明问题。
利拿实业在橡塑混炼设备领域有多年研发积累,可围绕您的胶料配方和产能需求,提供匹配的温控设计与螺杆方案,避免设备到场后反复调整。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
