

橡胶密封件生产线上,密炼机使用超过八到十年,往往开始出现混炼均匀性下降、批次波动变大、单位能耗上升等问题。不少厂家第一反应是换一台新设备,但整机采购周期长、资金占用大,对现金流并不友好。
另一个常见误区是“哪里坏了修哪里”——换个轴承、补个密封圈就继续用,结果三个月后同样的问题再次出现,中间停产损失的工时反而更多。
密炼机二手升级,本质上不是简单的维修,也不是推倒重来,而是针对设备老化后最影响混炼质量的部分做定向改造。本文从设备配置角度出发,围绕容积、转子、温控三个核心维度,分析升级时应该重点评估哪些环节。
密炼机的混炼室容积决定了每车料的起始投入量。设备使用多年后,转子与混炼室壁面磨损,实际工作间隙变大,即便填充系数不变,有效参与混炼的物料体积也会下降。
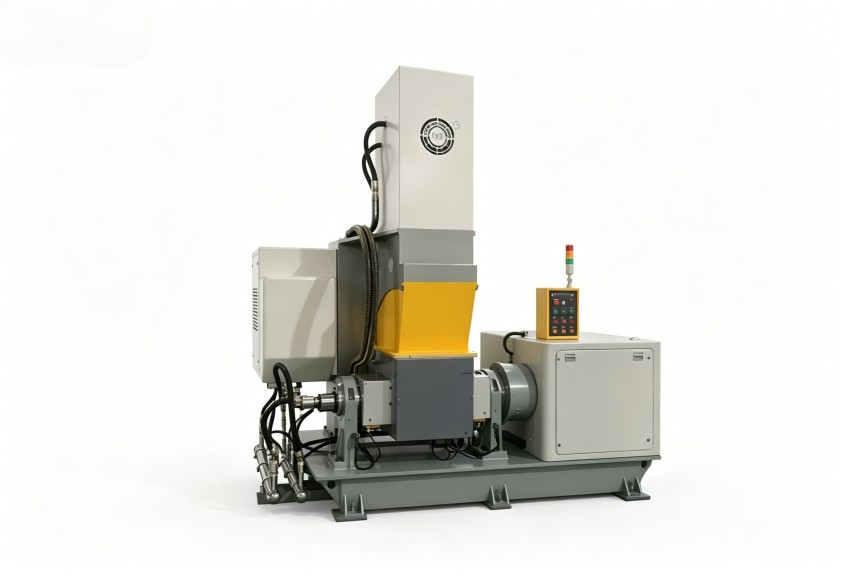
在橡胶密封件生产中,胶料配方通常包含生胶、硫化剂、炭黑、增塑剂等多种组分,混炼室容积与填充系数的匹配度直接影响分散效果。如果设备老化后仍然按原来的投料量生产,容易出现局部过载、剪切不足的问题;如果下调投料量,单批次产量下降,总产能自然受限。
升级评估时,首先需要确认当前混炼室的实际有效容积是否还满足工艺要求。对于磨损严重的设备,可以考虑更换混炼室衬套或整体修复内壁,让容积恢复至接近出厂状态。若产品结构有调整、单批次需求增加,则需同步评估密炼机本体结构是否支持扩容改造。
转子是密炼机中对物料施加剪切、拉伸和折叠作用的核心部件。两棱、四棱转子的剪切效率不同,凸棱高度和螺旋角的变化也会改变胶料的流动路径。
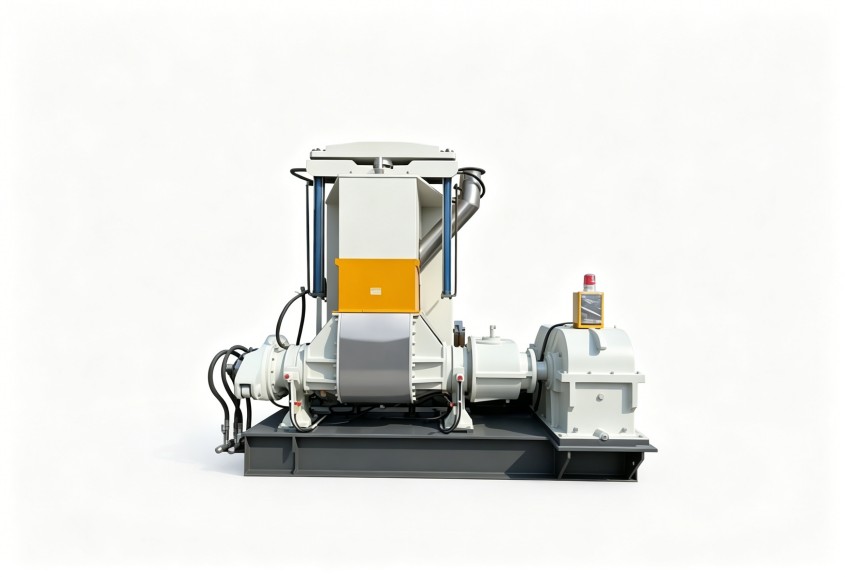
使用多年的密炼机,转子棱顶磨损后与混炼室壁面的间隙增大,剪切强度下降,胶料在混炼室内“打滑”的现象增多,炭黑等粉料难以充分破碎和分散,密封件成品的硬度和回弹性能容易出现波动。
密炼机二手升级中,转子更换是投入产出比相对较高的一项改造。更换新转子时,需要同步检查:
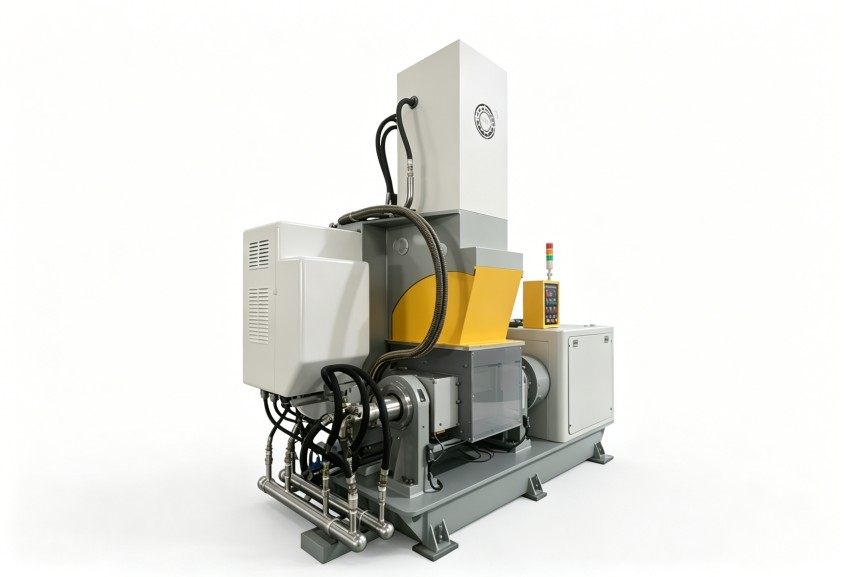
更换转子后,混炼室间隙恢复,剪切效率回到正常水平,胶料分散均匀度会有明显改善。但要注意,并非所有旧机身都适合换转子——如果机身变形或主轴精度已经超差,单换转子无法彻底解决问题。
橡胶密封件对混炼温度和排胶温度的稳定性要求较高。温度偏高,胶料容易早期硫化(焦烧),影响后续成型工序的流动性;温度偏低,则混炼不充分,硫化剂的分散均匀性打折扣。
旧密炼机的温控系统常见问题有两类:
一是测温点位置偏移或传感器老化,导致显示温度与实际物料温度偏差加大。操作人员依据不准确的温度数据调整冷却水流量,容易出现过热或欠温。
二是冷却水路内壁结垢,换热效率下降。设备使用年限越长,水质硬度高的地区结垢问题越突出,转子芯部和混炼室壁面的冷却能力不足,连续生产时热量累积,排胶温度逐车上升。
温控系统的升级不必整机更换,很多情况下可以通过更换高精度测温元件、清理或更换冷却管路、加装温度反馈调节阀来实现。改造后,操作人员能够获得更真实的温度数据,控温精度提升,批次间的稳定性也会随之改善。
同样是密炼机二手升级,实际改造范围往往因生产工况差异而不同。
对于生产批量大、产品结构相对单一的密封件厂家,设备利用率高,停机改造的时间窗口有限。这类情况更适合选择利用生产间隙分步实施升级:先处理影响最明显的环节(比如更换转子、恢复容积),再根据运行情况安排温控系统的优化。
对于产品种类多、配方切换频繁的厂家,混炼室清洁效率和温控响应速度更重要。升级时除了恢复设备基础性能,还需要考虑加装便于清洗的部件,减少换配方时的交叉污染。
还有一部分厂家面临的是环保与能耗压力。旧密炼机的密封结构老化,运行时粉尘外溢和油气挥发问题突出。在升级过程中同步改善密封形式和排风收集结构,既有助于车间环境合规,也能减少物料损耗——这部分投入虽然不直接体现在混炼质量上,但综合计算下来,往往能缩短投资回收周期。
在联系设备厂商之前,建议先整理以下信息,便于快速评估改造方向:
这些问题回答得越清楚,设备厂商越能判断哪些部件值得保留、哪些环节必须改造,避免过度升级或遗漏关键项。
密炼机二手升级不是一道有标准答案的算术题,它更像一次针对设备现状和工艺需求的定向体检。把容积、转子、温控这三个层面的状态摸清楚,再结合自身的生产计划和预算范围排定优先级,就能让老设备重新匹配当前的生产要求。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
