

橡胶密封件对胶料混炼均匀性要求苛刻。同一配方,若密炼机分散能力不足或温控波动过大,硫化后制品可能出现局部硬度偏差、收缩率不稳,甚至批量开裂。许多厂家将问题归咎于配方或硫化工艺,反复调整后仍无改善,实际根源往往在混炼环节。本文从设备配置、工艺参数、生产管理三个层面拆解密炼机性能指标,供设备选型与现有设备评估参考。
转子结构决定分散能力。 密封件常用胶料包含多种填料和助剂,剪切分散效果主要取决于转子几何形状与啮合间隙。不同转子构型对硬度较高胶料的吃料能力差异明显,不能只看填充系数或容积大小。
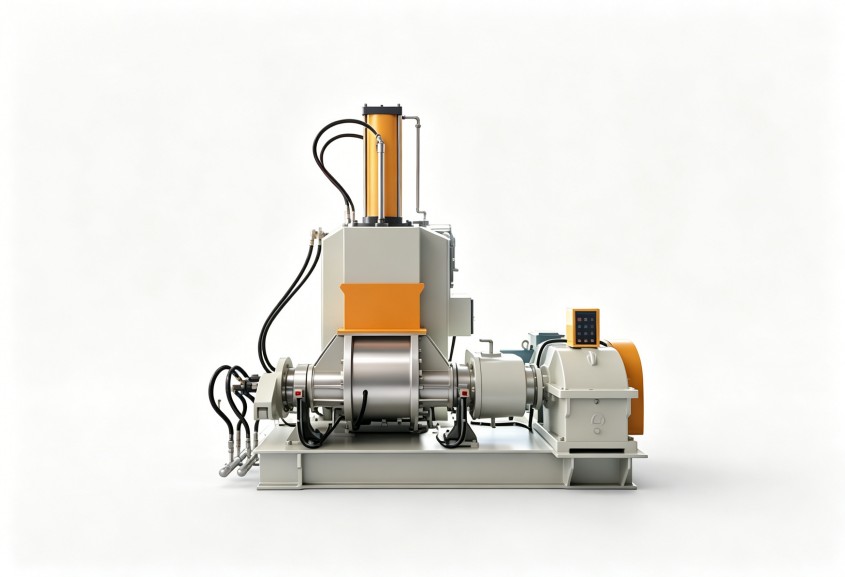
温控系统决定热量平衡。 混炼过程伴随强烈剪切生热,若转子内部流道设计不合理,或冷却水流量、温度控制精度不足,胶温会持续攀升。对于密封件用三元乙丙胶或氟橡胶,超过工艺窗口的温升可能引发早期硫化,直接影响后续成型。
卸料与翻转机构影响辅助时间。 卸料门密封结构、翻转角度和速度,关系到每车胶料的排料一致性。排料不净或残留胶料混入下一车,是造成批次色差和硬度波动的隐性因素。评估时建议关注混炼室与转子的配合精度,以及卸料门的密封形式。
密炼机性能指标中,填充系数、转子转速、上顶栓压力、温控精度是最常讨论的四项。填充系数过高,胶料翻滚空间不足,剪切生热集中;过低则吃料慢、分散效率下降,延长单车混炼时间。
转速与时间需要配套观察。单纯提高转速缩短混炼周期,可能牺牲分散均匀性;而延长混炼时间又会导致胶料过热。判断设备性能时,不应只看最短混炼周期,而应关注相同排胶温度下,胶料分散度能否稳定达到要求。

温控精度是容易被低估的指标。密封件胶料对温度敏感,排胶温度波动过大会造成批次间门尼黏度差异。建议供应商提供不同冷却水温度下的排胶温度稳定性数据,必要时通过测温探头或红外监测实际验证。
评估密炼机性能指标,不能只看出厂参数表,还需结合车间工况考察以下几点:
橡胶密封件生产通常批量大、颜色切换频繁、胶种相对集中。选型时建议优先确认密炼机温控精度与转子构型是否适配主体胶种,再评估上顶栓压力范围是否满足高填充配方需求。若经常更换深色与浅色胶料,混炼室残留量和清洗便利性也需纳入考量。
对于新工厂或扩建产线,可将设备配置与厂房空间一并规划。利拿实业支持全流程非标定制化方案,能够根据密炼机性能指标要求,从转子形式、温控系统到卸料方式提供针对性设计。
密炼机性能指标没有统一的绝对标准,关键在于与自身胶料体系、工艺窗口和生产节拍的匹配度。建议读者建立一份简单清单:列出常用胶种、填充系数范围、排胶温度窗口、每车混炼周期,再对照设备参数逐项核验。这样在技术交流或现场考察时,更容易抓住重点,避免被单一指标带偏方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
