

开炼机在陶瓷粉末混炼工序中承担着分散、塑化与混合的功能,但不少客户反馈:明明按固定周期换了润滑油、清理了辊筒表面,设备依然出现轴承温升异常、辊筒磨损不均、粉料渗入润滑系统等问题。这类故障反复出现,往往不是保养频次不够,而是保养内容没有与设备配置真正对应。陶瓷粉末对设备的研磨性、温控要求与普通橡胶混炼有明显差异,定期保养若只停留在“换油、打黄油、看仪表”的层面,很难解决实际隐患。本文从辊筒与轴承配置、温控系统配置、密封与润滑配置三个维度,分析开炼机定期保养应落到哪些具体部位。
陶瓷粉末硬度高、颗粒形貌不规则,混炼时会对辊筒表面形成持续磨粒磨损。多数保养计划只检查辊筒表面是否有划痕或局部拉伤,但真正需要关注的是辊筒两端与轴承座配合处的间隙变化。
辊筒轴颈在长期交变载荷下会发生微量磨损,配合间隙增大后,辊筒运转时的径向跳动随之增加,直接导致辊距波动,影响混炼均匀性。陶瓷粉末颗粒还会随着辊缝溢料进入轴颈部位,加剧磨损。定期保养时,应使用百分表测量辊筒两端轴颈的跳动量,并与设备出厂记录对比。若跳动量明显增大,说明间隙已超出正常范围,仅靠调整辊距无法根治,需要考虑轴颈修复或轴承座垫片调整。
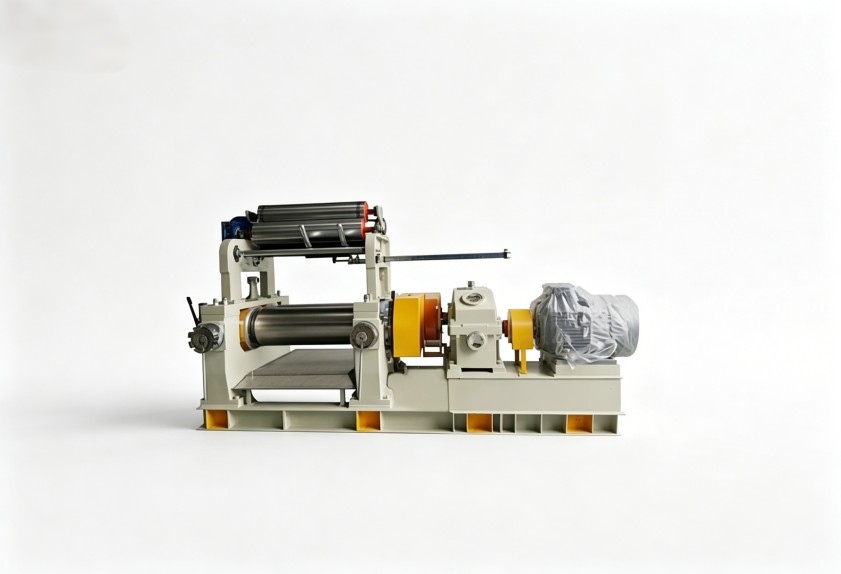
轴承游隙也是陶瓷粉末工况下的重点检查项。开炼机承受的径向载荷较大,在粉末填充系数较高的混炼中,轴承游隙会逐渐增大。保养时应检测轴承温度曲线,若同一位置温度持续高于历史均值,说明游隙可能已经增大到异常程度。建议在保养记录中固定检测点位置和检测条件,数据才有对比价值。

开炼机混炼陶瓷粉末时,辊筒表面温度直接影响粉体与助剂的分散效果。陶瓷粉末导热性差,局部过热容易导致粘结剂提前固化或粉体团聚。许多企业的定期保养只做水路疏通和冷却塔清洗,却忽略了温控系统的传感精度与调节响应。
保养时应重点核查辊筒内部通道的温控传感器安装位置是否发生偏移,传感器套管表面是否结垢。陶瓷粉末车间的粉尘环境容易使传感器接头氧化,导致反馈温度与实际辊面温度偏差加大。偏差一旦超过设定范围,加热或冷却动作就会滞后,造成温度过冲。建议每次保养时,用便携式测温仪在辊筒表面多点实测,与中控显示值做比对校准。
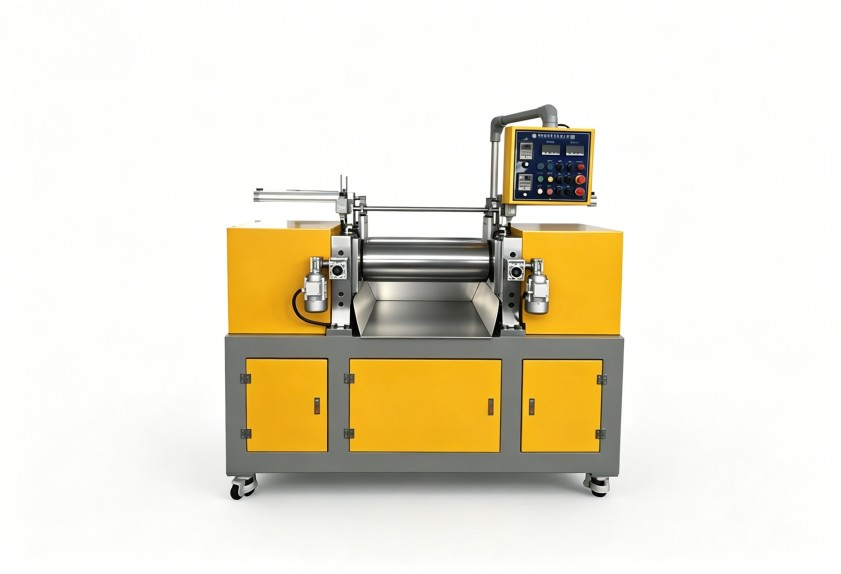
加热冷却介质的流量和压力也应在保养范围内。部分开炼机配置了分区温控结构,每个分区独立调节。保养时应逐区检测流量,不能只查看总压力表。流量下降往往意味着分区管路内有局部的堵塞或气阻,这种情况在粉末混炼车间更常见,因为粉末易在管道接头处堆积。
陶瓷粉末对密封结构的磨损远比橡胶填料严重。开炼机轴端密封若采用普通骨架油封或毛毡密封,粉末细颗粒容易侵入润滑脂腔,与油脂混合后形成研磨膏,加速轴承和轴颈磨损。定期保养时,不能只补充润滑脂就结束,应打开密封压盖,检查密封唇口是否有粉末嵌入、油脂颜色是否发黑、有无金属粉末析出。
润滑系统同样需要根据陶瓷粉末工况调整保养内容。集中润滑系统的分配器出口压力各点是否一致,管路是否有弯扁或堵塞,都直接影响轴承润滑效果。保养时建议测量每个润滑点的实际出脂量,而不只是确认润滑泵工作正常。若个别润滑点出脂量明显偏低,说明该段管路或分配器内部存在磨损,需要及时处理。
安全制动装置的检查也应纳入定期保养范围。开炼机在陶瓷粉末混炼中常需频繁调节辊距,液压或气动制动系统的工作频率较高。保养时应测试紧急停车后的制动距离或制动时间,检查制动片磨损情况,并确认辊筒反转功能正常。这个部位虽然不直接决定混炼质量,但关系到操作安全,不应遗漏。
开炼机定期保养的核心逻辑,是让保养动作匹配设备配置和实际工况。陶瓷粉末混炼对设备磨损的机理与橡胶混炼不同,若保养内容长期不更新,再严格的周期执行也难以解决反复出现的问题。建议企业根据自身设备配置,建立包含辊筒跳动量、轴承温度曲线、温控传感偏差、润滑点出脂量等参数在内的保养台账,每次保养后记录数据变化趋势,让定期保养从更换易损件的层面,逐步转向基于设备状态的预测性维护。
利拿实业在橡塑混炼设备领域有多年研发与制造积累,对陶瓷粉末、高分子材料等特殊工况的设备配置与维护需求有实际理解。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
