

塑料改性产线上出现色差波动、螺杆扭矩不稳、玻纤分布不均时,很多生产主管首先调整工艺参数,比如延长混炼时间、改变填充系数。但调来调去,问题依旧反复出现。尤其是用到高填充配方或含玻纤、阻燃剂的物料时,设备的机械结构和热历史对混炼质量的影响远超想象。常见误区是把炼胶机当成通用设备,认为只要容积够大、电机够有力就能解决问题。实际上,针对不同改性体系的设备配置差异,才是决定批次稳定性的关键。本文从喂料方式、转子构型与温控系统三个维度,分析塑料改性工况下炼胶机配置的判断思路,帮助您减少试错成本。
塑料改性车间的物料形态五花八门,有颗粒料、粉料,也有母粒破碎料。现有不少密炼机按橡胶行业习惯配置垂直漏斗式加料口,这对橡胶胶料问题不大,但用在塑料改性上就容易出现架桥、抱杆现象。尤其是添加了氢氧化铝、碳酸钙等高填充粉体的配方,粉体与基体树脂堆积密度差异大,单靠重力自然下落,喂料速度忽快忽慢,直接导致混炼批次间扭矩波动,最终反映为色差。
判断一台设备的塑化混炼能力是否适配塑料改性工况,可以重点观察其喂料辅助机构是否针对粉体与颗粒混合料做过优化。比如,是否有螺旋强制喂料或带破拱装置的加料设计,能否在较短的时间内将大量粉体压入混炼室。对于填充系数较高的配方,还需要关注压砣压力控制范围是否足够宽——压力偏低时,粉体难以快速进入转子啮合区,混炼时间被人为拉长,能效明显下滑。橡胶行业常用的恒定压力模式,在塑料改性产线上未必适用,理想的配置是能根据混炼电流自动分段调节压力的控制逻辑。
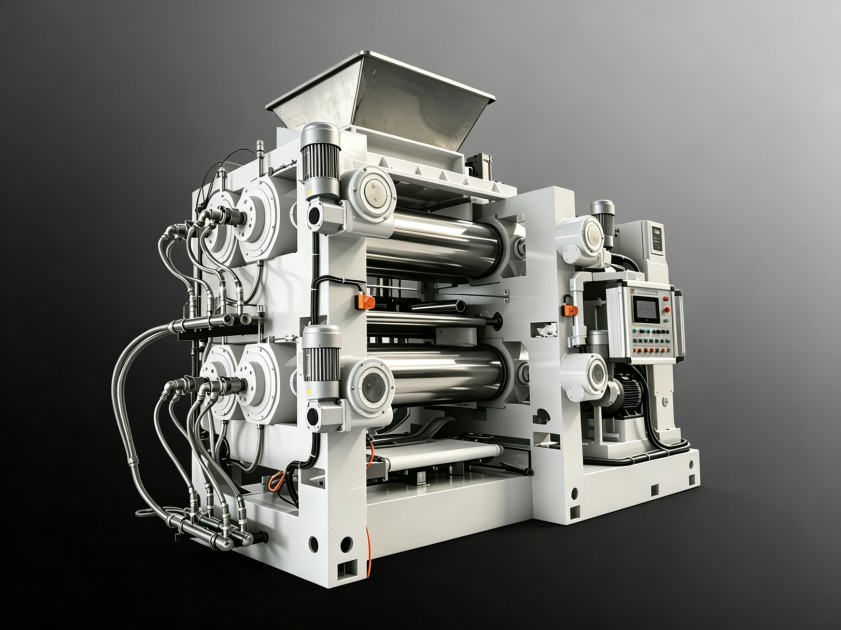
塑料改性的混炼要求与橡胶不同。橡胶混炼追求胶料门尼黏度均匀,而塑料改性更多关注填料团聚体的打开程度、玻纤的保留长度以及色母粒的剪切分散效果。这些指标与转子构型密切相关。常见转子有剪切型、啮合型和同步转子等类型。啮合型转子对物料的挤压-剥离作用强,适合高填充、高硬度配方,但若用于玻纤增强体系,过强的剪切容易把玻纤打断,反而降低力学性能。剪切型转子相对温和,能兼顾分散与纤维保留,但在处理高黏度改性塑料时混炼时间偏长。
因此,在评估设备配置时,不能只看转子转速和电机功率,更要关注转子棱顶与混炼室内壁的间隙设计、速比设定。同步转子在白油增韧体系里能缩短混炼周期,但更换配方频繁的改性车间,反而需要更宽的速比调节范围来兼容不同体系。利拿实业在转子构型与混炼室间隙的非标定制方面积累较多工程经验,可根据配方特点调整转子参数,这比在固定配置上反复摸工艺要有效得多。
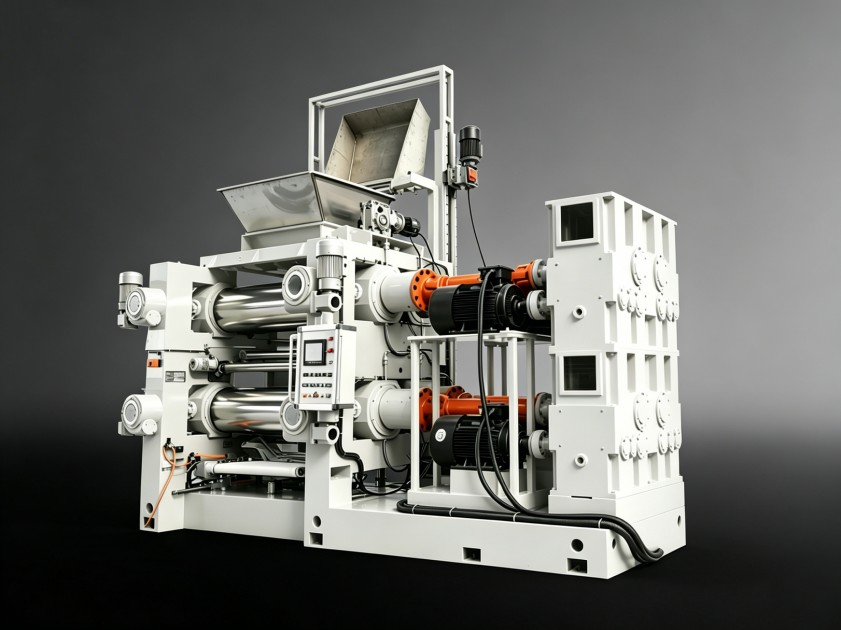
塑料改性的热历史对产品质量影响极大。某些改性体系对温度敏感,比如用反应性相容剂的合金材料,温度偏高会引起副反应,轻则色泽发黄,重则力学性能下降。很多设备宣传温控精度能达到±5℃,但实际生产中的问题是:测温点位置是否贴近混炼室壁?冷却水道是否覆盖转子端面密封区域?加热与冷却切换是否存在滞后?塑料挤出炼胶机配置的核心差异点之一,正是温控系统的响应速度和温度场均匀性。
在配置评估时,建议考察温度传感器布置位置是否靠近物料实际接触区,以及冷却系统是否为独立多区控制。部分机型只在混炼室两侧设置测温点,中间部位温度无法反馈,导致排料温度与仪表显示温度差异较大。对于色母粒和功能母粒生产,排料温度偏差2℃就可能让颜料着色力出现肉眼可见的变化。具备多区独立温控、且能记录每次混炼温度曲线的配置,更容易在后续追溯中找到变异来源。配套的还有卸料门与混炼室的密封结构——塑料改性常用到低熔点助剂,若密封部位积料碳化,混入下一批次就是黑点,这在设备选型时容易被忽略,但偏偏是小批量、多配方车间的高频痛点。
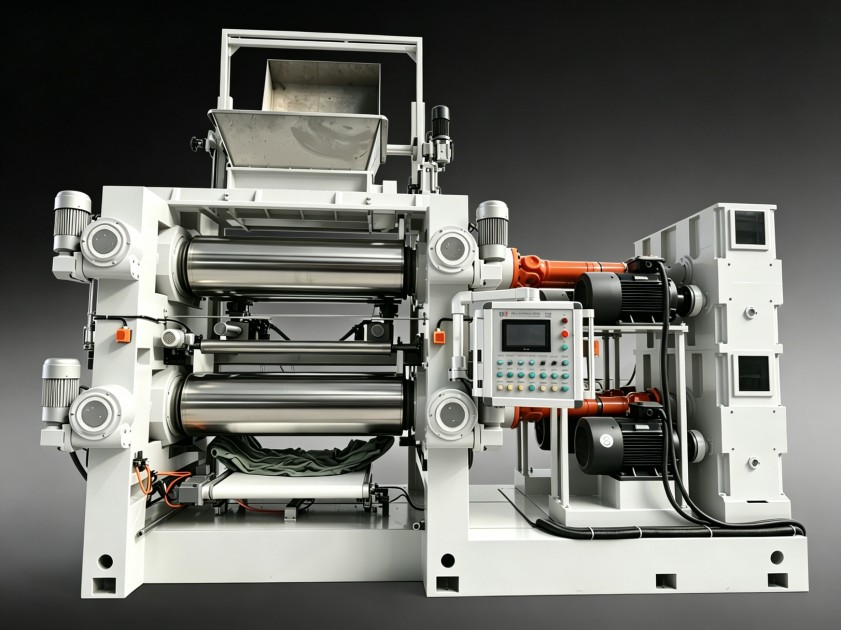
提到塑料挤出炼胶机配置,很多采购人员把注意力全部放在密炼机主机上,忽略辅机对整体生产稳定性的影响。对于塑料改性产线,上辅机(自动称量、输送)精度与主机混炼效果直接关联。称量误差超过配方比例的1%,在浅色体系里就会出现可感知的色差。此外,提升翻转式卸料与挤出造粒机的衔接节奏也要纳入考量:卸料门开启速度过慢,物料在混炼室底部滞留时间不一,先排出的料与后排出的料经受的热历史不同,造粒后颗粒外观光泽度就会出现批次内差异。
从生产管理角度,还应考虑设备清洗的便利性。塑料改性车间换色频繁,混炼室壁、转子、卸料门的残留清洗效率,直接影响有效生产时间。部分配置在混炼室侧壁设置快开清洗窗,配合高压气枪即可清理,相比拆转子的清洗方式节约大量工时。该类细节虽小,却决定了设备能否在小批量多配方模式下保持较高的实际产出。
梳理下来,塑料改性用炼胶机的配置选择逻辑,与橡胶行业有显著差异。喂料方式要应对粉粒混合物的架桥问题,转子构型要平衡分散性与纤维保留,温控系统要满足不同配方的热历史一致性,辅机配套则影响批次稳定性和换色效率。把预算花在与自身产品体系匹配的部分,比追求高规格标配更有实际意义。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
