

塑料改性生产线上,密炼机出料后若出现凝胶颗粒、分散不均或批次间门尼黏度波动,制品性能就会跟着出问题。很多生产主管的第一个念头是“设备不行了,换新机”。但更常见的情况是,设备本身没有大故障,是工艺参数与胶料特性、设备容积的匹配出了问题。
本文不讨论具体机型优劣,只从填充系数、温控逻辑、转子转速与上顶栓压力这几个可控维度出发,说清混炼异常的排查思路与改进方向,为正在评估密炼机设备生产公司的读者提供一些选型与调试层面的参考。
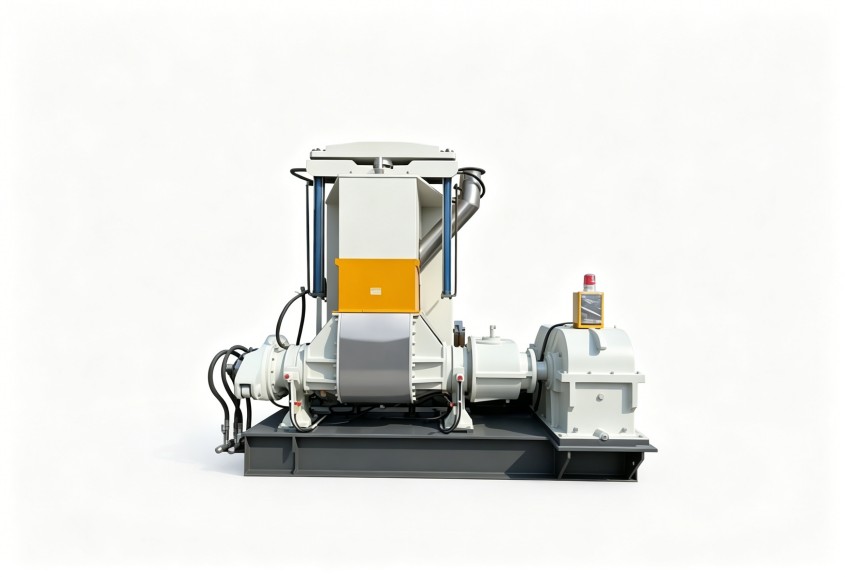
混炼的本质是用机械能打断橡胶或树脂的分子链,同时让各种助剂均匀地吃进胶料里。设备能否吃透配方,很大程度上取决于工艺参数有没有落在合理的区间。
遇到混炼不均,先判断是“设备状态偏移”还是“参数窗口太窄”。前者需要机械检修,后者则应该重新设定工艺路线。
一个简单的排查办法:用同一配方、同一批次原料,在设备允许的范围内微调填充系数和转速,观察排胶电流曲线与出料状态是否有明显改善。如果调整后效果显著,说明设备能力足够,问题在工艺设计;如果无论怎么调都偏离目标,再考虑转子构型、密炼室容积这类硬件层面的调整。
这就引出一个选型层面的问题:向密炼机设备生产公司询价时,不要只报一个产量需求。把胶种配方、混炼温度上限、填充系数预期范围、是否涉及高填充或易碎粉料等情况说清楚,比单纯问价格有用得多。设备厂商只有理解了工艺窗口,才能判断标准配置够不够用,或者是否需要通过非标设计扩大操作裕度。
一种常见误区是“大容积等于高产量”。实际上,如果配方中含大量轻质填料或低黏度增塑剂,容积过大反而容易出现抱料困难、分散不均的问题。容积选择应结合批次产量、配方特性与上下游设备节拍综合判断。
另一种误区是“温控系统能恒温就行”。对于塑料改性或高端橡胶制品,混炼过程需要的往往是分阶段变温控制——前期低温吃粉、中期升温促进分散、后期控温防焦烧。这要求密炼机的温控系统具备快速响应和管路设计上的配合,而不是只装一个温度传感器那么简单。

此外,转子转速范围是否匹配高剪切需求,上顶栓加压方式是否支持多段压力设定,这些配置差异会直接影响设备对不同配方的适应能力。这也是为什么有些产线换新设备后,反而出现老设备没出现过的问题——不是新设备质量差,而是旧设备的操作习惯在新设备上不成立了。
密炼机属于长周期、重资产的设备投入,采购决策不能只看设备单价。一个更稳妥的做法是,把现有配方清单、工艺曲线、质量波动记录整理出来,与技术方一起讨论哪些问题能通过参数调整解决,哪些问题必须通过设备结构优化来解决。
这些细节比销售手册上的产能数字更值得反复确认。一家有经验的密炼机设备生产公司,通常能在技术交流阶段就指出工艺窗口与设备配置之间的潜在冲突,而不是等到设备到厂后再慢慢试错。
没有一套参数能通吃所有配方。即便设备状态良好,配方原料批次变化、车间冷却水温度波动、操作习惯差异,都会让混炼结果出现偏移。定期校准温度传感器、检查上顶栓密封与压力稳定性、留存每批次的工艺曲线数据,是保持混炼质量稳定性的基础动作。
对于正在考虑更换设备或新增产线的企业来说,与其追求“高配”配置,不如认真梳理自己的配方体系与质量要求。工艺需求定义得越清晰,采购的设备就越贴近实际生产。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
