

橡胶密封件对胶料混炼均匀性的要求,往往比普通橡胶制品更苛刻。一批混炼不均的胶料流到硫化环节,轻则硬度波动超差,重则出现窝气、明疤,直接造成报废。而不少密封件厂家遇到这类质量波动,第一反应是怀疑配方或硫化工艺,反复调整后依然时好时坏。实际上,问题根源很可能在开炼机本身——不是设备“能不能用”,而是设备当前的工艺参数设定,是否真正匹配你正在混炼的这锅胶料。
开炼机的性能优劣,不能只看转速快慢或机身大小。对密封件生产而言,真正决定混炼品质的,是速比、辊温控制、辊距与时间这几项工艺参数之间的配合关系。下面逐一拆解。
开炼机两个辊筒的线速度之比,即速比,是影响剪切分散效果的核心参数。速比过小,胶料在辊缝中受到的剪切力不足,炭黑或小料难以均匀铺展,容易以团聚体形式残留在胶料中,硫化后形成局部的应力集中点,直接影响密封件的耐压寿命。速比过大则剪切热急剧上升,胶料升温过快,对天然橡胶这类对温度敏感的胶种,极易诱发早期焦烧,导致后续成型时流动性下降。
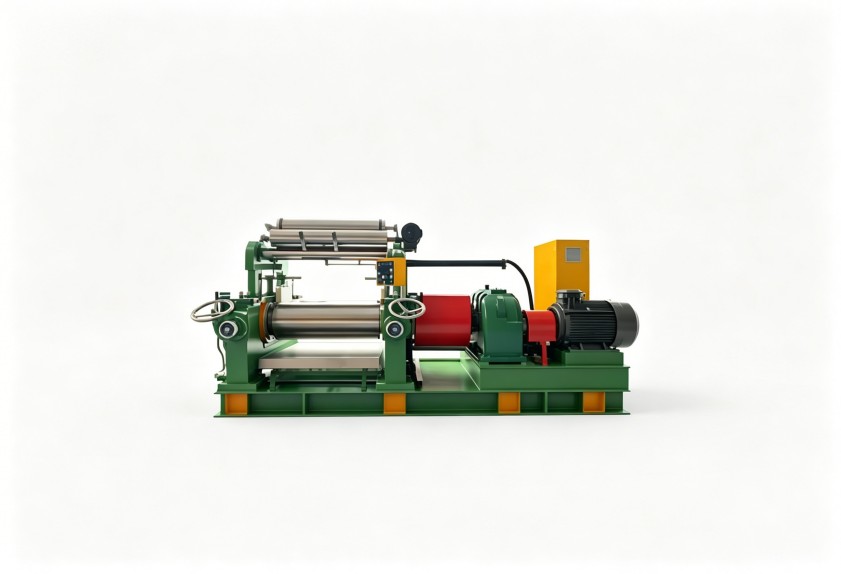
密封件胶料通常含有较高比例的填充剂和增塑剂,混炼时对剪切有“先强后稳”的需求。前段需要足够的速比来打开填料团聚体,后段则需要辊面速差相对平稳,避免过度生热。因此,考察设备时,不能只看速比数值本身,还要问清楚速比是否可调、调节范围覆盖哪些胶种场景。很多老式开炼机速比固定,换胶种只能迁就设备,工艺窗口自然窄。
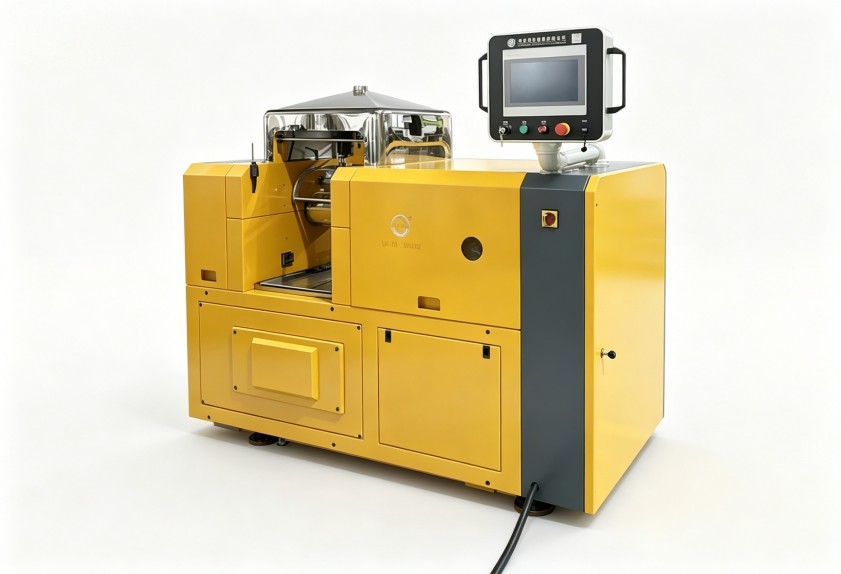
橡胶密封件配方中硫化体系用量通常比较精准,混炼过程中辊温一旦超过临界值,局部温度聚集就会提前触发硫化反应。表现出来的现象很典型:胶料在辊筒上出现轻微颗粒感,停放后表面发亮发硬,下片时边缘不齐整。这类异常在夏天气温高时尤其容易集中爆发,所以单靠冷却水“意思一下”的开炼机,很难胜任密封件胶料的连续生产。
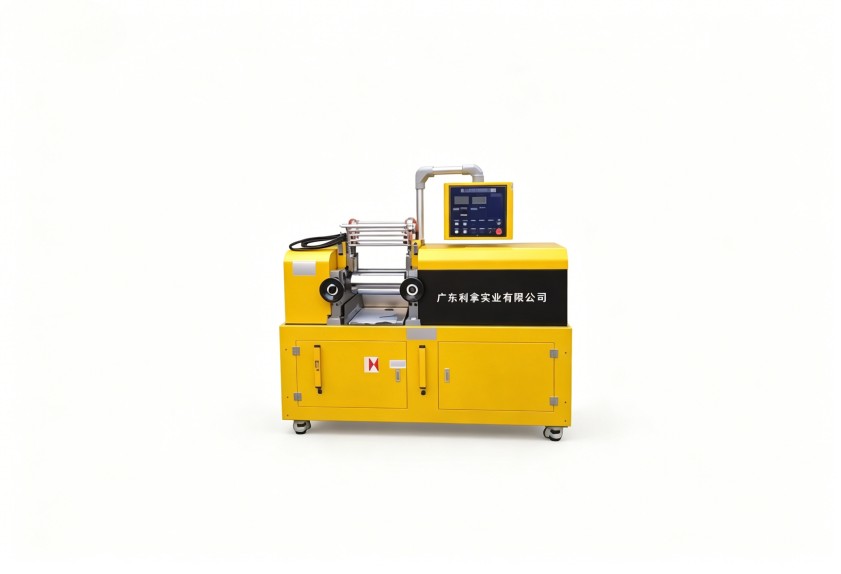
判断一台开炼机的温控能力,重点看三处。第一,辊筒内部流道结构是否合理,冷却水能否覆盖整个工作面,还是只冷却了两端轴头。第二,温度检测点是否贴近辊面,反馈滞后时间长不长。第三,控温阀响应速度能否跟上连续生产的节奏,而不是等温度超限后才开始动作。对密封件生产来说,辊温波动幅度控制在较小范围内,胶料门尼粘度的批间一致性才有保障。
辊距决定了胶料一次通过辊缝时受到的压力和剪切变形程度,而混炼时间和辊距是联动关系。辊距收小,单位时间处理能力下降,但剪切效率提升,总混炼时间可以相应缩短。辊距放大,胶料通过快,但需要靠增加翻炼次数来弥补分散不足,时间成本上升。这里面没有固定的“标准答案”,只能结合胶料的门尼黏度和填充系数一起看。
填充系数指一次投料量与设备容积的匹配比例。密封件胶料通常批量不大、配方切换频繁,如果开炼机容积过大,填充系数偏低,胶料在辊面上难以形成稳定的堆积角,翻炼效果大打折扣;容积过小,填充系数偏高,热量散不出去,同样会引发焦烧风险。理想状态是胶料在辊缝上方保持一个持续滚动翻卷的堆积量,这个状态下的填充系数,才能同时兼顾分散效果和批次稳定性。
不少密封件厂家选开炼机时,习惯先定规格大小,再考虑工艺需求,这容易造成设备与胶料不匹配。更合理的做法是,把日常生产的胶种清单整理出来,标注每种胶料的门尼黏度区间、焦烧时间特性、填充剂种类和大致比例,再倒推需要的速比范围、温控精度、辊面尺寸和调距范围。每一条胶料特性,背后都对应着一项具体的设备配置要求。
以利拿实业服务密封件行业客户的既有经验来看,氟橡胶、硅橡胶、EPDM这三类胶料的开炼机需求差异就很明显。氟橡胶生热快、对剪切敏感,需要更精细的辊温控制和更宽的速比调节空间;硅橡胶容易粘辊,对辊面光洁度和刮刀贴合度要求更高;EPDM填充量大,则需要足够的辊面宽度和翻胶空间来保证分散效果。同一台设备想通吃所有胶种,往往在某个胶种上会出现难以妥协的短板。
设备到场后的试料环节,不能只确认“能出片、能运转”就结束。建议用自家最典型的胶种配方,连续做三锅以上,分别验证三个维度。第一,批次间的门尼黏度波动是否在可控范围内;第二,胶料表面是否有肉眼可见的团粒或气痕,切面是否细腻均匀;第三,设备连续运转两个小时以上后,辊温是否还能稳定在设定区间内,而不是逐步爬升。这三个验证点,对应的是开炼机最核心的工艺性能指标,比任何参数表上的数字都更能反映实际生产表现。
工艺参数的调整是一个持续优化的过程,胶料批次波动、环境温湿度变化,都会影响开炼机的最佳设定点。设备本身的性能边界够不够宽,决定了工艺人员有多少调整余地。速比可调范围大、辊温响应快、辊距重复精度高的设备,面对配方微调时更能从容应对,也能让现场人员把更多精力放在工艺管理本身,而不是反复和设备较劲。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
