

橡胶密封件生产车间里,液压硫化机一旦出现批次硫化不均,整批制品的弹性和尺寸稳定性都可能受影响。有些师傅习惯先调高温度、延长硫化时间,结果能耗明显上升,不良率却没降下来。这种异常,通常不是某一个参数出错,而是设备周边的管理环节存在盲区。本文从能耗控制、维护周期、操作培训三个维度,梳理液压硫化机常见波动背后的管理原因,帮助您建立一套可落地的排查思路,让设备状态和制品品质都处于可控范围。
液压硫化机的温控系统会给出一个表显温度,但实际模腔温度受热板均匀性、模具贴合状态、热电偶位置影响。设定值没有变,不代表硫化温度没有变。密封件模具结构复杂时,模腔深处和边缘的温差容易被忽略,结果同一模产品有的欠硫,有的过硫,硬度检测也忽高忽低。
把温度管理日常化,可以在每班开机前用便携式测温探头实测模腔多个点位,对比表显温度,记录在交接班表上。连续多个班次偏差较大,先检查传感器安装是否松动、热板表面是否有结垢或异物。温度数据积累下来,也能看出热板老化趋势,提前安排检修,避免突然停机。热电偶位置若发生偏移,测出的只是局部温度,不能代表整个模具的真实状态,这一点需要格外留意。如果温度均匀性一直不理想,还要检查热板内加热元件或导热介质的状态,判断是否存在局部失效。
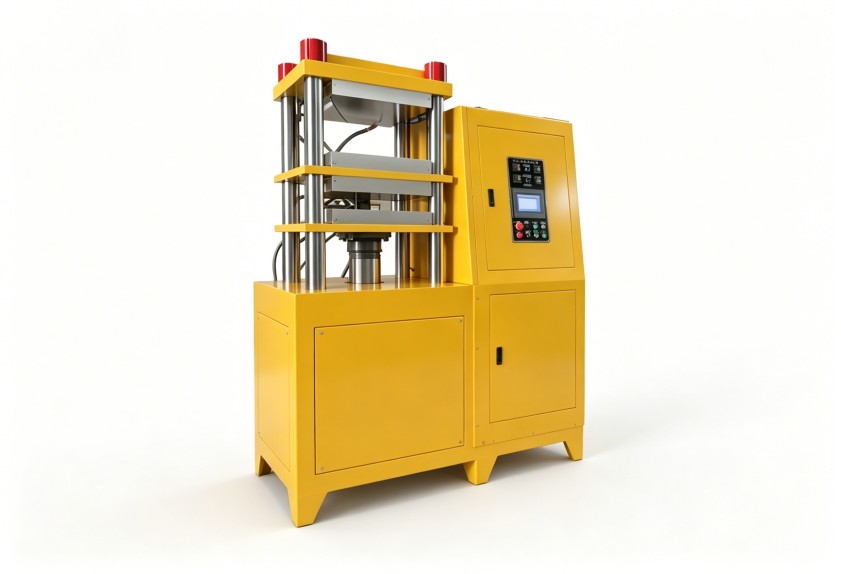
液压硫化机的合模力和保压能力,直接影响密封件的密实度。液压油污染、油缸密封磨损、蓄能器压力异常,都会让系统压力出现波动。不少车间只关注硫化机能不能动作,忽视保压阶段的压力变化,等到产品出现飞边或内部气泡时,才发现问题已经很长时间。压力波动往往不是突发,而是渐进累积的过程。
要管理液压系统的稳定性,一是利用设备自带的压力表或传感器,定期记录空载合模和带载保压的压力值;二是关注液压油温度变化,油温过高时密封件更容易泄漏,油液颜色变深、有异味也提示需要换油;三是结合维护计划检查滤芯、油位和油缸润滑。把这些项目落实到具体负责人和检查周期,压力波动就能在影响品质之前被拦截。压力读数最好在同一状态下对比,否则数据不具备参考价值。油温管理是容易被忽视的一环,冷却器堵塞或油温过高都会让液压油黏度下降,导致密封性能不稳定,夏季尤其需要留意。
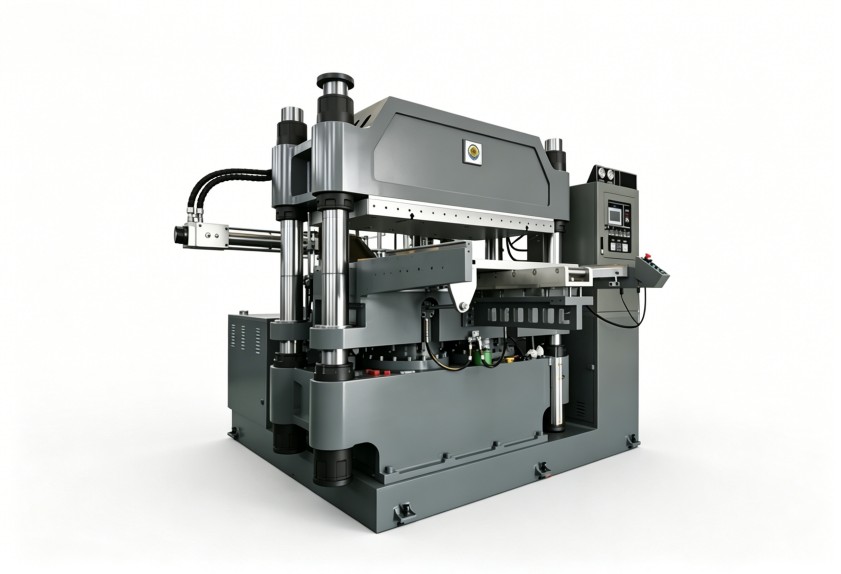
同一台液压硫化机,不同操作人员装模、合模、排气的手法不同,硫化出来的产品也会不同。尤其是密封件这类小件多腔模具,模具有没有放平、定位销有没有对准、排气次数够不够,都会改变胶料流动和气体排出效果。操作经验依赖老员工口头传授,一旦人员变动,质量波动就成了常态。
将换模、升温、合模、排气、开模这几个关键动作做成标准作业表,每步设置确认项,由首件检验复核。培训员工理解温度、压力、时间三者如何共同影响硫化质量,而不是机械抄写参数。遇到异常时,操作人员能描述现象、判断可能原因,再配合调整,会比直接改工艺参数更有效。同时安排阶段性的技能抽查和返工案例分析,让操作水平保持稳定并持续提升。标准作业表要贴在设备旁,而不是放在档案柜里,方便员工随时对照,并根据实际情况每季度修订一次。
前面提到的温度记录、压力记录、操作确认,如果靠口头交接,很难持续。给每台液压硫化机建立独立台账,记录每班实测温度、压力、保压时间、能耗数据、异常情况。每周对比一次数据变化,能直观看到设备性能是否下滑。例如,同一硫化周期内温度达到设定值的时间逐渐变长,可能是加热系统效率下降。
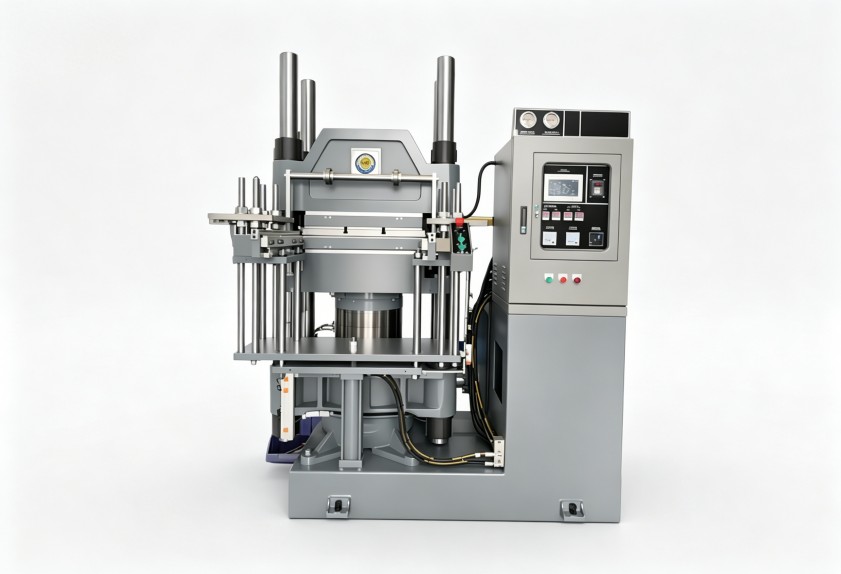
巡检制度不需要复杂,重点检查热板接线、液压油管、安全装置和仪表状态。发现问题按轻重缓急安排处理,避免小毛病积累成大故障。管理闭环形成后,许多硫化质量问题会在发生前被识别,设备维修成本和生产损耗也会随之下降。台账和巡检记录还能为设备改造提供依据,哪些部件频繁出问题、哪个区域温度不均,都有了数据支撑。台账记录可以用简单表格,不用增加额外工作量,关键是坚持填写和每周回顾。能耗数据也应纳入台账,与产量对比后能反映出待机时间过长、升温时间变长等隐性浪费。
液压硫化机再稳定,如果进入模腔的胶料本身分散不均,硫化后仍会出现局部性能偏差。混炼环节的转子转速、混炼时间和排胶温度,都会影响补强剂、硫化剂在橡胶中的分布均匀性。密封件厂若只盯着硫化机,忽略前道混炼品质,问题往往无法根除,最终浪费的能源和工时也会更多。混炼工段的能耗与硫化质量之间也存在关联,胶料过炼或不足都会在硫化环节暴露出来。
利拿实业在密炼机、开炼机等混炼成型设备领域积累了多年研发与整体方案经验,能够针对具体胶种和生产工况,提供混炼工段的改进方向,帮助客户从源头稳定胶料批次质量,让液压硫化机的控制效果能够真正落地。从混炼到硫化,把设备管理和工艺管理联动起来,解决批次波动才会走得更顺。
围绕液压硫化机的改进,不是一次性更换零件或调整参数就能完成。把温度、压力、操作、数据、混炼这几个环节串起来,建立日常记录和定期复核机制,批次稳定性才能逐步改善。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
