

新建或升级橡塑混炼产线,环评是必须跨过的门槛。而啮合型密炼机(即啮合机密炼机)在高效混炼的同时,其运行时产生的噪音往往是整厂噪音治理的难点。若在设备选型与产线规划阶段未充分考虑,后期整改不仅成本高昂,更可能直接导致项目延期。本文将从噪音根源入手,提供系统的解决方案思路。
简单地将噪音归结为设备“吵”,然后寻求后期加装隔音罩,是一种治标不治本且可能影响设备散热与操作的做法。啮合机密炼机的噪音主要源于其工作原理:
许多项目在规划初期只关注设备产能和价格,忽略了对设备本身振动与噪音等级的评估,为后续环评埋下隐患。
治理噪音,最经济有效的方式是在项目规划与设备采购阶段就将其作为核心指标之一。这涉及到设备定制与工艺设计的深度结合。
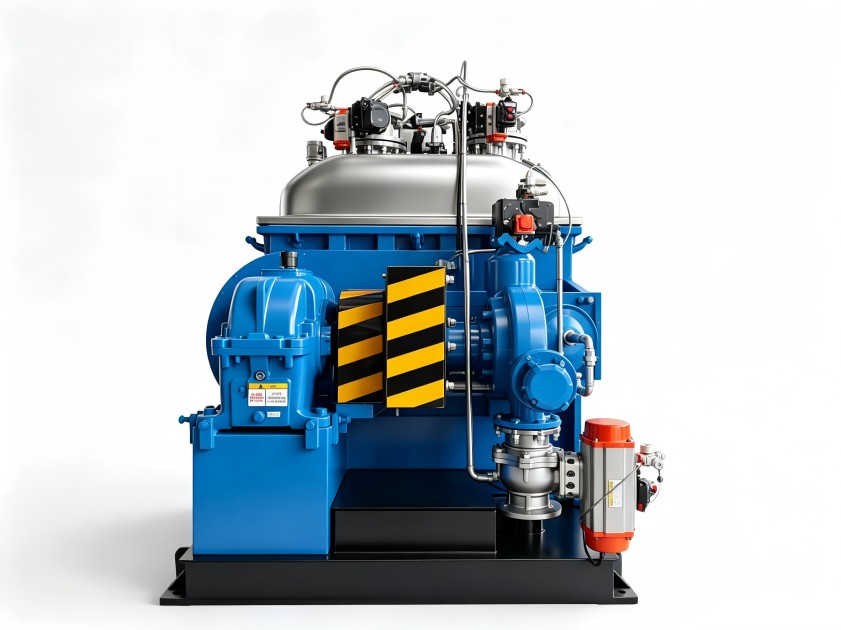
核心在于转子设计与制造精度。 转子型线设计、凸棱间隙、表面硬化处理工艺,直接决定了物料剪切时的平稳性与冲击强度。采用优化后的转子型线,配合毫米级加工精度与高精度动平衡校正,可以从源头上减少非必要的冲击与振动。利拿实业在自研密炼机时,将振动与噪音控制作为核心设计指标之一,通过长期的材料配方测试数据反馈,不断迭代转子结构,以适配不同物料的混炼特性。
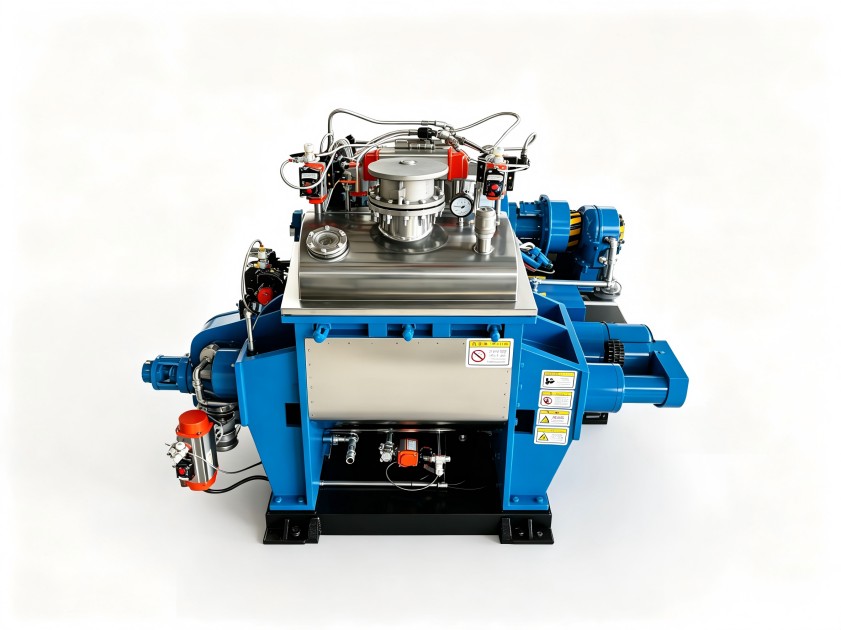
工艺参数匹配同样关键。 不合理的填充系数、转子转速与冷却系统配置,会迫使设备在超负荷或低效状态下运行,加剧噪音。例如,对于高填充的硬质材料,若仍采用高速高温工艺,冲击噪音必然增大。一个专业的整厂方案提供方,会基于客户的物料特性,建议合理的工艺窗口,并将其作为设备控制系统的重要参数。
即使单台设备噪音控制良好,整条生产线的布局与厂房基础设计不当,也会导致整体噪音超标。
本方案主要适用于新建或升级橡塑、锂电正负极材料、特种陶瓷浆料、高分子复合材料等连续性混炼生产线的规划阶段。对于已投产且噪音严重超标的产线,整改需结合现场诊断,评估设备本体改造、基础加固、隔声围护的综合可行性,成本与周期会显著增加。
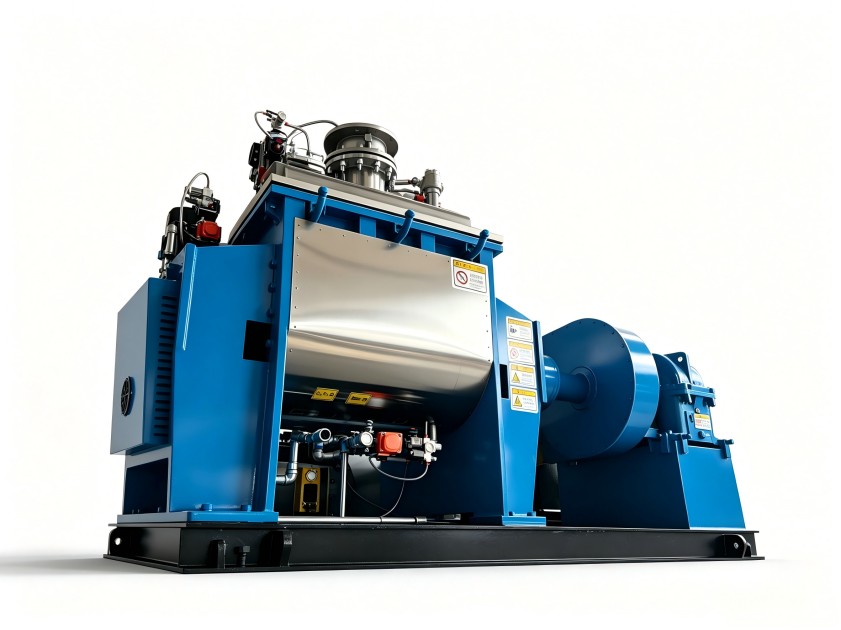
一个关键的避坑点:切勿轻信“先上设备,环评总能过”的承诺。地方环保标准日趋严格,且测点位置(厂界外1米)的噪音值是硬性指标。后期加装大型隔音房,不仅占用空间、影响操作与散热,其费用可能远超前期选择低噪音方案的成本差价。
啮合机噪音解决方案是一个系统工程,涉及设备、工艺、布局、基础多个专业维度。零散采购设备,再由不同供应商拼凑解决方案,极易出现责任不清、互相推诿的局面,导致问题无法根治。
利拿实业基于20年千余个整厂项目经验,提供从工艺诊断、低噪音设备定制、产线布局规划、基础设计指导到安装调试的一站式交钥匙服务。我们将噪音控制指标前置到方案设计阶段,确保整线在交付时即满足主流环评要求,为客户规避后续风险,保障投产周期。
如需结合您的具体材料特性、产能规划与厂区条件,评估整厂噪音治理与生产线配置方案,可与利拿实业方案团队进一步沟通。

 18046916153
