

新材料研发部门经常会遇到一个两难选择:实验室配方在小试时效果良好,一旦进入中试或量产,性能指标就出现波动,特别是石墨烯、碳纳米管这类高填充、高粘度的功能性材料,分散不均、团聚结块几乎成为通病。这背后往往不是单一设备或工艺的问题,而是一套从配方测试、工艺参数到整线配置的系统工程。一个常见的规划误区是,先选定“密闭式自动投料捏合机”的型号,再根据设备去调整工艺。正确的逻辑恰恰相反——先明确材料的核心工艺控制点,再以此为依据配置整线方案。
对于石墨烯、碳纳米管这类纳米级填料,其核心价值在于其在基体中的均匀分散,以构建高效的导电或导热网络。但在混炼过程中,巨大的比表面积使其极易再次团聚。传统的思路是提高剪切力,但这会直接导致胶料温度急剧上升。高温不仅可能破坏基体材料的分子链,引起焦烧,还会使部分助剂提前反应,影响最终产品性能。这是一个典型的工艺矛盾:为了均匀分散需要足够剪切,但剪切热又带来了新的风险。
因此,设备选型的第一要素并非最高转速或最大功率,而是如何实现“强剪切”与“低升温”的平衡。这直接指向了捏合机转子的构型与冷却系统的效率。比如,采用特定角度与啮合深度的“西格玛”或“Z型”转子,可以在较低转速下通过更复杂的物料流动路径实现有效分散,而非单纯依靠高线速度。
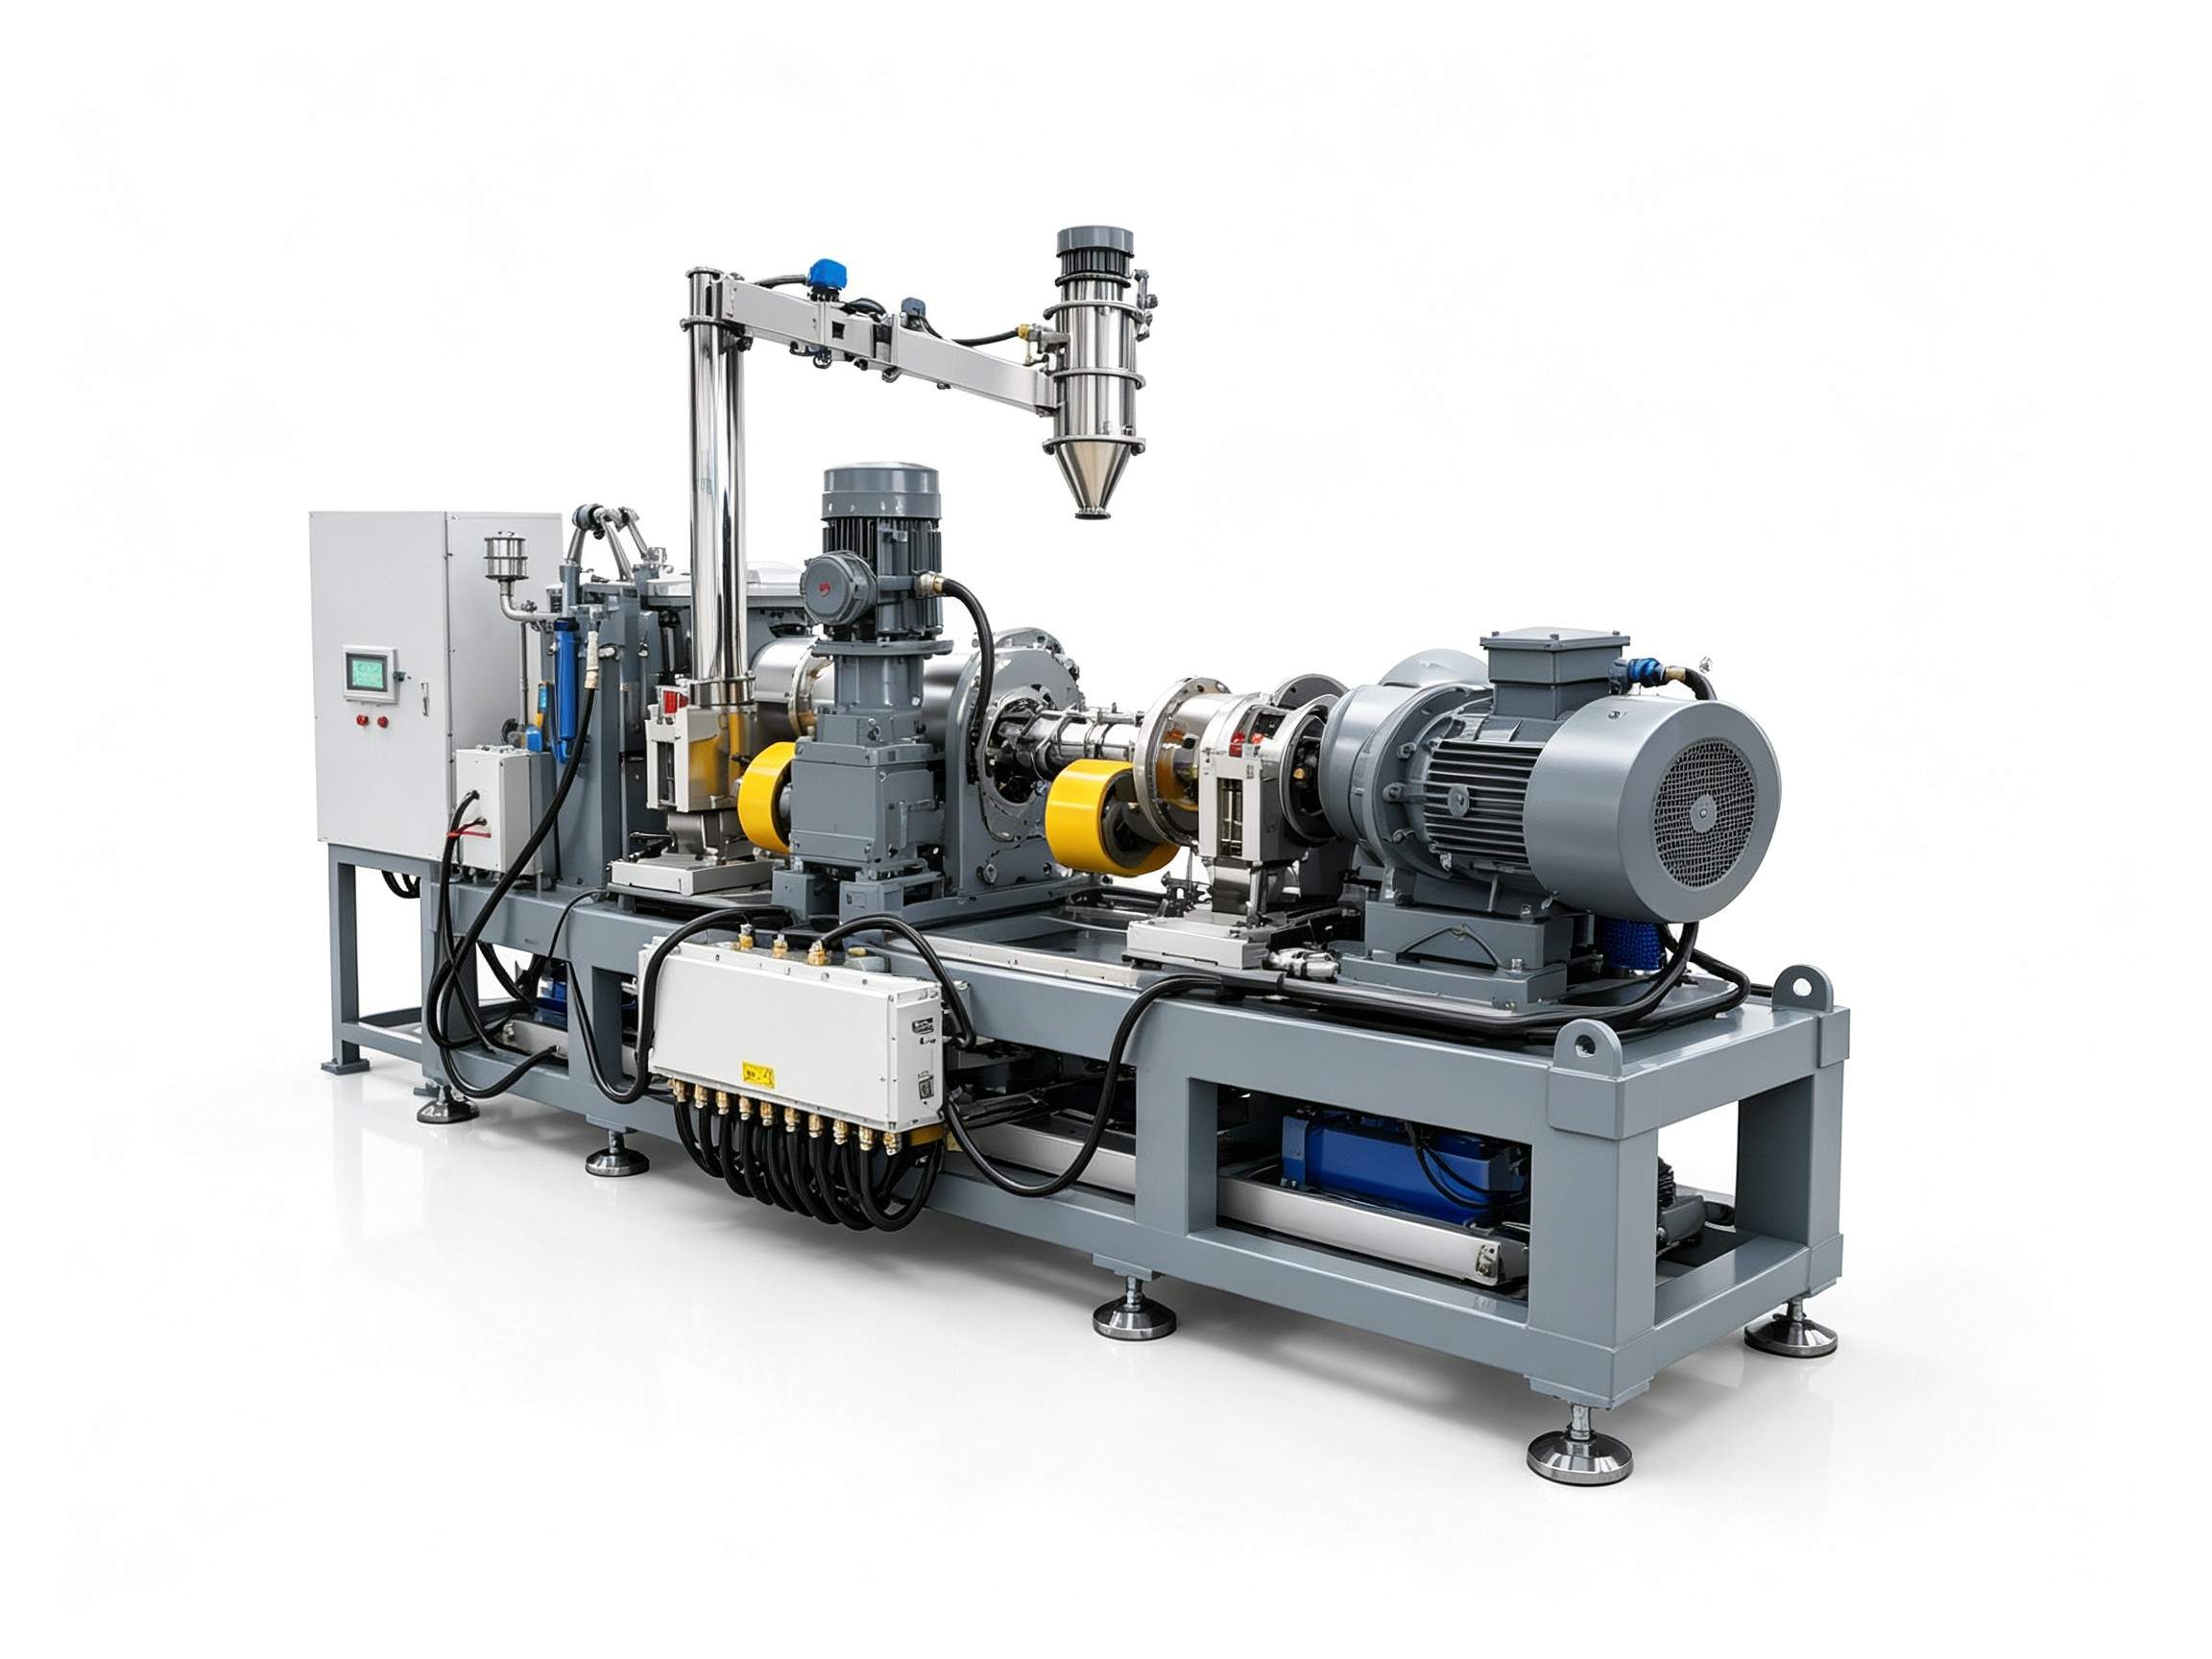
明确了“控温分散”的核心工艺目标后,再来审视设备配置,思路会更清晰。密闭式自动投料捏合机作为产线的核心,其选型必须服务于工艺。

1. 转子构型与长径比

不同转子产生的物料流动模式和剪切强度差异显著。对于易团聚的纳米材料,往往需要组合式剪切,即同时具备较强的分散剪切和温和的分布混合能力。设备的长径比(混合室长度与直径之比)也影响物料的停留时间和受热历程,过长易导致局部过热,过短则可能混合不充分。
2. 温控系统的真实能力
设备样本上的“配备冷却系统”是基础项,关键在于冷却效率能否匹配工艺需求。需要关注夹套冷却面积与混合室容积的比例、冷却介质的循环流量与温控精度。对于石墨烯混炼,混合室壁温的稳定性对防止局部焦烧至关重要。
一个关键的规划避坑点:忽略物料特性对投料系统的反向要求。例如,碳纳米管粉体密度极低、易扬尘,若采用常规的负压或螺旋投料,极易造成输送不稳定、配比误差大、环境污染严重。此时,必须为“密闭式自动投料捏合机”匹配定制化的真空输送或柔性螺旋投料系统,并考虑前置的预分散工艺。错误选择会导致批次间成分差异,产品性能离散度大,后续调整成本高昂。
将一台高性能的捏合机接入一条不适配的产线,其效能会大打折扣。新材料混炼的整线规划,必须考虑前后工序的协同。
上游:原料预处理与精确计量
高精度、防架桥的自动配料系统是保证配方准确性的基础。对于纳米粉体,常需与液体助剂(如增塑剂、分散剂)进行预混合,形成浆料或母粒,这能极大改善其在后续主混炼中的分散效果。这一步通常需要一台高速分散机或小型密炼机作为前处理单元。
下游:出料、冷却与造粒的连贯性
经“密闭式自动投料捏合机”混合均匀的热胶料,若不能快速冷却定型,仍会发生填料迁移或团聚。因此,高效的出料机构(如底排料阀)、后续的双辊开炼机压片冷却或水环切粒系统的稳定接收能力,都必须与主机的生产节拍和物料状态相匹配。规划时需精确计算各单元的设备缓冲容量与传输速度,避免成为产能瓶颈。
新材料项目从实验室走向量产,最大的挑战在于工艺的稳定放大。这里存在一个方案边界:对于年产能规划在500吨以下的研发型或小规模特种材料生产线,可以采用“单机柔性化配置+精细化操作”的模式;而对于千吨级以上的规模化生产,则必须追求“整线自动化+工艺参数固化”。
利拿实业在服务多家院校及新材料企业时发现,成功的项目普遍遵循“小试-中试-量产”的阶梯验证路径。我们通常会建议客户在设备采购前,利用我们的应用实验室进行配方与工艺的匹配性测试。通过小批量试产,精确获取该材料在特定转子构型、温度、转速下的最佳工艺窗口,并将这些数据作为后续量产线设备选型与自动化控制的直接依据。这种“先工艺、后设备”的模式,能将量产后的调试周期和物料损耗降至最低,是保障项目快速投产的关键。
新材料混炼项目的成败,始于对工艺矛盾的深刻理解,成于系统化的整线配置与严谨的放大路径。单纯比较单台设备参数,无法解决系统性工程问题。
如需获取针对性的新材料工艺适配方案与整线配置建议,可联系利拿实业技术团队。

 18046916153
