

在规划一条先进陶瓷(如氧化铝、氮化硅)粉体混炼产线时,许多项目团队会陷入一个两难选择:追求极致分散均匀性,往往导致单批次混炼时间过长、产能低下;而追求高产能,又可能牺牲材料的致密性和最终产品性能。这个矛盾点的核心,往往不在于单台设备的性能,而在于整个混炼系统的配置逻辑与工艺参数的协同设计。
先进陶瓷粉体混炼的核心任务,是将微米乃至纳米级的陶瓷粉末、结合剂(如PVA、石蜡)及其他微量添加剂进行均匀分散和包覆。这里的“均匀”不仅仅是宏观上的混合,更要求结合剂能在每个粉体颗粒表面形成稳定、均匀的包覆层。一个常见的规划误区是,直接沿用普通橡塑材料的密炼+开炼机设备品牌的组合,忽略了粉体材料高比表面积、易团聚、对剪切力敏感的特性差异。
这导致在实际生产中,容易出现粉体结团、结合剂分布不均,最终在烧结阶段产生气孔、裂纹等缺陷。因此,规划的第一步不是选设备,而是明确材料配方的特性(粉体粒度、吸油值、结合剂软化点)和目标产能下的工艺窗口(混炼温度、时间、剪切强度)。
一套高效的陶瓷粉体混炼线,通常不是单台设备的孤立运转,而是“预分散-强力混炼-均质精炼”的串联协同。各环节的设备选型与参数匹配,直接决定了最终效果与效率。
预混环节:决定分散均匀性的基础
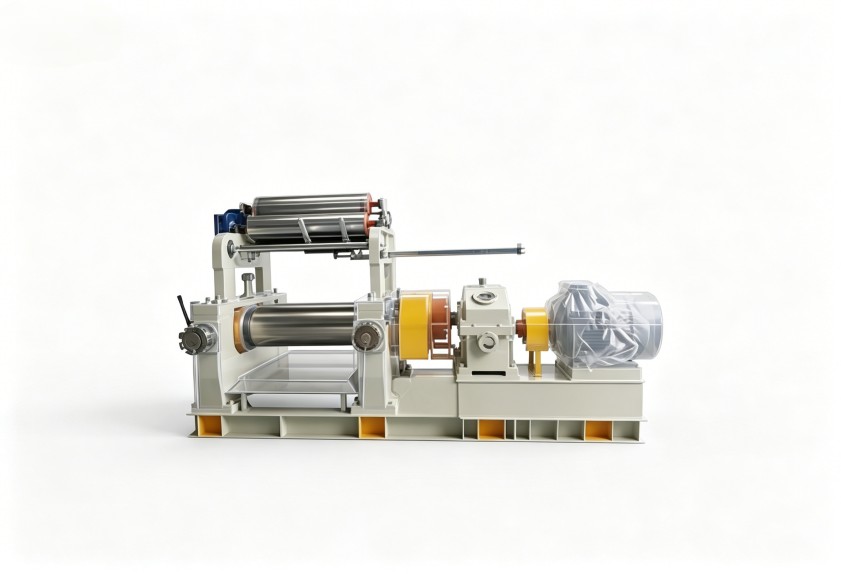
预混(如高速混合机)的目标是让粉体与液态结合剂初步浸润。这个环节的关键是搅拌桨叶形状与转速的匹配,目的是打散粉体软团聚,形成初步的湿润团块。如果预混不充分,后续密炼机将被迫承担过多的分散任务,延长混炼周期,并可能因局部过热导致结合剂部分降解。
密炼环节:提供可控的强剪切与捏合
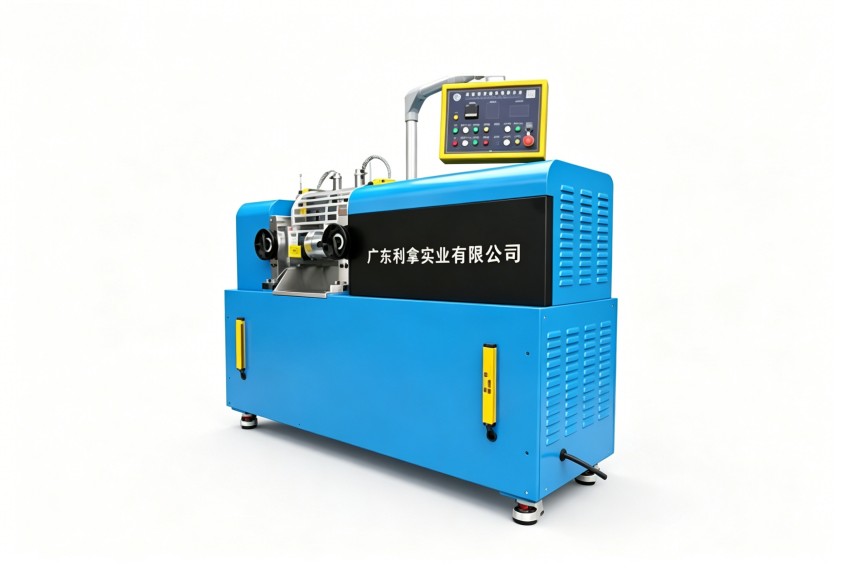
这是整个系统的核心。针对陶瓷粉体,密炼机的转子设计尤为关键。例如,四棱切线型转子或专门针对粉体设计的啮合型转子,能在相对较低的温度下提供更均匀的剪切和捏合作用,避免局部过热。同时,密炼机的冷却效率必须足够高,以精确控制工艺温度窗口,这对热敏性结合剂至关重要。在这个环节,开炼机设备品牌作为下游工序的衔接点,其作用更多是接受密炼后的团块并进行初步均温与塑化,而非进行强力分散。
精炼环节(开炼/压片):实现最终均质与成型
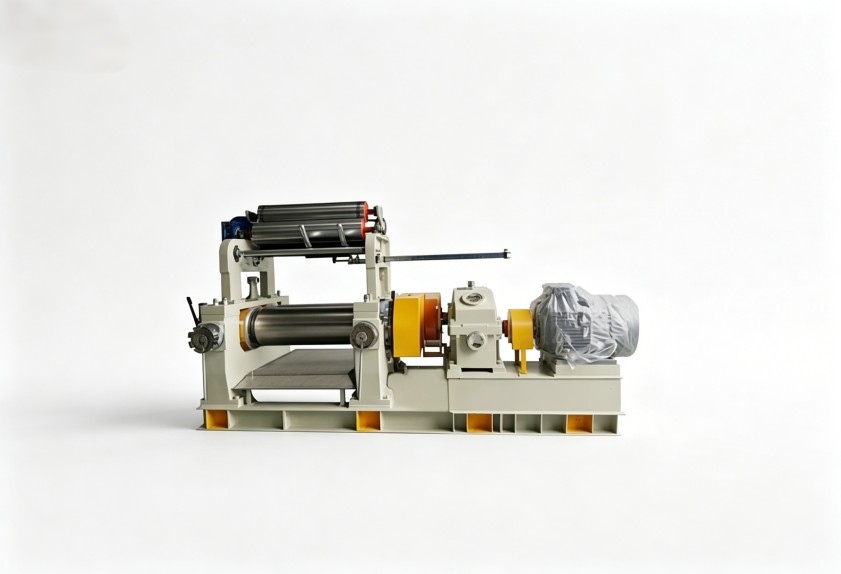
密炼后的物料通常以团块状排出,需要通过开炼机或双辊压片机进行进一步均质、排气和成片。对于陶瓷材料,开炼机设备品牌的作用主要体现在:1)通过辊筒间隙的多次调整,进一步均匀物料;2)将物料压成厚度均匀的片材,便于后续造粒或储存。此时,辊筒的温度控制精度、表面粗糙度(影响物料跟随性)是关键参数。
一个典型的规划避坑点是密炼机与开炼机设备品牌的能力不匹配。例如,选用了超大容量密炼机以提高产能,但配套的开炼机辊筒工作面长度或驱动功率不足,无法及时处理密炼机排出的热料,导致物料堆积、温度失控,最终影响批次一致性。
设备配置是骨架,工艺参数则是血肉。对于陶瓷粉体混炼,以下几个参数需要联动考量:
本文讨论的整线配置方案,主要适用于年产数百吨至数千吨规模、对材料一致性有较高要求的先进陶瓷结构件或功能件生产场景。对于小批量、多品种的研发型实验室,配置逻辑会更倾向于模块化、易清洁的小型组合设备。
在启动整厂规划前,最务实的步骤是进行配方与工艺的小试及中试验证。这能帮助准确获取关键工艺参数,如最佳混炼温度区间、有效混炼时间、物料流动性等,为后续的规模化设备选型提供直接依据。利拿实业的交钥匙服务通常包含此环节,通过其自有的材料实验室和百人研发梯队,可帮助客户在设备采购前锁定核心工艺,避免因工艺不成熟导致的设备选型失误和后期改造成本。
对于寻求稳定量产和长期成本可控的客户,选择具备从工艺设计到整线交付、再到全生命周期售后支持能力的供应商,远比单独采购几台“高性能”设备更为重要。全国性的服务网络与快速的响应机制,是保障连续生产、控制长期运维成本的关键。
如需结合您的陶瓷材料具体配方、目标产能与产品性能要求,获取针对性的整线配置与工艺适配方案,可与利拿实业技术团队进一步沟通。

 18046916153
