湿法造粒合格率上不去?先解决工艺与设备的“接口”问题
陶瓷粉体湿法混炼的稳定性,决定最终烧结体的成品率。许多项目在规划阶段,将重心放在了单个设备的精度上,却忽略了工艺流与设备能力的协同。结果往往是,实验室小试数据完美,一到量产就出现水分波动、颗粒密度不均,导致合格率长期在低位徘徊。
问题的核心,在于混炼工艺的关键控制点,与所选设备的核心功能,没有精准对齐。
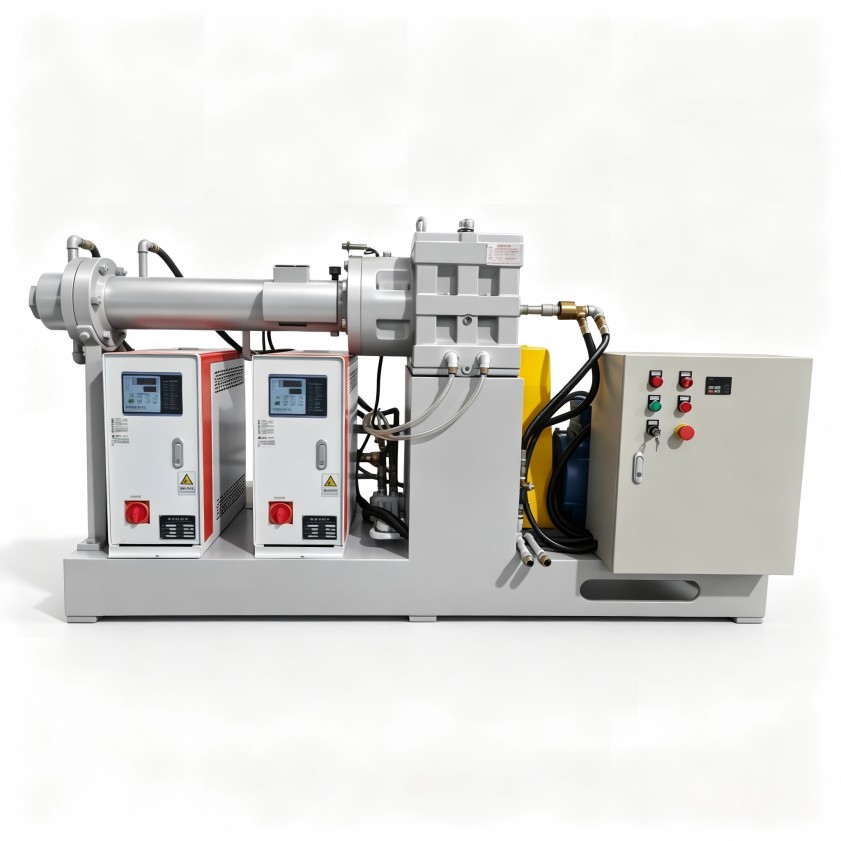
湿法混炼的工艺矛盾:分散、脱气与剪切热的平衡
陶瓷浆料混炼不是简单的搅拌。它需要完成粉体与粘结剂的均匀分散、包裹,同时必须高效排出搅拌过程中卷入及浆料内部化学反应产生的气体。更重要的是,持续的剪切会产生热量,可能导致粘结剂(如PVA)提前局部凝胶化,影响后续造粒的均匀性。
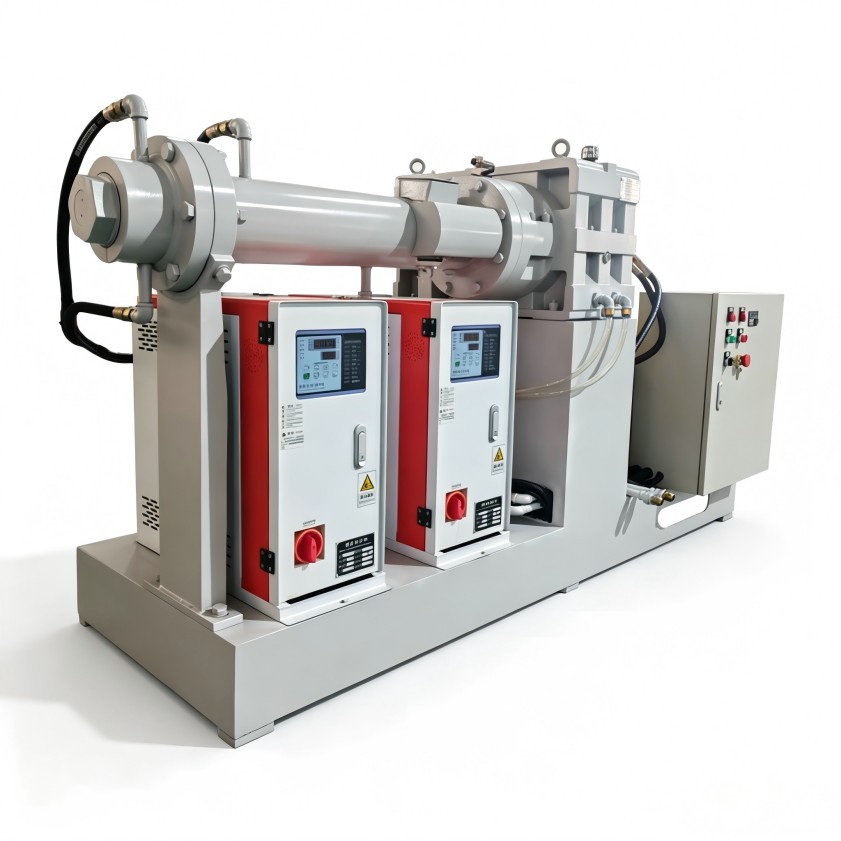
常规的强力捏合机或单螺杆挤出机,往往顾此失彼:
- 强力捏合机:分散效果好,但密闭结构不利于大量排气,且高剪切易导致温升失控。
- 普通单螺杆挤出机:虽有一定输送和剪切能力,但对高固含量、高粘度浆料的脱气能力弱,容易将气泡压入料中。
工艺上的矛盾点,直接指向了设备需要具备“强分散、高效排气、可控温升”的复合能力。这不是单一功能设备升级能解决的,需要从整线工艺链的角度重新配置。
核心设备选型:不止于“排气”
针对上述矛盾,具备排气功能的冷喂料挤出机成为关键工艺节点。但选型时,不能只看“排气”这个功能标签。
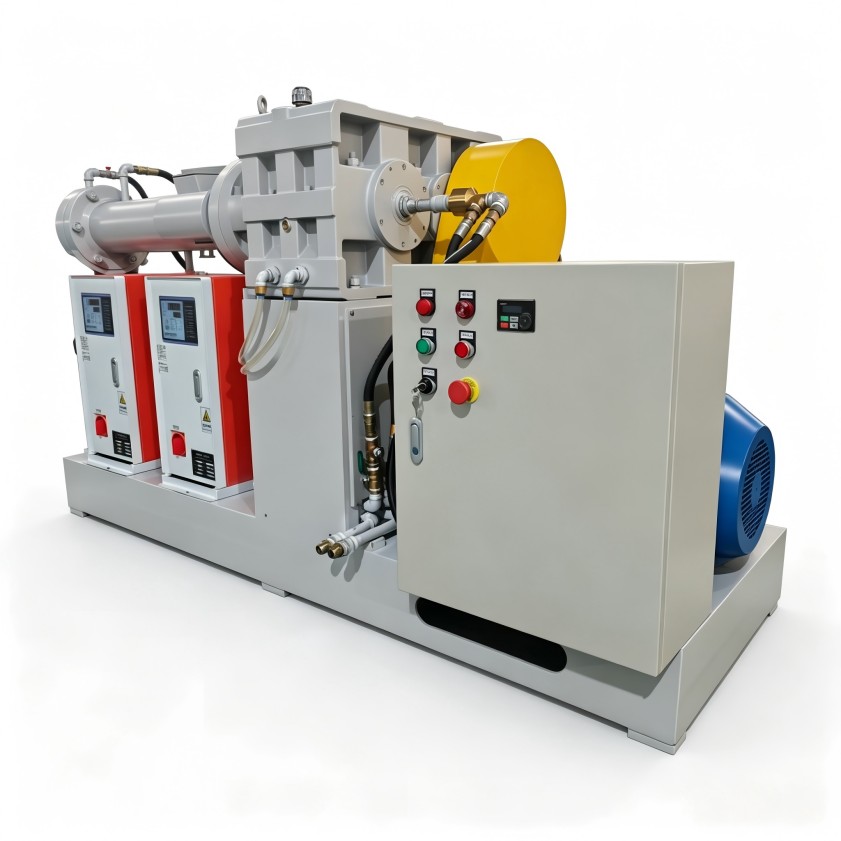
- 排气段设计与位置是关键。高效的真空排气段需要与物料的塑化状态精准匹配。物料进入排气段时,应已初步塑化、表面更新充分,才能让内部气泡有效逸出。这取决于螺杆构型、长径比以及温度区间的设定,需要设备供应商具备深厚的工艺理解,而非简单的标准机制造。
- “冷喂料”意味着更宽的工艺窗口。区别于需预热喂料的机型,冷喂料设计允许直接处理常温混合料,减少了前期预混工艺段的温度干预,降低了因预热不均导致批次差异的风险。这对于对水分和温度敏感的先进陶瓷粉体尤为重要。
- 剪切与温升的主动控制。优秀的设备应能通过螺杆组合与筒体温控系统,在提供必要剪切以完成分散的同时,有效导出热量,避免局部过热。这是保证浆料性能一致性的基础。
一个常见的规划误区是:采购了标称“排气式”的设备,却因工艺参数(如真空度、螺杆转速、各区温度)与自身材料特性不匹配,导致排气效果未达预期,问题被掩盖并流向下游。
整线配置逻辑:围绕核心工序做协同
将一台性能优良的排气式冷喂料挤出机孤立看待,其价值会大打折扣。高效湿法造粒线是一个系统,需要前后端工序的紧密协同。
- 前处理(浆料制备):喂入挤出机的浆料,其初始均匀度与粘度范围,必须稳定在设备设计的工作区间内。这意味着前端的强力捏合或搅拌工序,需要有稳定的控温和计时系统,确保每批次喂料状态一致。前后产能也必须匹配,避免挤出机“饥饿”或“过饱”运行。
- 后处理(造粒与干燥):经过高效排气和均化挤出的料条,其密实度和一致性更好,为后续的造粒(如辊切、破碎)提供了质量基础,能有效减少细粉率和不规则颗粒。同时,更均匀的含水率也使得后续干燥工艺更易控制,能耗更优。
- 控制系统的贯穿:整条线的控制系统应能实现关键工艺参数(如喂料量、螺杆转速、真空度、温度)的集中监控与联动,确保工艺稳定性。这对于满足车规级、军工级陶瓷产品对批次一致性的严苛要求至关重要。
方案边界提示:本配置逻辑主要适用于需要对浆料进行高效均化、脱气并成型为致密料条或片状的先进陶瓷(如氧化铝、氮化硅)、特种陶瓷粉体湿法工艺。对于干法造粒或对排气要求不高的普通陶瓷原料,需重新评估必要性。
从设备到整厂:落地需要交钥匙思维
确定了核心设备与整线逻辑,只解决了技术方案问题。从图纸到稳定投产,中间隔着工艺调试、安装集成、人员操作与维护多个环节。
- 工艺调试的“黑箱”:设备到厂后的工艺参数摸索,往往耗时耗料。选择具备丰富材料应用经验的供应商,能大大缩短这个过程。例如,利拿实业基于其与日德专家共建的实验室及服务众多新材料客户的经验,可在项目前期通过配方与工艺模拟,提供关键的螺杆组合与温控参数建议,减少现场试错成本。
- 安装与环评适配:挤出机及整线运行可能涉及冷却水循环、真空系统噪声等。在整厂规划初期,就需要将这些设备的公用工程需求、占地、排放点考虑进去,避免后期改造。交钥匙服务方应能提供完整的布局与环评适配方案。
- 全生命周期成本:稳定投产只是开始。设备的长期可靠运行、备件的快速供应、故障的远程诊断与现场支持,构成了长期的运维成本。分散采购的设备,后期可能面临服务响应慢、技术支撑断层的问题。
因此,对于追求快速投产、长期稳定运行和可控运维成本的新建或升级项目,采用涵盖工艺设计、设备制造、安装调试、培训与售后支持的整厂交钥匙模式,是更务实的选择。它实质上购买的是“确定的投产结果”与“长期的技术保障”,而不仅仅是几台机器。
如需结合您的陶瓷粉体特性、目标产能与产品合格率要求,评估湿法造粒整线配置方案,可与利拿实业方案团队进一步沟通。



 18046916153
