密封胶挤出气泡频发?从选对排气式冷喂料挤出机开始
电线电缆料生产中,密封胶或半导电屏蔽料在挤出时出现气泡、表面粗糙甚至内含未塑化生料,是工艺工程师常遇到的棘手问题。这不仅导致产品外观不合格,更会严重影响电缆的绝缘性能和长期运行可靠性。许多企业首先会从配方或工艺参数上寻找原因,但反复调整无效后,往往会忽略设备本身的适配性问题。一台配置不当的挤出机,可能从一开始就为产品质量埋下了隐患。本文将围绕电线电缆料生产的场景,从设备的核心螺杆组合设计、温控系统的精准度以及日常维护对工艺稳定性的影响几个方面,探讨如何通过排气式冷喂料挤出机定制来系统性地解决此类挤出缺陷,为设备选型和工艺优化提供具体可行的参考方向。
电线电缆料挤出为何更需要“排气”功能?
电线电缆用密封胶、半导电料等通常含有大量填充剂和功能性助剂,胶料在密炼造粒后内部容易残留少量水分、低分子挥发物或夹带空气。若使用普通冷喂料挤出机,这些气体在挤出过程中无法有效排除,最终会残留在挤出制品中形成气泡或微孔。尤其在高速挤出或生产高填充配方时,这一问题会更加凸显。
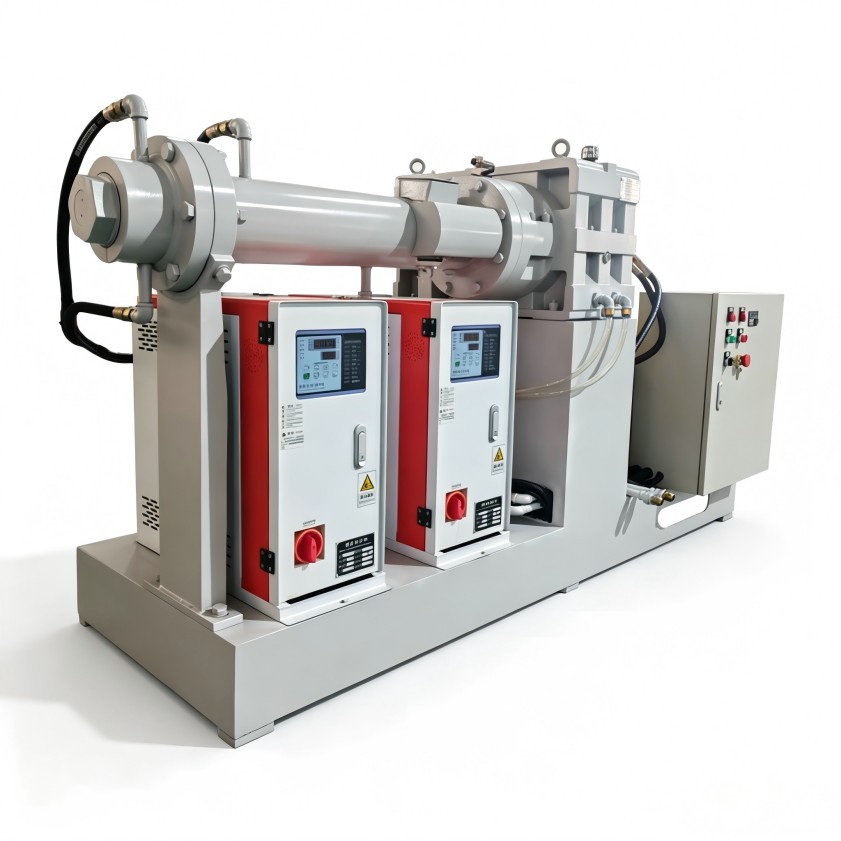
排气式冷喂料挤出机的核心价值,就在于其螺杆结构中专门设置了排气段(通常为真空排气口)。胶料在塑化输送过程中,经过此区域时压力骤然降低,内部的气体和挥发物得以被真空系统抽走,从而确保挤出胶料致密均匀。对于追求高绝缘等级和长期耐候性的电缆产品而言,这一工序环节的质量保障至关重要。因此,针对电线电缆行业的排气式冷喂料挤出机定制,首要目标就是确保排气系统的高效与稳定,而不仅仅是实现基础的挤出功能。
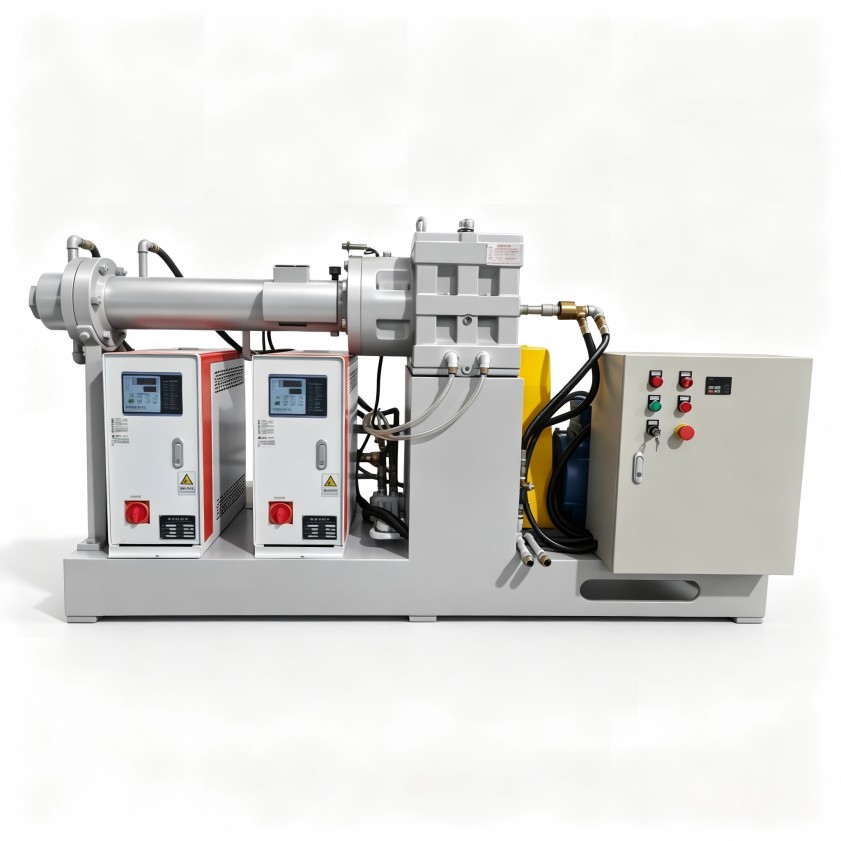
螺杆与机筒:定制化的核心在于匹配胶料特性
螺杆是挤出机的“心脏”,其结构直接决定了塑化、混炼、排气和建压的能力。对于电线电缆料,定制化设计需要重点考量以下几点:
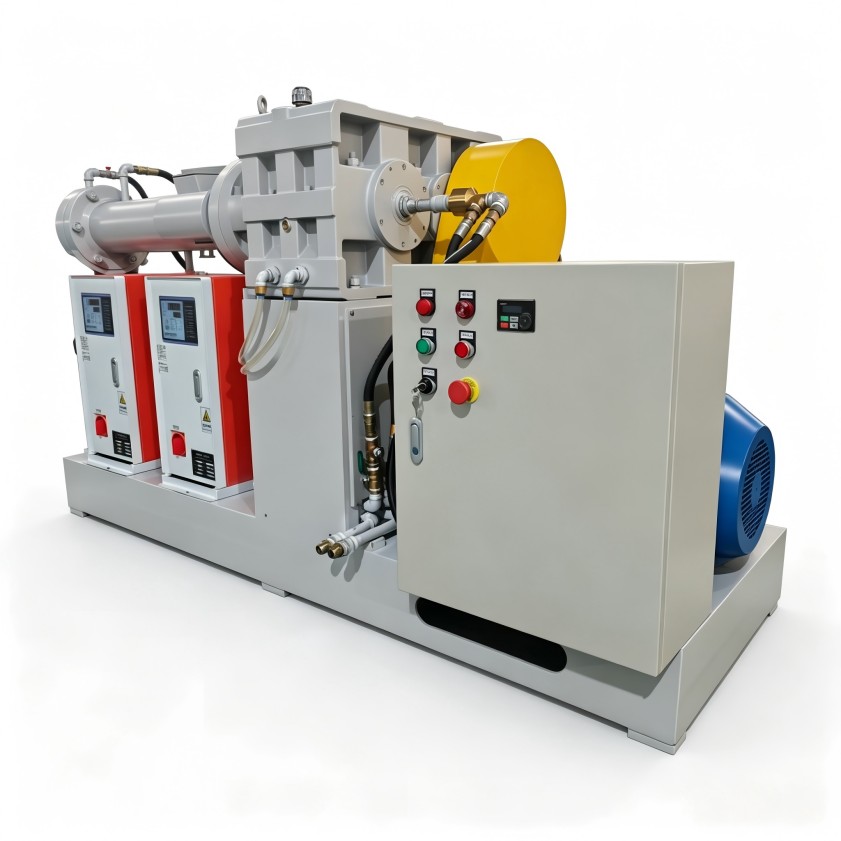
- 长径比(L/D)的选择:处理填充量高、流动性较差的电缆料时,通常需要更长的长径比,以提供足够的停留时间和剪切历程,确保胶料充分塑化和均化。但过长也可能导致局部过热。定制时需要根据主力胶种的流变特性进行模拟计算。
- 螺杆构型的组合:一套高效的螺杆并非单一螺纹,而是由加料段、压缩段、均化段、排气段和计量段等不同功能的区段组合而成。排气段的位置和长度设计尤为关键,需要确保胶料在到达此区域时已初步塑化但又未完全密封,以便气体顺利逸出。针对含硅酮等特殊助剂的胶料,螺杆材质和表面处理也需要相应考量,以防粘附或腐蚀。
- 机筒的加热与冷却:电线电缆料对挤出温度敏感,温度波动会直接影响粘度和出口压力,进而影响排气效果和挤出尺寸稳定性。定制高精度、分多区独立控温的机筒加热冷却系统,是保证工艺窗口稳定的基础。
温控精度:看不见的“工艺稳定器”
许多挤出缺陷,如周期性的竹节状波动、表面光泽不一,其根源往往在于温度控制不够精准。对于排气式冷喂料挤出机而言,温控系统的作用尤为突出:
- 影响排气效率:胶料在排气口处的粘度和熔体强度必须处于一个合适的范围。温度过高,胶料太稀,容易被真空吸走形成“冒料”;温度过低,胶料塑化不足、粘度大,气体难以逸出。精确的温控是维持这一“窗口”的前提。
- 决定最终质量:挤出产品的尺寸公差、表面光洁度、物理性能均与出口温度的稳定性直接相关。采用PID智能温控模块、响应更快的加热器(如陶瓷加热圈)以及高效的冷却循环系统(如双通道螺旋冷却),能够将温度波动控制在±1°C甚至更小范围内,这对高端电缆料生产是必要的投资。
- 降低能耗:精准的温控避免了温度的过度冗余,减少了不必要的加热和冷却能量消耗,从长期运行看,也是一项降本措施。
维护与操作:决定设备长期效能的日常功课
即使定制了一台性能优良的设备,若日常维护和操作不当,其优势也将大打折扣,甚至引发新的问题。在排气式冷喂料挤出机的使用中,有几个管理细节需要特别关注:
- 真空系统的保养:真空泵、管路和密封件的定期检查与维护,是保证排气效果持续性的关键。真空度不足或泄漏,会直接导致排气失效。建议建立真空度的日常点检记录。
- 螺杆的清洁与检查:定期清理螺杆和机筒,防止积料碳化。同时检查螺杆的磨损情况,过度的磨损会改变螺槽深度,影响塑化能力和挤出量,破坏原有的工艺平衡。对于处理含磨蚀性填料的电缆料,这一点尤为重要。
- 操作人员的培训:操作人员应理解设备的基本原理,特别是加料速度、螺杆转速、各区温度设定与真空度之间的联动关系。规范的升温程序、停机前的清料操作,都能有效延长设备寿命,减少故障。
一台真正适合自身生产线的排气式冷喂料挤出机,是设备硬件配置与生产工艺、管理实践深度融合的结果。它不仅仅是购买一台标准设备,更是获取一套能够持续、稳定产出高质量电缆料的解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
