

在色母粒生产线上,硅胶冷喂料挤出机常常被视为最后一道关键成型工序的“把关者”。然而,不少厂家发现,投入不菲采购的设备,产出的硅胶色母粒却面临表面粗糙、光泽不均甚至批次间色差的困扰。这往往被简单地归咎于配方或操作问题,却忽略了设备配置与工艺参数之间的深层匹配逻辑。本文将聚焦于色母粒这一特定下游行业,从螺杆组合构型与温度场控制这两个常被忽视的技术维度切入,探讨如何优化硅胶冷喂料挤出机的配置,从而从根本上提升产品的外观质量与批次稳定性。
一个普遍的认知误区是,只要设备标称可以处理硅胶,就能满足色母粒的生产要求。实际上,色母粒对挤出设备的要求更为苛刻。它不仅要完成硅胶的基础塑化与成型,更要确保高浓度的颜料、填料等添加物在硅胶基体中实现近乎完美的微观分散。分散不均,直接体现为表面麻点、光泽度差和颜色发花。许多通用型设备的螺杆构型和温控系统,并未针对这种“高填充、高分散”的工艺特点进行专门设计,导致剪切、混炼与温度分布无法满足色母粒的精细加工需求。因此,将色母粒的生产问题,首先置于设备适配性的框架下审视,是找到有效解决方案的第一步。
螺杆是挤出机的“心脏”,其构型直接决定了物料受到的剪切、混合与输送历程。对于硅胶色母粒而言,理想的螺杆组合需要平衡几个看似矛盾的要求:足够的剪切以打散颜料团聚体,但又不能过度剪切导致硅胶分子链降解或局部温升过高;有效的混合以确保分布均匀,同时要保持稳定的输送压力以保证挤出连续。
通用型螺杆往往采用简单的输送段、压缩段、计量段(渐变或突变)设计,这对于纯硅胶或填充量较低的制品可能足够。但对于色母粒,则需要在压缩段之后,增设专门的混炼元件。这些元件,如捏合块、齿形盘等,能对物料产生分流、汇合、切割和重新取向的作用,极大强化了分布混合与分散混合的效果。选择硅胶冷喂料挤出机厂家直销服务时,与供应商深入沟通螺杆组合的可定制性至关重要。供应商应能根据你的主料(如甲基乙烯基硅橡胶)、颜料类型(有机/无机)、填充比例等因素,建议或设计包含特定数量、角度和排列顺序混炼元件的螺杆组合,这才是实现出色分散性的硬件基础。
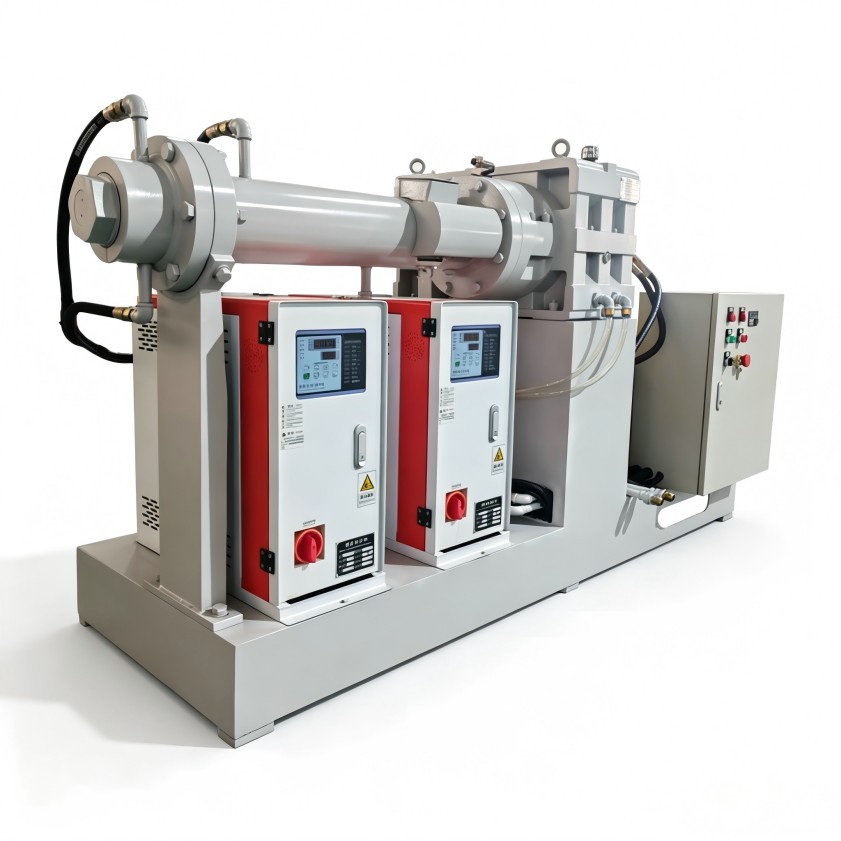
温度控制对硅胶冷喂料挤出机而言,绝不仅仅是“加热到设定值”那么简单。对于色母粒生产,它关系到两个层面:一是全局温度设定的合理性,二是沿机筒轴向和径向温度分布的均匀性。
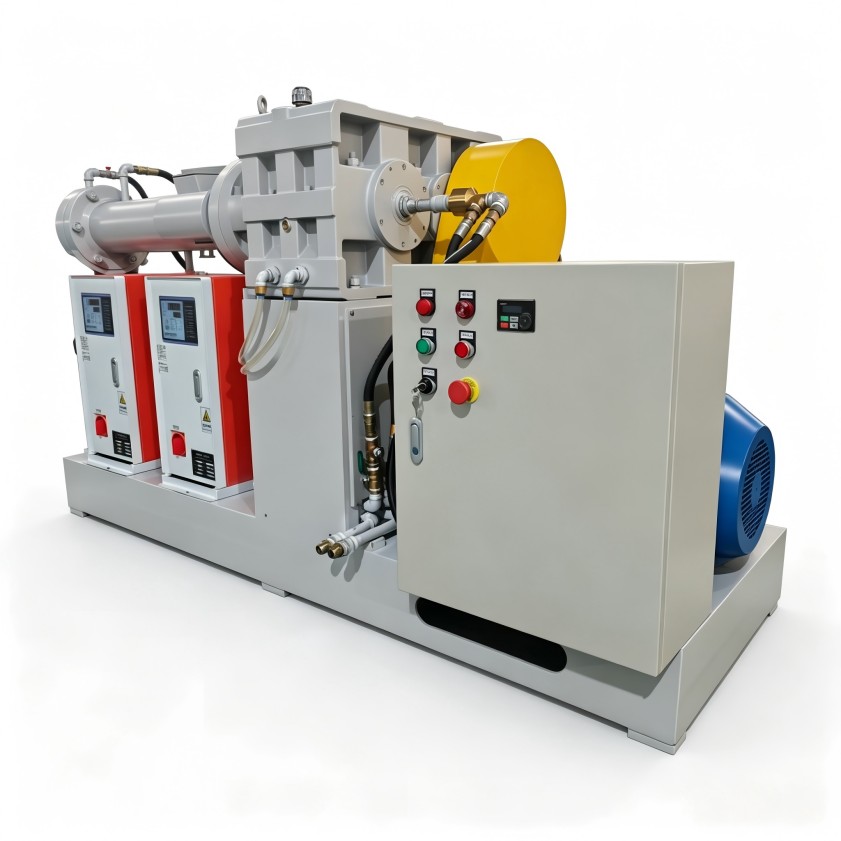
硅胶的硫化特性对温度极其敏感。温度过低,塑化不充分,颜料难以分散,挤出物表面毛糙;温度过高或局部过热,则可能引发硅胶过早发生硫化反应(焦烧),不仅造成堵机,更会导致产品变色、物理性能下降。因此,一套能够实现高精度(如±1°C)、多段独立控制的温控系统是必需的。更关键的是,温控系统的设计需要与螺杆构型相匹配。例如,在设有高强度混炼元件的位置,由于剪切生热显著,该区的冷却能力必须足够强大,以抵消多余的热量,维持工艺温度稳定。这要求设备制造商对物料在螺杆内的流变与生热行为有深刻理解。选择专业的硅胶冷喂料挤出机供应商,其价值往往体现在这些关乎最终品质却不易察觉的细节设计上。
认识到螺杆和温控系统的重要性后,下一步是将设备配置与具体的工艺参数联动优化。例如,当确定了包含特定混炼元件的螺杆后,需要相应调整各段的温度设定。混炼段之前,温度可适当调高以促进硅胶初步塑化;在混炼段,温度设定需更为谨慎,并充分利用冷却系统;在计量段和机头,温度则应保证物料具有良好流动性以确保挤出光滑。
同样,螺杆转速与喂料速度的匹配也至关重要。过快的螺杆转速在强力混炼段会产生过多剪切热,若冷却无法及时跟上,就会破坏温场的均衡。因此,稳定、均匀的冷喂料是前提,在此基础上,寻找能达到最佳分散效果且温度可控的螺杆转速范围。这个过程,需要设备提供稳定可靠的传动系统和喂料装置作为支撑。如果设备在这些基础部件上存在短板,后续的工艺调试将事倍功半。
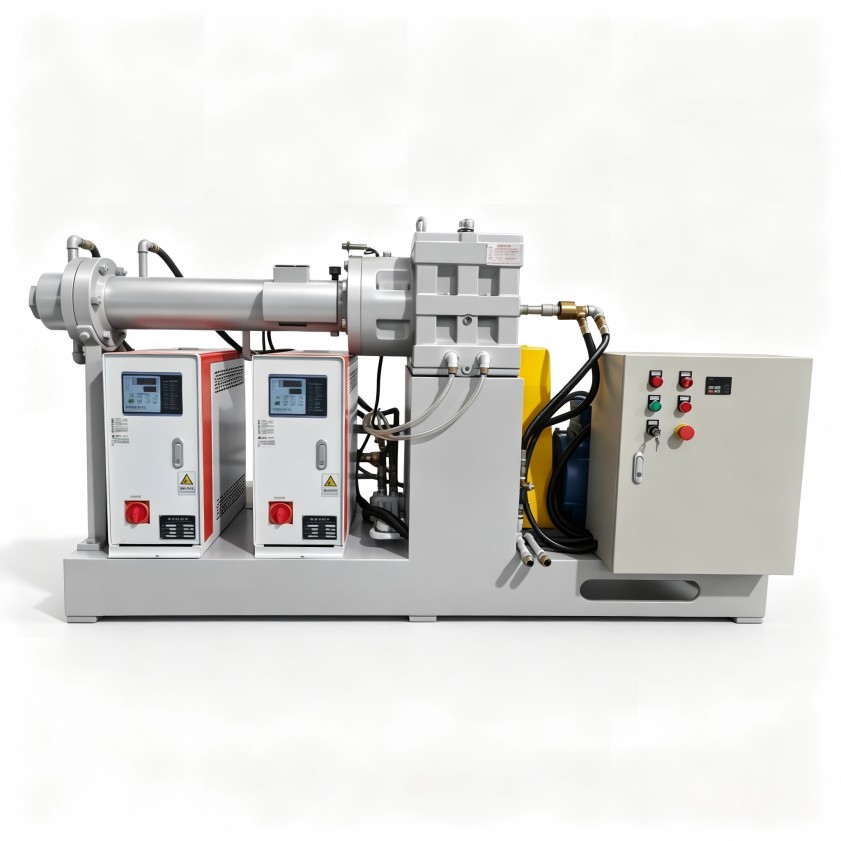
对于色母粒生产企业而言,在寻求硅胶冷喂料挤出机厂家直销询价或定制时,提供清晰、具体的技术需求比单纯询问价格更能获得有价值方案。建议从以下几个方面准备:
基于这些信息,专业的设备提供商才能跳出标准产品的框架,从解决问题的角度,评估是否需要加强混炼段设计、升级温控模块的冷却能力或调整传动功率。利拿实业在与色母粒行业客户的合作中发现,前期技术沟通的深度,直接决定了后期设备投产的顺利程度与产品品质的提升幅度。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
