

直接购买几台高性价比的轮胎硫化机,就能组建一条高效的混炼产线吗?这个常见的规划误区,往往导致后续产能爬坡困难、产品一致性差。轮胎混炼车间的核心矛盾,是在确保轮胎胶料分散质量高度稳定的前提下,如何应对不同规格、批次产品的产能需求波动。规划起点,应是先明确工艺边界,再倒推设备配置。
规划一条轮胎硫化机为核心的混炼线,首要任务是进行“工艺节拍模拟”。这不同于简单的产能加减法。你需要拆解从密炼、胶片冷却、开炼、下料到硫化前的全流程,识别瓶颈工序。例如,大容量密炼机单次混炼周期短,但若下游开炼或压片线的处理速度跟不上,就会造成胶料堆积、焦烧风险。
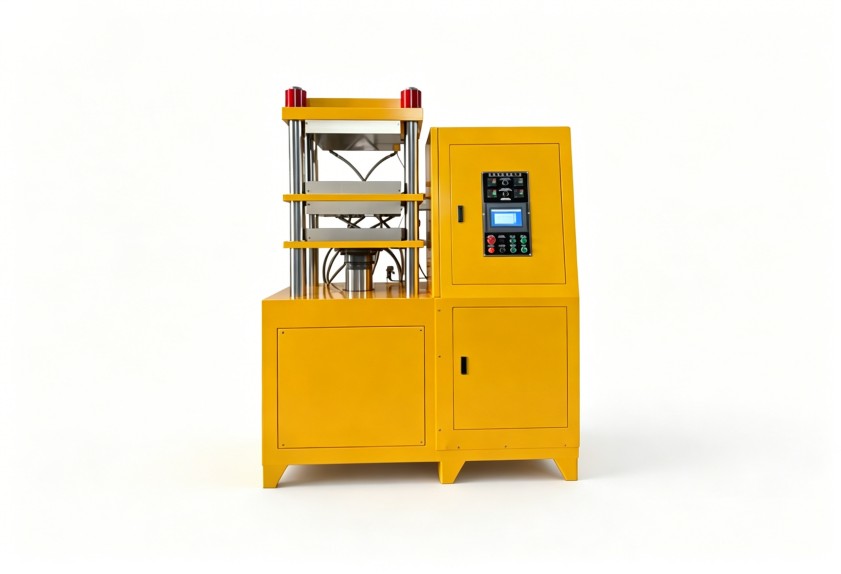
一个常见的踩坑点是,设备选型时只关注密炼室容积和硫化机吨位,却忽略了胶料从高温到冷却的转移时间、以及各设备之间的物料缓冲能力。利拿实业在服务头部轮胎客户时,会基于客户的典型配方与生产节拍进行动态模拟,确保整线节拍均衡,避免局部“拥堵”或“饥饿”,这是保证轮胎硫化过程稳定性的前提。
轮胎胶料配方复杂,不同部位(胎面、胎侧、内衬层)的胶料性能要求差异大。这意味着为单一配方优化的混炼线,在面对配方调整时,可能效率骤降或质量波动。工艺适应性体现在两个层面:设备的可调参数范围,以及对工艺参数的精确控制能力。
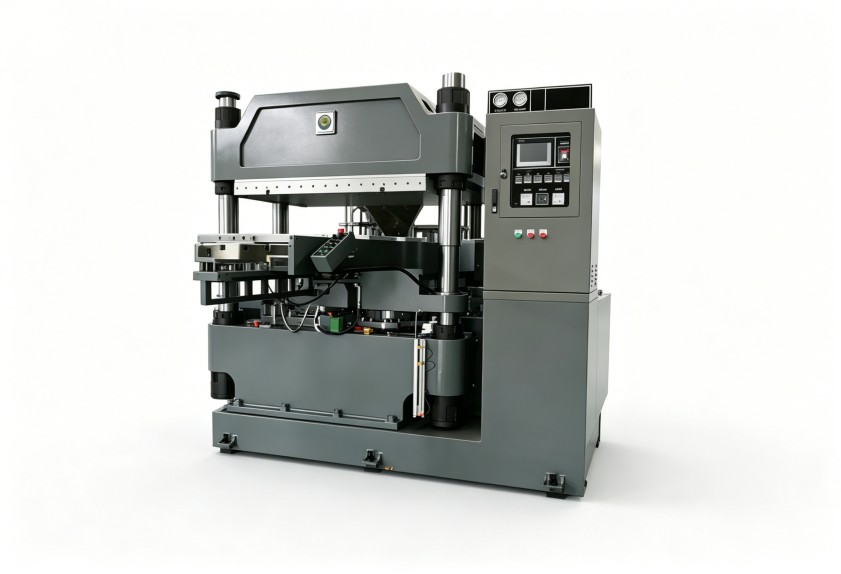
新建产线时,很多决策者倾向于按最大预期产能配置设备,这往往导致初期投资过高、设备利用率不足。更合理的思路是构建“弹性产能”。例如,在密炼段,可以考虑“一大一小”或“一主一备”的配置。主力设备满足80%的常规产能需求,小容量或备用设备用于处理小批量特种胶料或应对峰值订单。这样既控制了初期投入,又保留了灵活扩展的空间。
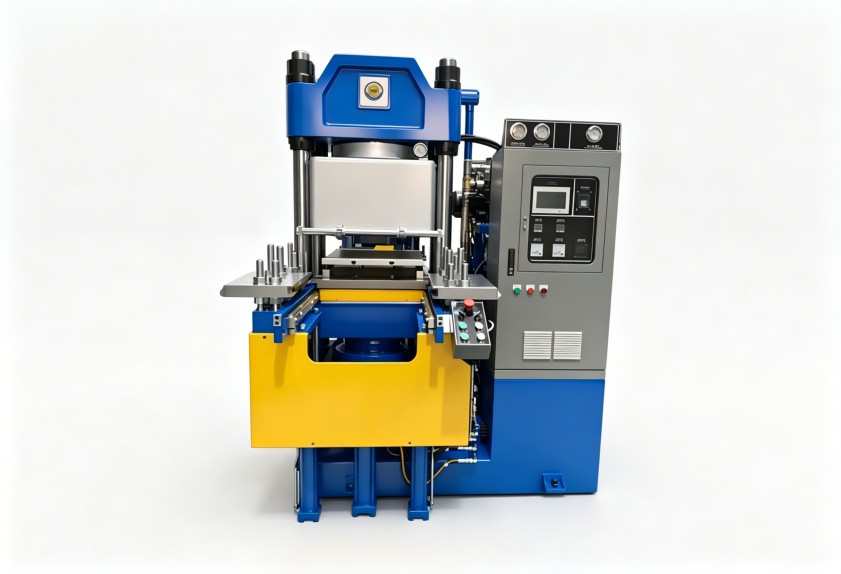
成本控制不仅是采购成本,更是全生命周期的运维成本。一条规划不当的产线,其能耗、备件损耗、人工干预成本会持续侵蚀利润。重点评估两点:一是整线自动化上下料与物流系统的集成度,这直接关系到人工依赖度和生产一致性;二是核心部件(如密炼机转子、液压系统)的耐用性与后期维护便利性。选择加工精度高、服务网络完善的供应商,长期看能有效降低非计划停机带来的损失。
没有“放之四海而皆准”的整厂方案。在启动规划前,必须明确自身边界:
一个典型的规划失误,是盲目追求单机先进,却忽视了设备间的联动与数据联通,形成了“自动化孤岛”,反而增加了操作复杂性和调试难度。
轮胎硫化机的效能发挥,依赖于前端整条混炼线的高质量、稳定供应。规划的本质,是在工艺、产能、成本之间寻找最优的动态平衡点。这个过程需要供应商不仅懂设备,更要懂材料、懂工艺、懂生产管理。
如需结合您的轮胎产品结构、产能规划与工艺要求,评估兼顾弹性与稳定的整厂配置方案,可与利拿实业方案团队进一步沟通。利拿实业可提供从配方测试、工艺设计到整厂交付的一站式交钥匙服务,助力轮胎产线快速稳健投产。

 18046916153
