

在橡胶密封件生产线上,混炼工序是决定产品气密性、弹性与耐久性的关键环节。许多生产管理者都遇到过这样的困扰:密炼机排胶温度总是超出工艺设定范围,导致胶料焦烧风险增加、批次间性能波动明显,长期下来设备能耗也显著上升。面对这一生产异常,常见的做法是反复调整操作、更换冷却水,但问题往往治标不治本。盲目追责操作工或简单归咎于设备“老化”,容易忽略问题背后的系统性因素。本次分析将从工艺参数的精细化管理与设备核心配置的适配性两个层面,梳理排胶温度失控的常见根源,并提供一套实用的排查与改善思路,帮助您从根本上稳定混炼质量,实现节能降耗。
排胶温度是混炼过程中多种能量输入与散热平衡的结果。当温度异常,首先需要审视的不是冷却系统本身,而是那些直接导致胶料内热生成的工艺设定。
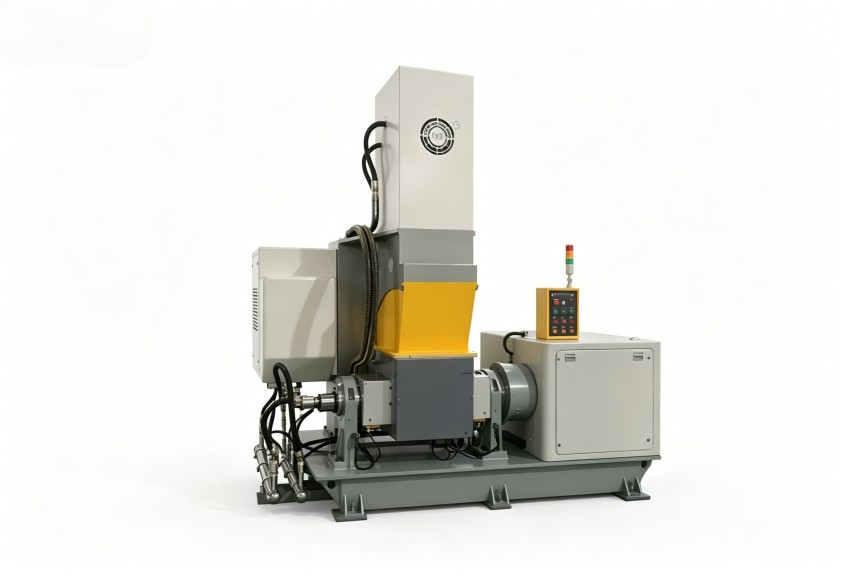
转子转速与混炼时间的组合效应
转速是影响剪切生热最直接的因素。为提高单批次产能而一味提高转速,或为达到特定分散度而过度延长混炼时间,都会导致胶料累积的热量远超冷却系统的处理能力。对于丁腈橡胶、氟橡胶等常用于密封件的胶种,其生热特性更为敏感。一个关键调整方向是,根据胶料配方特性(特别是生胶门尼粘度与填充剂类型)优化“转速-时间”曲线,在保证分散质量的前提下,寻找能耗与效率的最优平衡点,而非追求单一指标的最大化。
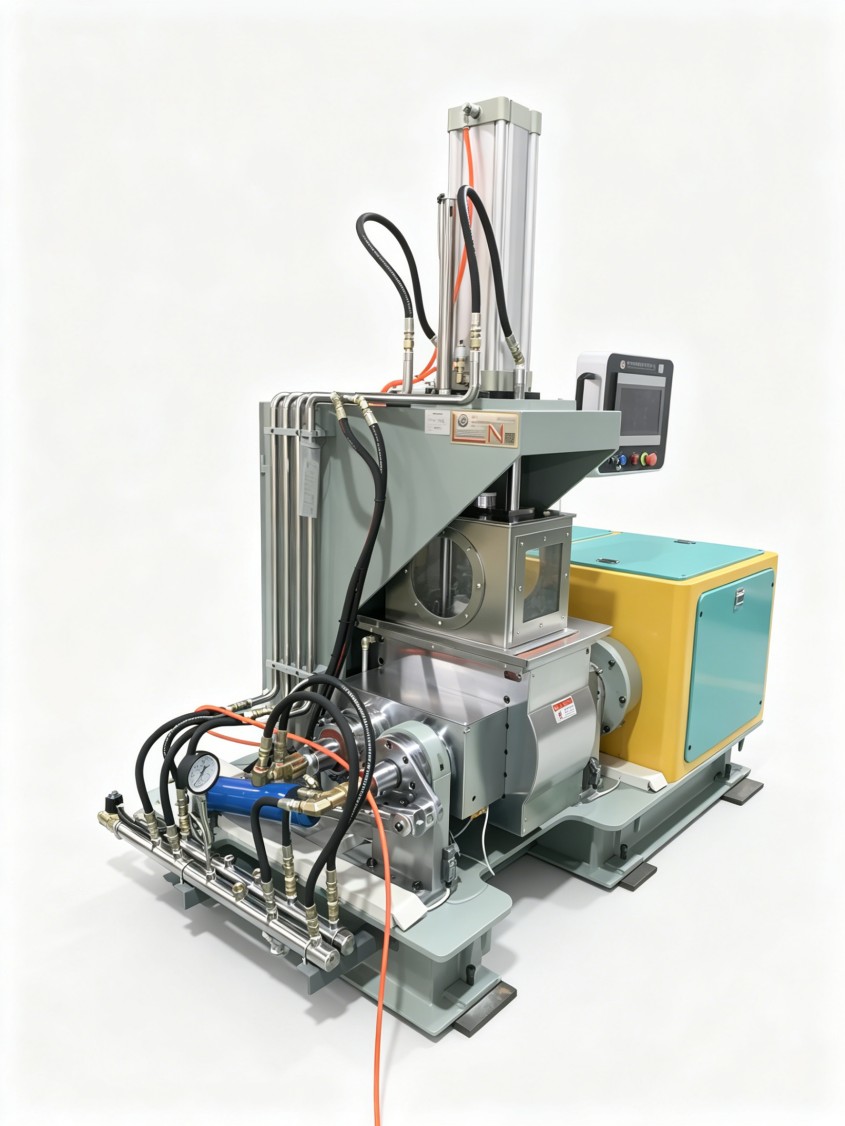
填充系数的合理范围
填充系数直接关系到密炼室内胶料的堆积状态与传热效率。填充不足,胶料无法形成有效的剪切折叠,热量产生不均衡;填充过满,胶料流动性变差,剪切阻力剧增,同时胶料与冷却壁面的接触面积相对减少,散热效率下降。这两种情况都会造成排胶温度不稳定。对于高粘度、高填充的密封件胶料,需要通过试验确定一个既能保证混炼效果,又能维持良好热交换的填充系数范围,这是稳定排胶温度的基础。
当工艺参数优化后问题依旧,就需要审视设备本身的配置是否与你特定的生产工况相匹配。设备的设计能力决定了温控的物理上限。
冷却系统的换热效率与布局
密炼机的冷却能力并非一个固定值。它取决于转子芯部、混炼室壁、卸料门等所有冷却流道的设计合理性、水路是否畅通无堵塞,以及冷却介质(通常是水)的流量与进出口温差。对于需要精细控温的密封件生产,普通的循环水系统在夏季高温时可能已接近其冷却极限。评估冷却系统的实际效能,需要关注其在持续生产周期内,能否将胶料温升稳定在目标区间,这直接关系到设备配置的原始设计是否足够冗余。
转子构型与密炼室密封
转子是剪切做功的核心部件,其构型(如啮合型、切线型)决定了剪切强度与生热速率。用于密封件的胶料往往配方复杂,含有多种小料,需要柔和而均匀的分散。不匹配的强剪切转子可能导致局部过热。此外,密炼室端面密封的磨损会导致冷却水或润滑脂渗入,或外部空气进入影响真空度,这些都会间接影响胶料的实际温度和混炼均匀性。确保密封件的完好性与定期评估转子构型对当前配方的适用性,是长期稳定生产的前提。
面对排胶温度超标,建议遵循从“软”到“硬”、从“外”到“内”的步骤进行系统性排查,避免头痛医头。
第一步:记录与分析生产数据
系统性地记录每一车胶料的初始温度、各阶段功率曲线、冷却水进出口温度以及最终的排胶温度。通过数据对比,可以发现温度异常是否与特定配方、特定班次或设备运行特定时长相关联。数据是区分工艺问题与设备问题的第一手证据。
第二步:评估现行工艺与设备的匹配度
结合第一步的数据分析,重新评估现行工艺参数(转速、时间、填充系数、加料顺序)在当前设备配置下是否合理。可以尝试进行小范围的工艺试验,例如在保证分散度的前提下,尝试采用“先低速后高速”或分步提温的混炼策略,观察对最终排胶温度的影响。
第三步:针对性优化或升级关键部件
如果排查确认问题主要源于设备配置的局限性,那么优化方向就应聚焦于提升系统的热管理能力。这可能涉及清洗或改造冷却管道以提高流量、升级温度传感器与控制系统以提升反馈精度,乃至评估现有转子与密炼室结构对当前生产任务的适配性。对于使用年限较长或工况已发生重大变化的设备,关键部件的升级可能是实现根本性改善的必要投资。
优化密炼工艺是一个需要工艺知识与设备认知相结合的过程。当内部调整触及瓶颈时,引入具备深厚行业经验的技术支持往往能打开新的思路。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
