

在电线电缆护套料的生产中,炼胶工序的终点往往不是简单的“炼熟”,而是实现炭黑、阻燃剂、抗氧剂等多种填料与基胶的充分、均匀分散。许多厂家发现,即便使用知名品牌的密炼机,不同批次胶料的门尼粘度、挤出外观仍存在波动,后端挤出时易出现表面粗糙、竹节纹或内部微孔。这种分散不均的问题,根源时常不在“炼”的时间长短,而在“怎么炼”的起始设定——密炼机核心的转子构型与工艺关键的填充系数,两者的匹配度是决定性因素。
转子是密炼机的心脏,其设计直接定义了胶料在密炼室内的运动轨迹与受力模式。对于电缆料这类需要将大量细粒径填料(如炭黑N330、N550)均匀分散到聚合物中的场景,单一的强剪切力并不足够,甚至可能因局部过热导致胶料焦烧。
常见的转子类型如双棱(Banbury)型与四棱型,其核心差异在于对胶料的“分布混合”与“分散混合”能力侧重不同。双棱转子产生的剪切强度相对集中,利于初始的团块破碎和填料浸润;而四棱转子因棱数增加,在相同的转速下,对胶料产生了更多次的折叠、分割与再取向动作,这极大地强化了分布混合效果,有助于消除局部浓度差异,使填料在全局范围内迁移更均匀。对于配方复杂、填料种类多的电缆护套料,四棱转子在提升批次间一致性上通常表现更优。
此外,转子的螺旋升角与长径比也影响着胶料的轴向输送与循环效率。一个优化设计的转子,应确保胶料在密炼室内无“死角”,所有物料都能被周期性带入高剪切区接受处理,同时又能迅速返回进行温度均衡。若循环不畅,部分胶料过度剪切,另一部分则混合不足,便是分散不均的直接诱因。
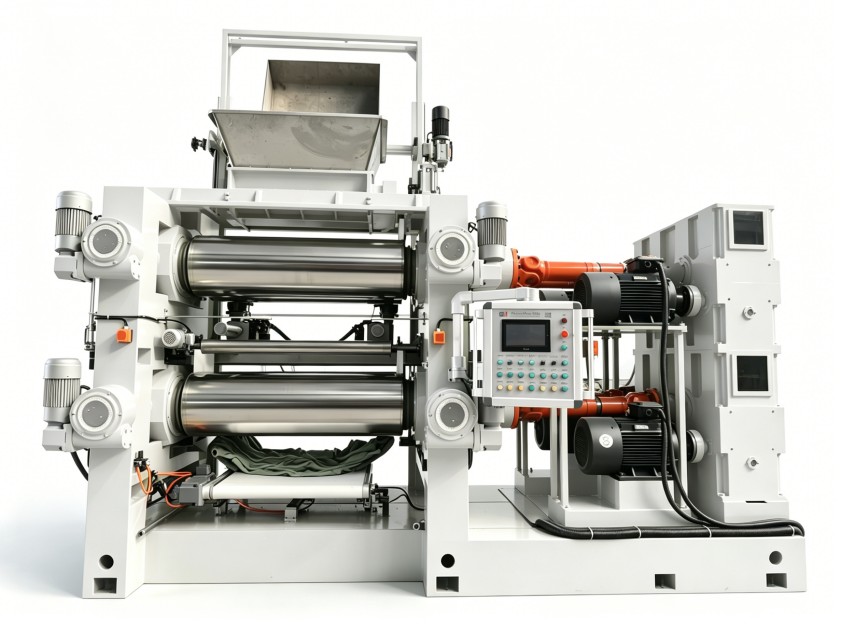
填充系数,即一次投料体积与密炼室理论容积的比值,是另一个极易被忽视却影响深远的关键工艺参数。许多生产管理者倾向于追求单批产量最大化,将填充系数设定在0.7甚至更高,但这可能对分散质量造成负面影响。
当填充系数过高时,密炼室内空间过于拥挤,胶料流动空间受限,转子对物料的折叠、拉伸作用减弱,主要依靠顶栓压力下的挤压剪切。这会导致两个问题:一是热能积聚更快,局部温升难以控制,增加了焦烧风险;二是填料团块可能被“压扁”而非“撕开”,形成假性分散,在后续挤出或硫化时问题才会暴露。反之,填充系数过低(如低于0.5),虽然胶料流动充分,混合作用好,但生产效率低下,且可能因胶料无法形成足够的摩擦生热,导致塑化不良。
对于电缆料,特别是含有大量无机填料的阻燃配方,建议的填充系数起始范围通常在0.55至0.65之间。这个范围能为胶料提供必要的流动空间以实现分布混合,又能保证足够的物料间摩擦与转子作用力以实现有效分散。具体的最佳值,需根据胶种黏度、填料吸油值、转子类型及冷却效率进行微调。
转子构型与填充系数并非独立变量,它们之间存在强烈的相互作用。例如,采用四棱分布混合优势转子时,因其混合效率高,可适当考虑在保证分散质量的前提下,使用稍高的填充系数以提升产能。而使用传统双棱转子时,为了达到相近的分布混合效果,可能需要适度降低填充系数,给予胶料更多的翻滚空间。
不匹配的案例很常见:为提升产量,将原有设备的填充系数提高,却未评估转子是否具备在高填充率下维持均匀循环的能力,结果分散度下降;或者更换了新型高效转子,却仍沿用旧的、偏保守的低填充系数工艺,未能充分发挥设备潜能,投资回报率降低。真正的工艺优化,必须将两者作为一个系统进行联合调试。
针对电线电缆料对分散均匀性和批次稳定性的高要求,在评估密炼机或优化现有工艺时,应建立系统性的考量框架。
首先,在设备选型阶段,应优先关注转子设计是否强化了分布混合能力,询问制造商关于转子针对高填充配方混合效率的数据或模拟分析。对于电缆料厂家,选择具备四棱或更先进不对称转子技术的设备,往往能为解决分散不均问题奠定更好的硬件基础。
其次,在工艺开发阶段,必须进行填充系数的阶梯实验。固定转子转速、上顶栓压力等参数,从较低填充系数开始,逐步提升,监测每批胶料的的门尼粘度、分散度(可通过显微镜观察或流变仪测试)以及排胶温度。找到分散质量开始下降的临界点,并后退至安全区间,以此确定该设备-配方组合下的最优填充系数。
最后,需要建立关键参数的监控与反馈机制。密炼过程的实时功率曲线、温度曲线是判断混合状态的“心电图”。一个平稳上升并达到稳定平台的功率曲线,通常比剧烈波动的曲线代表更均匀的混合过程。将这些工艺数据与最终胶料性能关联,才能实现持续的精益生产。
电线电缆的质量始于炼胶的均匀性,而均匀性始于设备核心设计与工艺初始设定的精准匹配。将视线从简单的“更换设备”或“延长混炼时间”,转移到对转子作用机理与填充动力学的基础理解上,往往是突破质量瓶颈的更有效路径。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
