

按炼胶机品牌排行榜去选设备,回来混炼橡胶密封件却依然问题不断:焦烧、硬度波动、填料分散不均,配方调来调去也压不下来。不少厂家将原因归结为操作经验不足,实际上问题往往出在设备对工艺参数的实现能力上。密封件不比其他橡胶制品,硬度窗口窄、外观要求高、批次一致性要求严格,混炼环节的设备条件稍有偏差,后续模压或注射工序的不良率就会明显上升。本文围绕混炼温度控制、填充系数与时间判断三个工艺参数维度,讨论挑选炼胶设备时真正需要考察的细节,帮你区分设备选型问题与生产工艺问题。
搜索引擎上的品牌排行榜往往按知名度、销量或产品线宽度排序。这些指标能帮助采购者快速建立候选名单,却回答不了一个关键问题:某一台密炼机是否适配你正在生产的密封件配方。密封件胶料普遍硬度较高,填充体系复杂,对混炼温度的均匀性和分散效果的要求,与输送带、胶管等通用制品有明显区别。榜单上的通用型设备在常规工况下可以稳定运行,但到了密封件这类对工艺窗口收得比较窄的配方上,细节差异就会被放大。
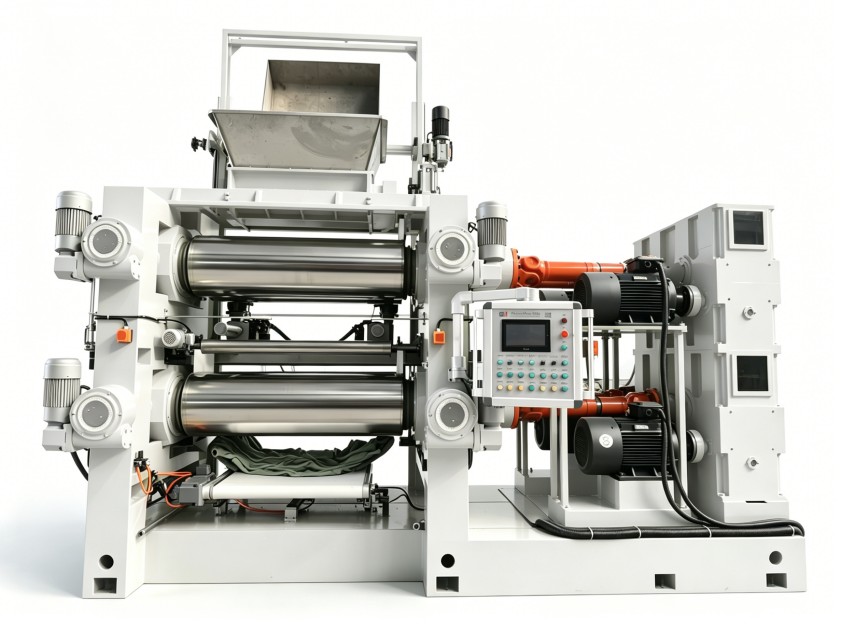
同样标称容量的密炼机,转子构型不同,剪切速率分布会有明显差异;室壁间隙和温控响应速度不同,排热效率也不一样。这些细节不会出现在排行榜里,却直接决定混炼胶的门尼稳定性和填料分散均匀度。榜单只解决“有哪些品牌可选”,而真正要解决的是“哪一个方案适合你的工况”。
密封件用胶料中常含有较高比例的炭黑或无机填料,混炼时生热剧烈,对温度控制的要求比浅色制品更高。设备测温点位置的影响容易被低估:密炼机热电偶一般安装在室壁或转子处,测得的温度与胶料中心真实温度之间存在滞后。特别是在低转速、高填充的混炼条件下,胶料内部摩擦生热速度快,测温点响应跟不上真实温升,操作工看到仪表温度尚在目标范围内,胶料实际可能已经接近焦烧临界点。天然胶与丁腈胶并用是密封件配方中常见的体系,焦烧时间本来就不算宽裕,温度误判会造成局部过硫,反映到成品上就是压缩永久变形偏大、拉伸强度波动。对硬度公差要求严格的密封件来说,这种批次性波动很难通过后续工艺调整弥补。
设备温度控制能力不只是升温快不快,还包括在设定区间内的稳定性和降温响应速度。混炼过程中加入的活性剂、防老剂等助剂对温度敏感,混炼后期若温度持续偏高,助剂挥发或硫化返原的风险会上升,胶料硬度偏向偏软的方向发展,同时气味问题也可能随之出现。选型时可以重点了解设备控制系统是否提供分段温度设定与自动调节逻辑,观察设备连续运转较长时间后的温度波动曲线是否收敛。这些细节在炼胶机品牌排行榜的对比列表中通常看不到。
填充系数是混炼工艺中一个容易被略过但实际影响很大的参数。它决定胶料在密炼室内的受压状态和翻滚效率。有些厂家为提升单批次产量,将填充系数调得偏高,胶料在密炼室内挤压过紧,剪切热大量积聚而散热不足,结果局部温度飙升、整体塑化不一致;而填充系数偏低时,胶料翻滚不充分,填料难以均匀分散,排出的胶料表面粗糙,后续模压或注射时容易产生流痕、缺料。密封件硬度公差通常只有几度(邵氏硬度),填充系数设置不当造成的微观分散不均,最终都会反映在硬度检测和产品寿命上。合理的做法是根据胶料的门尼黏度与配方中填料的比重,计算装料量,再通过试混炼确认扭矩曲线的形态后微调,而不是简单照搬设备说明书上的推荐区间。
固定混炼时间在密封件生产中仍然常见,但批次门尼波动的问题也频繁出现。混炼时间本质上是过程变量,决定排胶时机的是胶料在密炼室内达到的塑化状态和转矩变化趋势。如果控制系统无法实时记录或显示扭矩拐点,操作工只能依赖电流表波动和声音判断排胶点,排胶偏早时填料分散不足,偏晚时则发生过炼,分子链降解,胶料物性受损。两种情况分别指向硬度偏高或偏低,并且同时影响密封件的回弹性和耐老化性能。采购时关注设备是否具备转矩曲线记录、拐点识别以及批次数据追溯能力,比比较混炼计时精度更有实际意义。控制系统能够辅助操作工做出判断,本质上是一种降低对个人经验依赖的工艺保障。
回到炼胶机品牌排行榜的话题。排行榜的价值在于帮你圈定候选范围,但真正决定设备是否合适的,是实际试料中呈现的工艺表现。建议带着自家最典型的密封件配方,在目标设备上进行试混炼,重点记录温升速率、转矩曲线、排胶状态以及连续运行时的温度漂移情况。有条件的情况下,把试料胶做成标准试片检测硬度、拉伸强度和密度,用数据对比原用设备的差异。这个环节能暴露很多纸面参数看不出的问题,比如温控滞后、剪切不足、卸料门密封不严等。
试料过程中还要关注设备供应商对工艺反馈的响应速度。胶料流动性差异、门尼黏度变化、填充系数调整空间,这些都需要设备方理解并配合调整。利拿实业在橡胶密封件混炼的配套上,注重基于客户实际胶料特性的方案调适,从转子构型、温控逻辑到操作培训形成完整的支持链条,而不是简单交付一台通用设备。这种适配深度,正是参考排行榜时难以判断的部分。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
