

轮胎厂密炼工段最怕的就是液压系统掉链子:上顶栓压力上不去,卸料门开合变慢,液压油顺着管路渗出来。这些故障一旦出现,胶料混炼质量就会波动,批次之间的门尼粘度不一致,硫化后制品的性能也跟着浮动,废品率上升,整条生产节拍被拖住。许多设备团队遇到问题后的第一反应是换阀、换泵、换密封,可装上没多久问题又回来了。密炼机液压系统维修的核心,不是比谁换件快,而是按顺序排查油、阀、蓄能器和密封之间的关联。这篇文章从油品状态、压力波动成因和维护制度三个维度展开,帮您把检修从“反复折腾”变成“一次到位”。
设备报压力低、动作慢、异响时,不要直接锁定液压泵。蓄能器氮气泄漏、吸油滤芯堵塞、溢流阀卡滞,都可能导致相同症状。轮胎厂橡胶粉尘多,液压油箱呼吸口如果过滤效果不好,粉尘混入油液后会造成阀芯卡涩,表现为压力时好时坏。这时换一个新阀上去,短期内正常,但污染物还在,过几天又会卡住。
维修前先做三件事:看油位和油色,听泵的运行声音,记录压力表波动范围。这些信息能帮助区分问题出在吸油侧还是压力侧。压力表指针剧烈跳动,多数与吸油不足或气泡混入有关;压力稳定但数值偏低,则要检查溢流阀设定和蓄能器压力。比如泵出口压力正常但油缸不动作,问题可能出在换向阀或油缸内泄;油缸动作正常但保压不住,则要怀疑液控单向阀和蓄能器。把排查顺序倒过来,先处理简单环节,最后才考虑拆解主泵。
液压油温度异常升高、乳化变白、出现金属颗粒,都是需要停机的信号。很多密炼机漏油不是密封老化,而是油温长期偏高导致油液变稀,密封在高压下被挤坏。只换密封不解决散热问题,过一段时间照样漏。轮胎厂密炼机负荷重、连续作业时间长,冷却器容易被粉尘覆盖,风道堵塞后散热能力下降,油温自然顶上去。
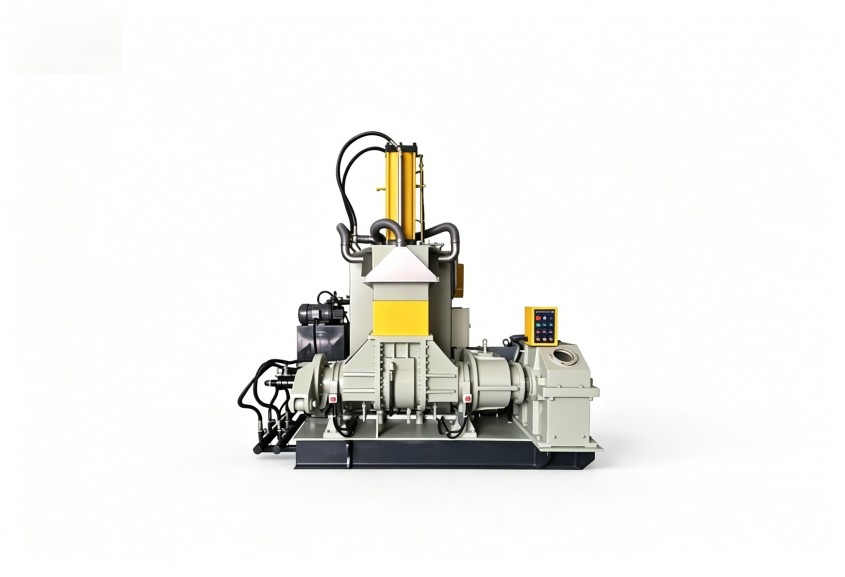
密炼机液压系统维修的前置工作,就是确认液压油的状态。如果油液已经劣化,先过滤或换油,再检查冷却器和水泵是否正常。处理完这些,再判断密封是否需要更换。定期用滤油机循环过滤液压油,比等油液变色后再处理更省成本。取样时不要只从油箱顶部取,最好在系统运行一段时间后从回油管取样,结果更有代表性。液压油的清洁度直接决定阀组和密封的使用寿命,这一点在连续生产的轮胎厂尤其明显。
当液压系统同时出现漏油和压力波动,建议从三个方向依次排查:
这套排查顺序的意义在于,很多“维修”其实只要做维护。先做简单检查,能省下不少拆装工时。如果维修人员一上来就拆主泵,不仅工作量大,还可能把原本正常的部件装出新的问题。
密炼机液压系统维修不需要每次都请外协,但日常管理必须跟上。建议轮胎厂设备团队建立一张液压系统点检表,每天记录油温、油位、系统压力和滤芯更换时间。数据连续记录后,油温是慢慢升高的,压力是逐渐下降的,很多故障在发生前就能看出苗头。点检表不用复杂,固定表格、定时填写、专人复核,比故障后再分析有效得多。
操作人员的习惯同样重要。密炼机启动前先让液压系统循环预热,停机时先泄压再关泵,可以避免压力冲击损坏阀组和密封。这些操作规则应写入作业指导书,并定期培训。
维修备件也要管好。密封件、滤芯、蓄能器皮囊属于易损件,需要存放在干燥阴凉环境中,防止橡胶老化。手头有合格备件,遇到突发故障才能快速处理,而不是临时等供应商送货。
液压系统修好后,不能马上交给生产,先做空载循环,让油液把管路中的空气排干净,同时观察油温和噪音是否正常。再逐步加载,确认压力波动范围和动作时间达到维修前的水平,然后才能恢复生产。
很多维修团队忽略记录这一步。故障现象、排查过程、更换的零件、维修后的参数,都应该写进设备档案。下一次再出现类似情况,直接对照记录,能省去一半排查时间。数据积累到一定量,还能看出哪些部件寿命偏短、哪些工况容易诱发故障,为后续的设备改造和备件计划提供依据。
密炼机液压系统维修的难度,与设备液压回路的可维护性设计密切相关。利拿实业在非标定制方案中,会结合客户生产工况,在设备结构和控制逻辑上预留维护便利性,帮助客户降低后续运维负担。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
