冷喂料挤出机电机配置:如何匹配电线电缆生产的严苛公差要求
电线电缆护套或绝缘层的挤出生产线上,外径尺寸波动超出公差范围,或是表面出现难以消除的竹节状纹路,会直接导致批次产品报废、交货延期,甚至引发客户质量投诉。许多生产主管的第一反应是调整温度、更换模具或检查喂料,却往往忽略了动力源——挤出机电机配置与具体工艺要求的适配性问题。电机不是简单的“转得快慢”,其输出特性、响应速度与稳定性,直接决定了熔体压力的平稳度和螺杆转速的一致性。本文将围绕冷喂料挤出机电机配置中,扭矩与转速的匹配原则、供电电压的稳定性影响,以及保护机制对连续生产的保障作用这几个方面展开,帮助您建立系统性的排查思路,找到提升挤出尺寸精度的有效路径。
电机扭矩特性:不只是“功率够不够”的问题
在选择挤出机电机时,仅关注额定功率是否“大于”计算需求是一个常见误区。对于冷喂料挤出,特别是挤包较厚护套或使用高粘度胶料时,电机的扭矩特性更为关键。
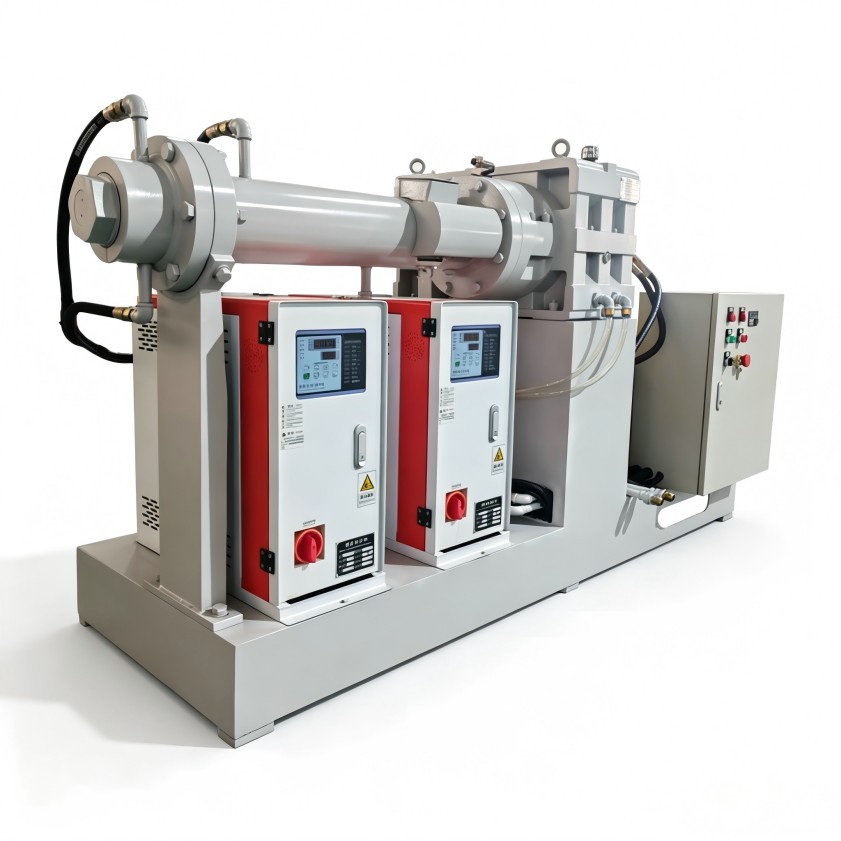
- 启动扭矩与运行扭矩的差异:冷喂料胶料在机筒起始段为常温固体块状,需要电机提供足够的启动扭矩来克服初始阻力。如果电机启动扭矩不足,会导致开机瞬间憋停或需要人工辅助喂料,不仅影响效率,还对设备机械部件造成冲击。而在稳定运行后,胶料塑化均匀,所需的运行扭矩会低于启动扭矩。因此,电机的扭矩-转速曲线需要能覆盖从启动到全速运行的全过程,留出合理余量。
- 恒扭矩与恒功率区间:交流变频电机通常有一个基速以下的恒扭矩区间,和一个基速以上的恒功率区间。对于挤出工艺,我们更希望电机在常用的工作转速范围内运行于恒扭矩区,这样才能保证在胶料粘度发生微小变化(如批次差异)时,螺杆转速能保持恒定,从而维持恒定的挤出量和机头压力。若电机选型不当,工作点落在了恒功率区,转速可能会因负载微小变化而波动,直接反映为挤出外径的不稳定。
- 与螺杆设计的协同:电机的扭矩输出特性需要与螺杆的长径比、螺槽深度等设计参数相匹配。一个针对高剪切、快速塑化设计的螺杆,可能需要电机在中等转速下提供高扭矩;而一个注重温和混炼的螺杆,则可能要求电机在较低转速下扭矩输出平稳。
电压等级与稳定性:忽视供电细节的代价
电机配置方案中,供电电压等级(如380V, 660V, 10kV等)和电网质量常常被当作“基础设施”而忽视,但它们直接影响着电机输出的最终表现。
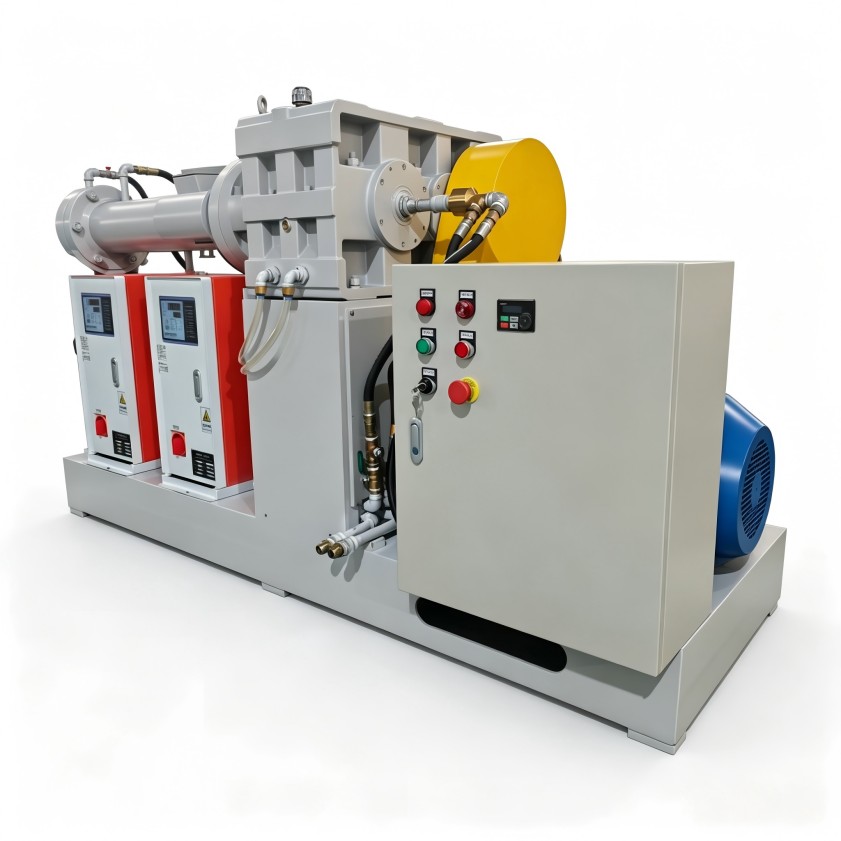
- 电压波动对转速的影响:异步电机的转速与供电频率相关,但转矩与电压的平方成正比。当电网电压下降时,电机为了输出同样的轴功率,电流会增大。如果电压波动频繁或持续偏低,会导致电机发热加剧、效率下降,更严重的是可能引起输出扭矩不足,导致在负载不变的情况下螺杆转速发生“看不见”的下降,挤出量随之减少,产品变细。这对于要求精密挤出的薄层绝缘或小规格线缆尤为致命。
- 高电压供电的优势考量:对于大功率(例如数百千瓦)的挤出机,采用660V或更高电压供电,可以降低电机工作电流,减少线路损耗和电缆规格,提升整体能效。同时,电流减小也有助于降低控制柜内变频器、接触器等元器件的热负荷,提高系统可靠性。但这需要工厂具备相应的变压器和配电条件。
- 变频器的滤波与稳压角色:现代挤出机普遍采用变频驱动。一台性能良好的变频器不仅能无级调速,其内部的直流母线电容和控制系统还能在一定程度上隔离电网的瞬时波动,为电机提供更纯净、稳定的电源,这相当于为挤出稳定性增加了一道保险。在评估电机配置时,应将变频器品牌、滤波能力与控制算法作为整体系统的一部分来考量。
保护机制:确保连续生产不中断的防线
完善的电机保护不仅是设备安全的需要,更是保障生产连续性、避免批量废品的关键。过于敏感或迟钝的保护设置,本身就会成为生产不稳定的诱因。
- 过载保护的精确设定:电机的热过载保护值应根据实际运行中的最大负载电流来精确设定,并考虑环境温度因素。设定过低,电机可能在正常工艺调整(如稍增喂料量)时频繁跳闸,打断生产节奏;设定过高,则失去保护意义,可能导致电机在真正出现机械卡阻或胶料异常时烧毁。针对冷喂料挤出机启动负载大的特点,保护曲线应允许足够大的启动电流和启动时间。
- 堵转与失速的快速检测:先进的驱动系统具备实时转矩计算和堵转检测功能。当螺杆因异物或冷胶块卡住时,系统能在数十毫秒内检测到异常转矩上升并立即停机反转或报警,避免螺杆、齿轮箱受到严重机械损伤。这种快速响应机制,比单纯依靠电流过载保护更及时、更直接。
- 与主机控制系统的联动:电机的运行状态(电流、扭矩、转速)应实时反馈给挤出机的主控制系统。一旦检测到异常趋势(如扭矩缓慢攀升预示滤网堵塞),系统可以提前预警,或自动微调上游喂料速度进行补偿,将问题化解在萌芽状态,而不是等到保护跳闸。这种基于电机运行数据的预防性维护,是提升生产线整体OEE(综合设备效率)的重要环节。
面向电线电缆行业的选型与优化思路
结合电线电缆行业挤出产品规格多、胶料种类杂、对表面光洁度和尺寸公差要求极高的特点,在考量冷喂料挤出机电机配置时,应建立一个系统化的评估框架。
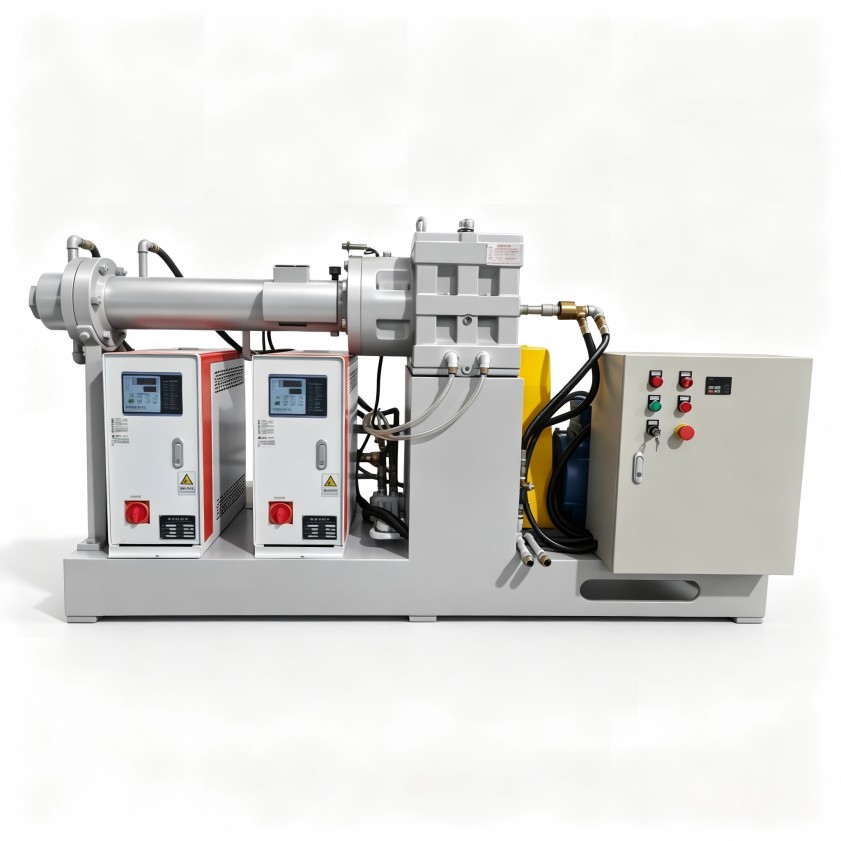
首先,明确最严苛的生产工况。是以挤包大截面积、厚护套的低压电缆为主,还是以生产薄层绝缘的通讯线缆为主?前者更关注电机在低速下的持续大扭矩输出能力,后者则对电机在较高转速下的扭矩平稳性和动态响应速度要求更高。
其次,进行动态工艺模拟而非静态计算。理想的步骤是,设备供应商能根据您的典型胶料流变数据、目标产量和螺杆参数,模拟出整个挤出过程的负载曲线,从而推荐匹配扭矩-转速特性的电机及变频器型号。这比单纯依靠“经验公式”选型更为精准。
最后,将能耗与维护纳入决策。高效率的电机和变频系统在长期运行中能节省可观的电费。同时,咨询电机轴承的润滑方式、绝缘等级、防护等级等细节,这些因素决定了设备在电缆生产车间高温、多尘环境下的耐用性和维护周期。
利拿实业在服务于众多电线电缆材料企业的过程中发现,许多挤出稳定性问题,根源在于初期设备选型时,动力系统与工艺需求的匹配度不足。我们依托超过70项自主专利技术,在设备驱动系统的精细化匹配方面积累了深入的经验。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
