

对于色母粒生产企业而言,颜料或添加剂能否在载体树脂中实现均匀分散,直接决定了最终产品的着色力、遮盖力与批次稳定性。然而,许多工程师在操作密炼机时,常陷入一个两难境地:为了提高分散效果而增加投料量,却导致设备超载、能耗激增甚至胶料“打滑”;若减少投料以确保安全,又可能因剪切不充分而出现“花料”或色差。问题的核心往往在于对“填充系数”这一关键工艺参数的理解与设定存在误区。本文将围绕色母粒生产的特殊性,剖析填充系数与混炼效果、能耗之间的内在联系,提供一个清晰的设定逻辑与优化方向,帮助您从工艺源头提升产品质量与生产效率。
填充系数通常指一次混炼周期中,物料体积与密炼室有效容积的比值。在色母粒生产中,这个数值的设定远非“尽可能多装”那么简单。它实质上是一个动态平衡的支点,一端是生产效率与分散所需的机械剪切力,另一端是设备负荷、能耗与混炼均匀性。
过高的填充系数会压缩物料在密炼室内的流动空间,导致转子对物料的拖曳与折叠作用减弱。对于高颜料浓度的色母粒配方,部分颜料团块可能被包裹在树脂内部,无法获得足够的剪切以打开团聚。同时,过满的料室会使上顶栓压力无法有效传递,胶料温度可能局部过热,而另一些区域则混合不足。
相反,过低的填充系数下,物料无法形成连续的料团,更容易在转子表面“打滑”。这意味着电机做了大量功,但有效的剪切能并未充分传递给物料,能耗效率低下,混炼时间被迫延长,颜料分散度同样难以保证。
不同载体树脂(如PE, PP, ABS, EVA)的熔体粘度、熔点及对剪切的敏感性差异显著。高熔体强度的树脂需要更大的剪切力才能塑化,在相同转子转速下,可能需要适当降低填充系数,以确保有足够的空间让物料充分折叠和拉伸。而对于低粘度或软化点较低的树脂,适当提高填充系数可以利用物料自身的摩擦生热,促进塑化,并防止打滑。
炭黑、钛白粉等无机颜料密度大、易吸潮,在初期混炼阶段会吸收大量润滑组分,可能导致体系瞬时粘度升高。高浓度配方(如>30%)的初始投料体积往往比最终熔体体积大,需要考虑物料的“压实比”。有机颜料或某些功能助剂可能对剪切和温度更敏感,过高的填充系数导致的温升过快可能影响其稳定性。
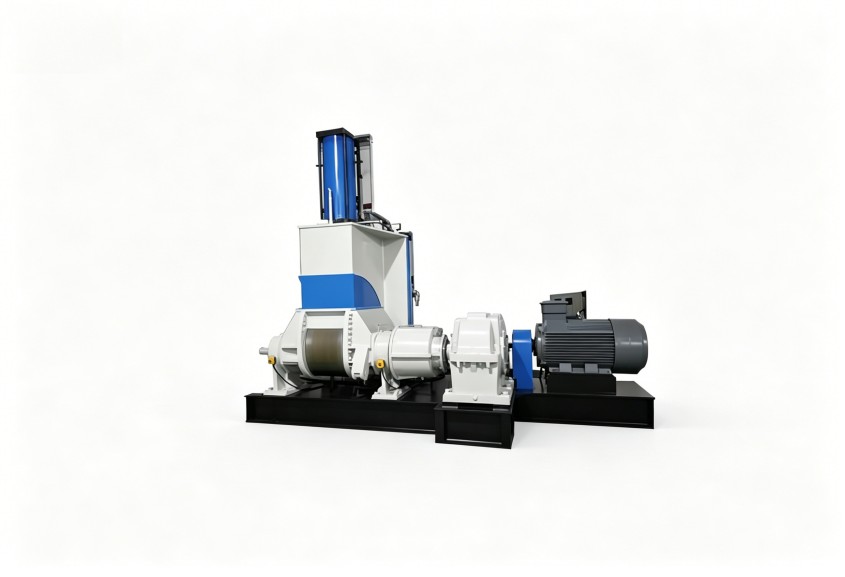
啮合型转子与剪切型转子对物料的输送和剪切模式不同。啮合型转子具有更强的轴向分布混合能力,对于需要高分散度的碳黑色母,可能在稍低的填充系数下就能实现良好效果。设备的额定扭矩和电机功率是硬性约束,必须确保在设定的填充系数下,峰值负载不会触发设备过载保护,这是安全操作的前提。
一个合理的设定流程始于理论估算,成于现场微调。您可以从设备额定容积的60%-70%开始进行初步尝试,这通常是一个安全的起始点。
观察混炼过程的关键信号:

基于结果的精细化调整:
在初步批次后,检测色母粒的黑度、白度、色差或过滤压力值。如果分散度不达标,且功率曲线显示有盈余,可尝试在小幅度内(如5%)增加填充系数,以提升剪切强度。如果分散度已达标但能耗过高、周期过长,则可尝试略微降低填充系数,观察是否能在保证质量的前提下缩短混炼时间。
工艺参数的优化边界,最终由设备本身的性能决定。一台温控精准、混炼效率高的密炼机,能为填充系数的优化提供更宽的操作窗口。例如,精确的密炼室壁温与转子温控系统,可以更主动地管理混炼过程中的热量输入,减少对纯机械剪切的依赖,从而可能在保证分散的前提下,允许采用更高效的填充系数。
另一方面,强大的驱动系统与坚固的转子设计,能够承受更高填充系数下带来的瞬时高负载,为处理高难度配方(如高填充、高粘度)提供了硬件基础,使得追求更短周期、更高产量的工艺设定成为可能。
密炼机的使用方法,尤其是填充系数这类核心工艺参数的设定,是一个将设备能力、材料特性与生产目标系统匹配的过程。对于色母粒这类对分散均匀性要求极高的产品,更需要精细化的操作与深入的理解。
如需结合您的具体颜料种类、载体树脂及产能要求,获取针对性的密炼工艺参数优化方向与设备选型建议,可联系利拿实业技术团队进一步沟通。

 18046916153
