
在色母粒制造中,即便选用了性能不俗的啮合机,也可能面临颜色分散不足、母粒批次间色差明显、生产效率不达标等困扰。许多企业在技术更新时,将注意力集中在主设备的技术参数上,却忽视了啮合机与密炼、喂料、挤出、冷却等前整厂设备之间的工艺链衔接。这种配套不当导致设备间“各自为战”,工艺窗口难以稳定,最终影响成品稳定性和能耗表现。本文将拆解工艺参数联动与生产管理流程这两个关键维度,为您梳理出优化啮合机在整厂设备配套中的思路,帮助您实现从设备联动到工艺稳定性的系统性提升。
啮合机在色母粒生产线中承担着精细分散与均质化的任务,其效能发挥严重依赖于前后工序。一个典型的配套误区是,仅根据产能需求选择啮合机的容积和功率,而忽略了其入口物料状态与下游设备对物料的要求。
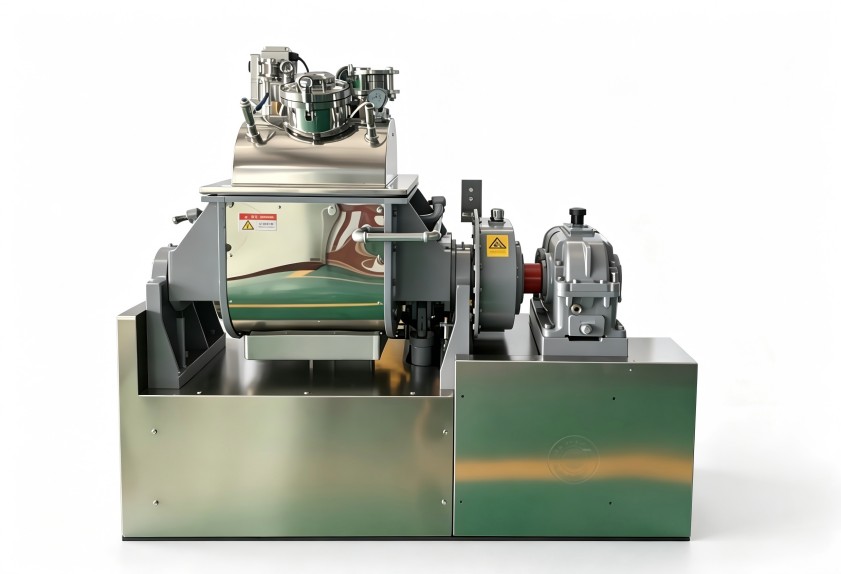
首先,啮合机的填充率与物料在密炼机中的密炼状态直接相关。密炼机出料时物料呈现的温度、粘度与初始分散度,决定了进入啮合机的基料物理特性。如果上游密炼工艺波动,物料粘度或温度超出啮合机最佳工作区间,不仅会加剧设备的剪切应力负担,更可能因混合效率下降,导致炭黑或颜料颗粒无法充分分散,形成微小的凝聚体,最终在成品中体现为色点或透明度下降。因此,针对具体配方,需要评估从密炼到啮合过程的温度窗口一致性,必要时通过调整密炼机的排胶温度或冷却速率来适配。
其次,啮合机出口物料的塑化状态必须与下游挤出造粒机的适配。如果啮合机过度塑化,物料可能因温度过高而发生热氧化,影响色母粒热稳定性;若塑化不足,物料流动性差,则会加重挤出机的背压与负载。理想的状态是,通过优化啮合机的转子转速、剪切间隙、温度控制,将物料处理到最适合后续挤出、切粒的塑化度。这要求设备配套方案在设计之初,就从整条工艺链的角度设定能耗与品质的平衡点。
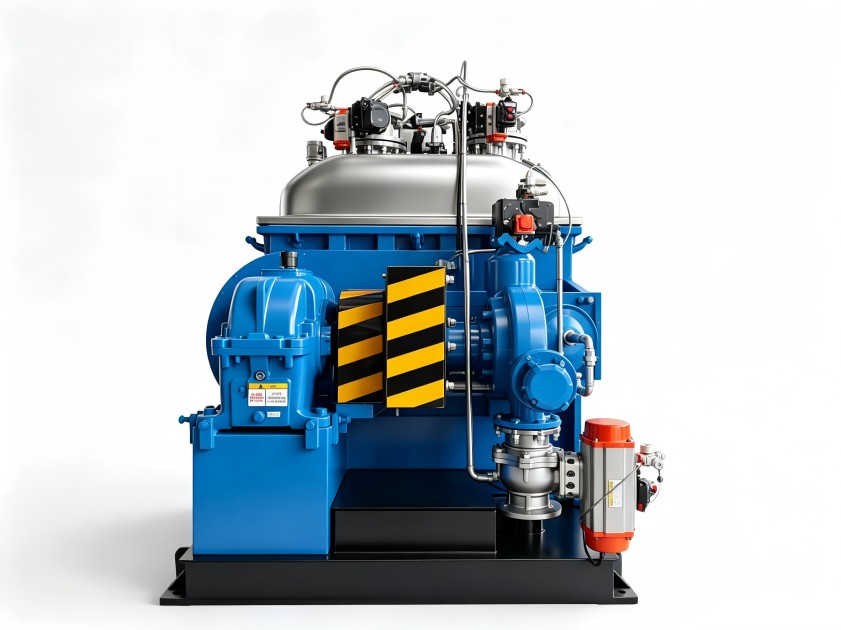
色母粒对色彩的一致性要求极高,而温度是影响颜料分散剂活化、树脂流动性的核心变量。啮合机的整厂设备配套难题,很大一部分体现在温控系统的协同上。许多生产线中,不同设备的冷却或加热系统独立运行,缺乏中央监控与联动调整。
例如,啮合机为强化剪切效果,内部摩擦生热显著,需要强大的冷却系统来维持设定温度。但如果冷却水系统本身压力、流量不稳定,或与上游的密炼机冷却系统(冷却喂料装置或挡板)共用管路且设计不合理,就会引起冷却效率波动,导致啮合机料温失控。温度的微小漂移就可能改变树脂熔体粘度,进而影响颜料颗粒受到的剪切力大小,最终表现为批次间的色差。一套可靠的配套方案,应包含对整个生产线热能分布的分析,以及对关键节点温控单元(如啮合机筒体区段、螺杆芯部冷却)的独立调控能力设计,确保任何单点都能稳定地维持在工艺窗口内。
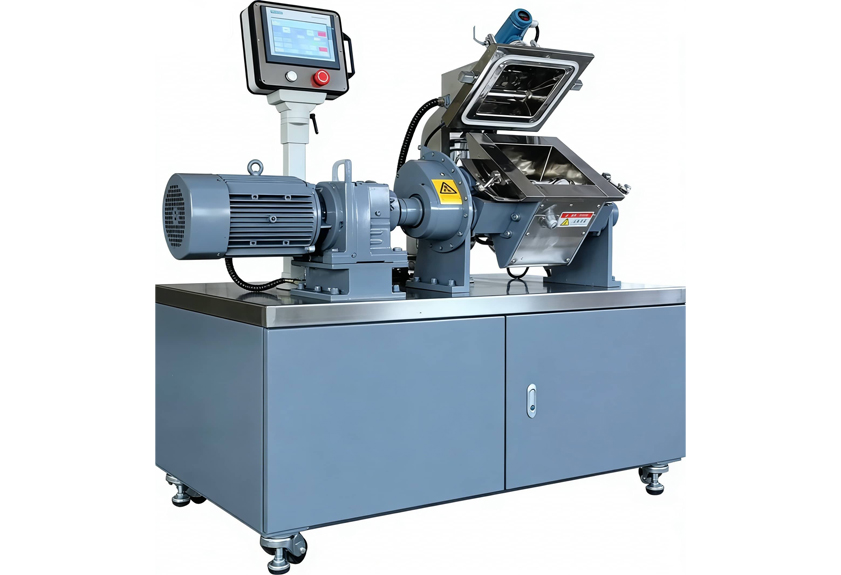
整厂设备啮合机配套的效率,不仅在于初始设计,更在于日常的操作与维护管理流程。设备间的协同不良,有时并非设计缺陷,而是由管理细节的缺失导致的。设备间的物料输送接口往往容易忽略。例如气力输送系统向啮合机喂料,若喂料速度不稳定或产生物料分层,会直接导致啮合机内填充量波动。一旦填充系数超出其最优工作范围,分散效果和能耗都会恶化。定期检查输送系统的密封性、校准喂料计量装置的精度,同样是保障配套效果的重要环节。
此外,不同设备的预防性维护周期如果不同步,也可能引发问题。当啮合机刚刚更换转子密封件或轴承后,运行摩擦副状态最佳,能耗可能低于设计值。而与此同时,配套的挤出机螺杆可能因磨损导致输送效率下降,两者产能匹配度发生偏移,迫使操作人员为了维持产线节拍而手动调整啮合机参数,破坏了原有的工艺平衡。建立基于整线效率的预防性维护计划,关键配件的磨损情况也需要纳入统一的监控体系。
优化啮合机的整厂配套,最终目标是实现降本增效。这里的“效”,不仅指单台设备的产量,更指整条生产线的质量一致性、能耗效率和人力成本的综合效益。一个系统性的配套视角,要求决策者在规划之初就考虑以下几点:
第一,定义清晰的质量目标。您需要分散的颜料粒径是多少?允许的色差△E值范围多大?这些目标直接决定了啮合机需要达到的剪切强度和分散效果,进而指导上下游设备的选型与参数设定。第二,评估工艺弹性。您的产线是否需要频繁更换颜色或配方?快速换色方案涉及到喂料、混合、输送、清洁全流程,这对设备之间的连接方式、内壁光洁度、清机便捷性都提出了配套要求。第三,计算全生命周期成本。除了初期采购成本,更应将不同配套方案下的长期能耗、备件更换周期、维护复杂度以及对人员技能的要求纳入考量。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153