
对于轮胎制造企业而言,开炼机辊筒的表面状态直接决定了胎面胶、胎侧胶等关键胶料的混炼均匀性。一旦辊筒出现不均匀磨损、划伤或中高变形,混炼胶的门尼粘度、分散度等关键指标便可能出现难以追溯的波动,最终影响轮胎的耐久性与安全性。许多生产管理者在遇到这类问题时,会直接寻求“更换”或“现场堆焊”,却忽视了维修方案与具体胶料特性、设备运行工况的深度匹配。本文将重点从辊筒基体与表面材质的选择,以及维修后的动平衡精度控制两个常被忽视的维度展开,帮助您建立更周全的辊筒维修决策框架,从而延长核心部件寿命,稳定混炼工艺。
面对辊筒表面损伤,常见的维修方法是现场堆焊后磨削加工。然而,如果只关注“恢复尺寸”而忽略了新敷层材质与原辊体、以及与被加工胶料的相容性,修复后的辊筒可能很快再次出现磨损,甚至引发更严重的剥落问题。
在轮胎胶料生产场景中,胶料配方复杂,常含有高比例的炭黑、白炭黑、硅烷偶联剂及各种增塑剂。这些成分对金属表面的粘附性和腐蚀性各不相同。
因此,一个负责任的维修方案,首先应基于您的具体胶料配方和生产温度区间,推荐相匹配的辊筒表面材质修复方案,而非提供通用的“补焊”服务。
维修过程中,无论是堆焊还是采用镶套、喷涂等工艺,都不可避免地会改变辊筒的质量分布。如果修复后没有进行高精度的动平衡校正,设备运行时产生的离心力将导致辊筒产生周期性振动。
这种振动带来的危害是连锁式的:
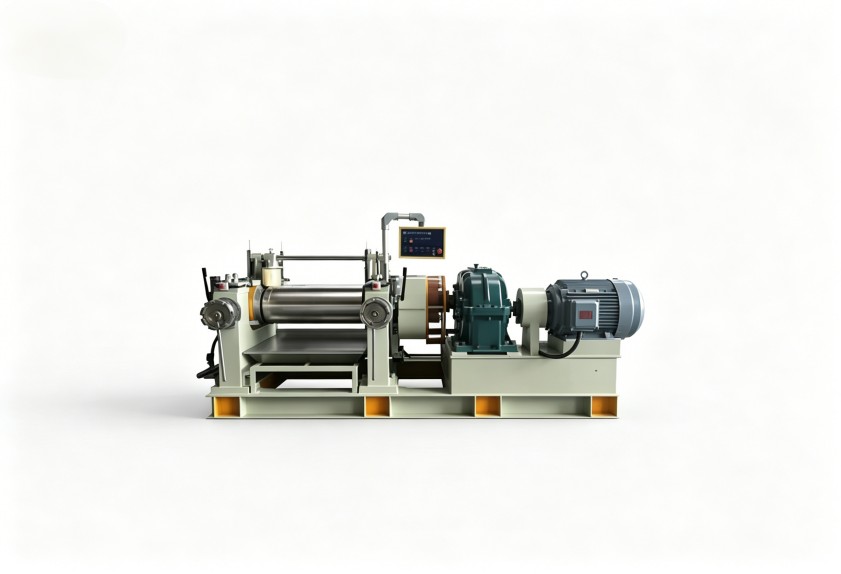
专业的辊筒维修,必须包含动平衡校正环节。校正精度应根据设备转速和辊筒质量来定,通常要求达到G2.5或更高等级。校正方法不仅限于在辊筒端部钻孔去重,对于大型辊筒,有时需要结合配重块等多种手段,在保证平衡精度的同时,不削弱辊体结构强度。
将一次辊筒维修视为独立的成本支出,是许多企业的惯性思维。更经济的做法是将其纳入设备关键部件的“生命周期管理”框架。这意味着在每次维修时,有意识地收集和分析数据,为未来的预防性维护和备件规划提供依据。
开炼机辊筒维修并非一个孤立的机加工任务,它紧密关联着您的生产工艺、胶料特性与设备整体健康状态。一个理想的维修服务提供商,应具备从橡塑工艺角度理解设备损坏根源,并能提供跨机械、材料、热工专业的综合解决方案的能力。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153