

在橡胶密封件生产线上,硫化机的压力示值如果频繁漂移或响应迟钝,直接后果往往是批次产品间的胶料硬度(邵氏A)差异过大。很多工程师的第一反应是“压力传感器不准了,需要校准”。然而,当按照标准流程完成校准后,下一批产品的硬度问题可能并未根本解决。这背后,常常是孤立的静态校准操作,与动态、复杂的实际硫化工艺发生了脱节。本文将跳出单一的“仪表归零”思维,从压力反馈系统的构成与特定胶料硫化工艺的适配性两个维度,剖析压力控制失稳的根源,并提供从设备配置到生产管理的系统性改善思路。
很多工厂将硫化机的压力校准,简单理解为对压力传感器或仪表进行周期性标定。这种认知忽略了压力从“设定”到“作用于胶料”整个链条上的多个变量。
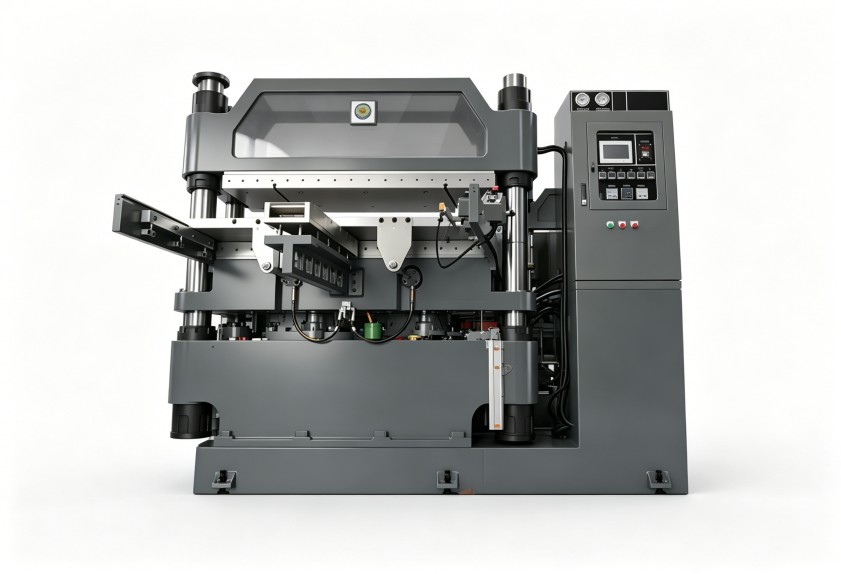
因此,有效的压力管理,必须将“传感器校准”置于“压力控制系统性能评估”这个更大的框架内。校准解决的是“测量是否准”的问题,但首先要保证“系统能否稳定复现所需的压力”。
标准的外置式压力校验仪(如手持式压力泵与精密压力表)进行的校准,通常是在设备静止、冷态、空载(无模具)的条件下完成的。这是一种静态点对点的标定。
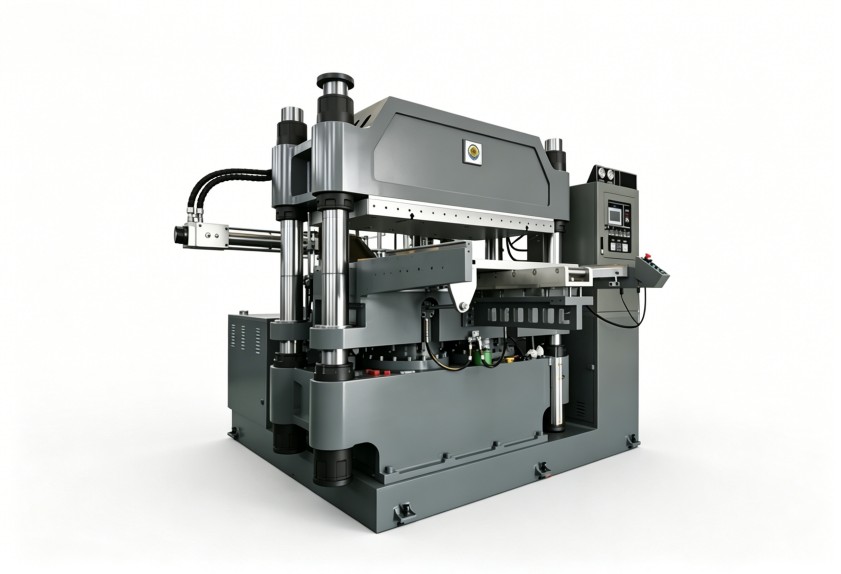
这种方法存在几个明显的局限:
所以,当校准后问题依旧,很可能是校准本身并未触及问题的核心——压力控制系统与当前特定生产工艺的匹配度不足。
对于橡胶密封件这类对尺寸稳定性和物理性能一致性要求极高的产品,建议在定期静态校准之外,建立一套与生产工艺绑定的动态压力验证方法。
第一步:定义“工艺标准压力曲线”。
选择一款量产最稳定、质量记录最全的代表性产品(例如,某规格的O型圈)。在生产状态最佳时,通过设备的数据采集系统(或外接高速记录仪),记录下一个完整硫化周期中,从合模、升压、保压到开模的压力-时间实际曲线。将此曲线存档,作为该产品在该机台上的“标准压力指纹”。
第二步:实施周期性比对测试。
每隔一段时间(如每周或每月),使用相同的模具、相同的标准胶料配方和重量,在同一机台生产此标准试件。完整记录生产时的压力曲线。
第三步:曲线比对分析与问题定位。
将本次记录的压力曲线与“标准压力指纹”进行叠加比对。重点关注:
这套方法的价值在于,它验证的是“设备在特定工艺下实际表现出的压力控制能力”,而不仅仅是传感器的孤立精度。它能帮助快速区分问题是源于仪表、液压系统、机械磨损还是工艺参数设置不当。
要获得长期稳定的压力控制性能,前期的设备选型与配置同样关键。这不仅仅是选择压力传感器的精度等级。
将压力校准从一个单纯的维护动作,提升为涵盖设备性能、工艺适配与生产管理的系统性工程,是解决橡胶密封件硫化硬度波动问题的根本路径。它要求设备供应商不仅提供精准的部件,更要理解下游工艺的细微需求。
如需结合您的具体胶种配方、产能要求和生产工况评估硫化压力系统的优化方案,可与利拿实业技术团队进一步沟通。

 18046916153
