

橡胶密封件对混炼均匀性的要求一向苛刻。胶料中任一团未分散的填料或橡胶颗粒,都可能让硫化后的产品出现缩边、气泡或尺寸波动,直接影响密封效果和批次合格率。不少厂家遇到这类问题时,第一反应是换胶料或加炼胶时间,结果能耗上去了,问题却未必解决。其实,混炼不均很多时候不是配方问题,而是设备工艺参数没有匹配到位。本文围绕翻转式密炼机的填充系数、混炼时间和温控精度三个参数,梳理排查思路和调整方向,供工艺人员参考。
同一台翻转式密炼机,混炼效果差异往往从装料量就拉开了。填充系数指胶料体积占混炼室有效容积的比例,它决定胶料在转子与室壁之间能否形成有效的剪切阻力。系数偏低,胶料在混炼室里打滑,剪切传递效率下降,填料分散不开;系数偏高,胶料翻腾空间被压缩,剪切生热集中,部分区域接近焦烧,转子负载也明显增大。
橡胶密封件胶料填料含量高、硬度跨度大,对填充系数比通用橡胶更敏感。换配方时如果仍按原装料量生产,很容易出现混炼不均、排胶温度偏高并存的情况。工艺人员可以分两步排查:一是称量每批实际投料量,确认是否超出设备建议的胶料容积范围;二是观察混炼过程中的电流波动,电流长时间不平稳,往往说明填充系数不在合理区间。
不同转子构型对填充系数的适应能力也有差异。有些设备标称容积相同,实际可用空间却不一致,选型时最好让厂家按具体胶料给出参考区间。
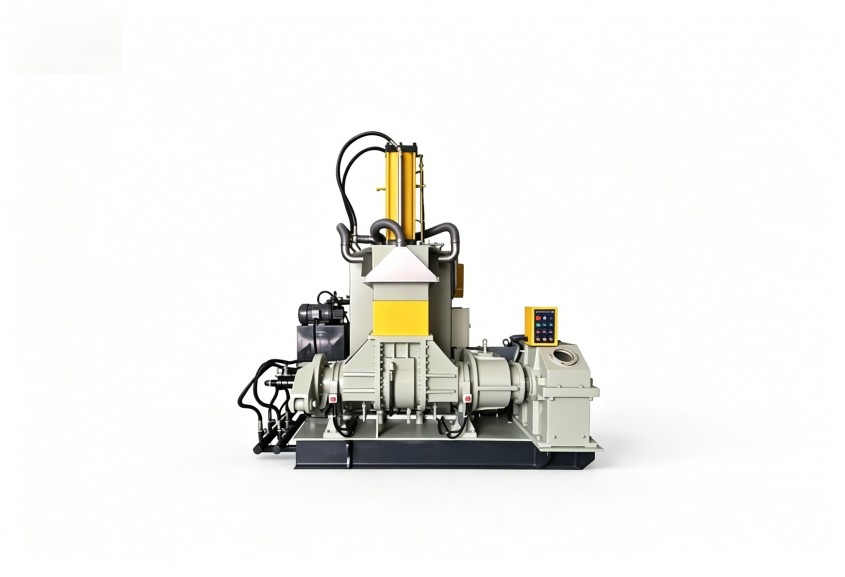
把混炼不均归咎于时间不够,是现场最常见的直觉。但对橡胶密封件来说,混炼时间拉长,剪切反复做功带来的不是更均匀,而是胶料升温加速。温度过高会诱发早期硫化,胶料流动性变差,硫化后的密封件可能出现气泡、缩边,压缩永久变形性能也受影响。

判断合适时间不能只看钟表。一条实用的思路:记录混炼电流随时间的曲线,电流趋于平稳且排胶温度控制在目标范围内的时刻,往往就是理想排胶点。若时间没到但温度先到了,应优先考虑填充系数是否偏高或冷却效率是否足够,而不是继续延长时间。
对于硬度高、生热快的胶料,过炼的风险比欠炼更隐蔽。欠炼时填料分散不均,通过快检密度或门尼粘度还能及时察觉;过炼造成的分子链降解,要等到硫化后测弹性或压缩永久变形才能暴露,返工成本反而更高。
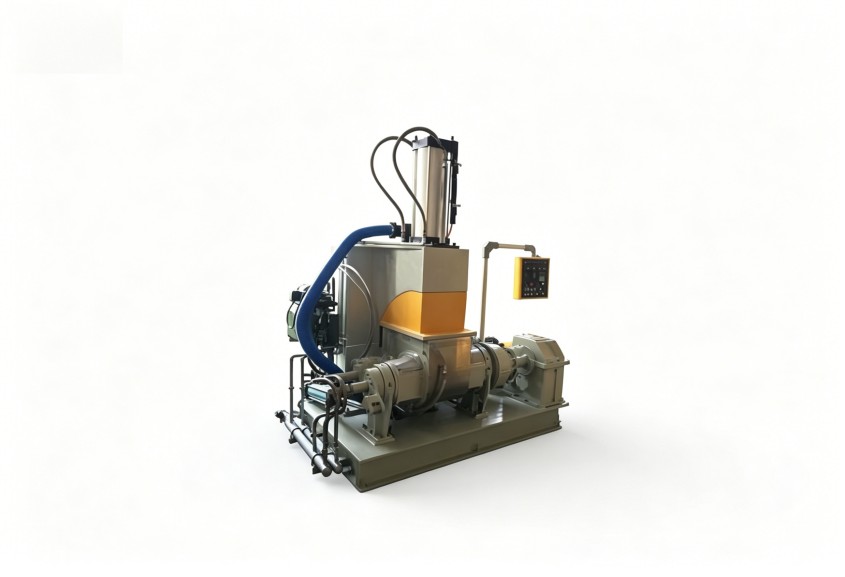
翻转式密炼机的混炼效果,最终要落在每一批胶料状态一致上。橡胶密封件对批次一致性格外敏感,同一配方若排胶温度波动大,后续挤出、硫化的收缩率会跟着漂移,产品尺寸忽大忽小。
此时更需要翻转式密炼机厂家在温控设计上有足够的技术储备。有两个细节值得关注:一是测温点位置是否贴近胶料实际流动区域,二是温控系统的调节响应是否够快。排胶温度传感器如果安装位置不合理,显示数值就带误导性,工艺人员被参数牵着走,问题却被归到配方头上。
冷却水路设计同样影响温控水平。转子内部和混炼室壁的换热面积、水流量调节方式,决定升温阶段能否把热量及时带走。现场可以对比设备空转和加载两种状态下的温度波动幅度,大致判断温控系统的实际能力。
填充系数、混炼时间、温控精度并不是三个孤立旋钮。填充系数决定胶料一次翻腾带走的剪切功,混炼时间决定剪切功的累计量,温控精度则决定这些剪切功转化成的热量能否被稳定带走。任何一个偏离,都会把问题转嫁给另外两个。
调参时建议按顺序来:先核对填充系数,确认胶料在混炼室内的运动状态正常;再观察电流曲线和升温速度,判断混炼时间是否落在合理区间;最后复核温控系统是否跟得上设定目标。反过来,一上来就把温度设定调低,设备响应却慢半拍,胶料实际温度没变,问题依旧。
工艺人员可以做一个简单验证:保持配方不变,只调整其中一个参数,连续记录三批胶料的排胶温度和分散状态。数据稳定后,再调整下一个参数。这种单变量验证方式,能很快找出拖累混炼质量的主因。
把三个参数放在一起看,会发现它们相互牵连,选设备时不光要比对容积、电机功率这类静态参数,更要了解转子对胶料的剪切形式、混炼室温度控制方式,以及厂家能否结合具体胶料给出参数建议。
拿典型配方去询价是有效的方法。找翻转式密炼机厂家做技术沟通时,可以带上自己的胶料配方和混炼难点,请对方评估填充系数选用多少合适、大概需要多少混炼时间、温控能达到什么精度。这样得来的方案,比拿着参数表自行比对更接近实际需求。尤其是密封件这类配方多、小批量的生产场景,设备对工艺参数的适应能力,比极限产能更值得关注。
有些问题要到调试验收阶段才会暴露,比如测温显示与实际排胶温度的偏差、转子与混炼室壁的间隙是否适用于高硬度胶料。这些问题很难从外观看出,却直接影响日后调参的空间。选择有工艺经验的厂家,相当于给后续生产多留了一条调整通道。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
