

高固含量、高粘度的推进剂预混料、密封膏体等航天军工材料,其混炼工艺的核心矛盾在于:如何在强剪切下确保各组份均匀分散,同时避免局部过热与相分离。传统的搅拌或单螺杆处理方式,常因捏合强度不足或输送不稳定,导致批次间性能差异,直接威胁最终产品的可靠性与一致性。
解决这一矛盾,关键在于选用具有强轴向与径向混合能力的核心设备,并围绕其构建适配的整线工艺。膏状物料捏合挤出造粒机正是为此类工况设计的专用方案。它并非简单地将物料“挤”出来,而是通过独特的捏合块与螺杆组合设计,在腔体内实现对物料的反复分割、折叠、挤压与拉伸,达到微观尺度的均匀混合。对于固含量超过70%、粘度极高的特种膏体,这种强制性的捏合与可控的剪切是保证分散质量的前提。

规划一条稳定的膏状物料混炼造粒线,常见误区是“先选主机,再凑辅机”。正确的逻辑应反向进行:先明确从原料预处理、计量投料、真空混炼、到挤出造粒、干燥收料的全工艺流,再根据每个环节的物料状态与控制要求,匹配设备参数。
以一条中等产能的试验线为例,其核心配置需围绕 膏状物料捏合挤出造粒机 展开:
忽略工艺流整体性,只追求单机参数,极易导致接口不畅、产能瓶颈或质量控制点缺失。
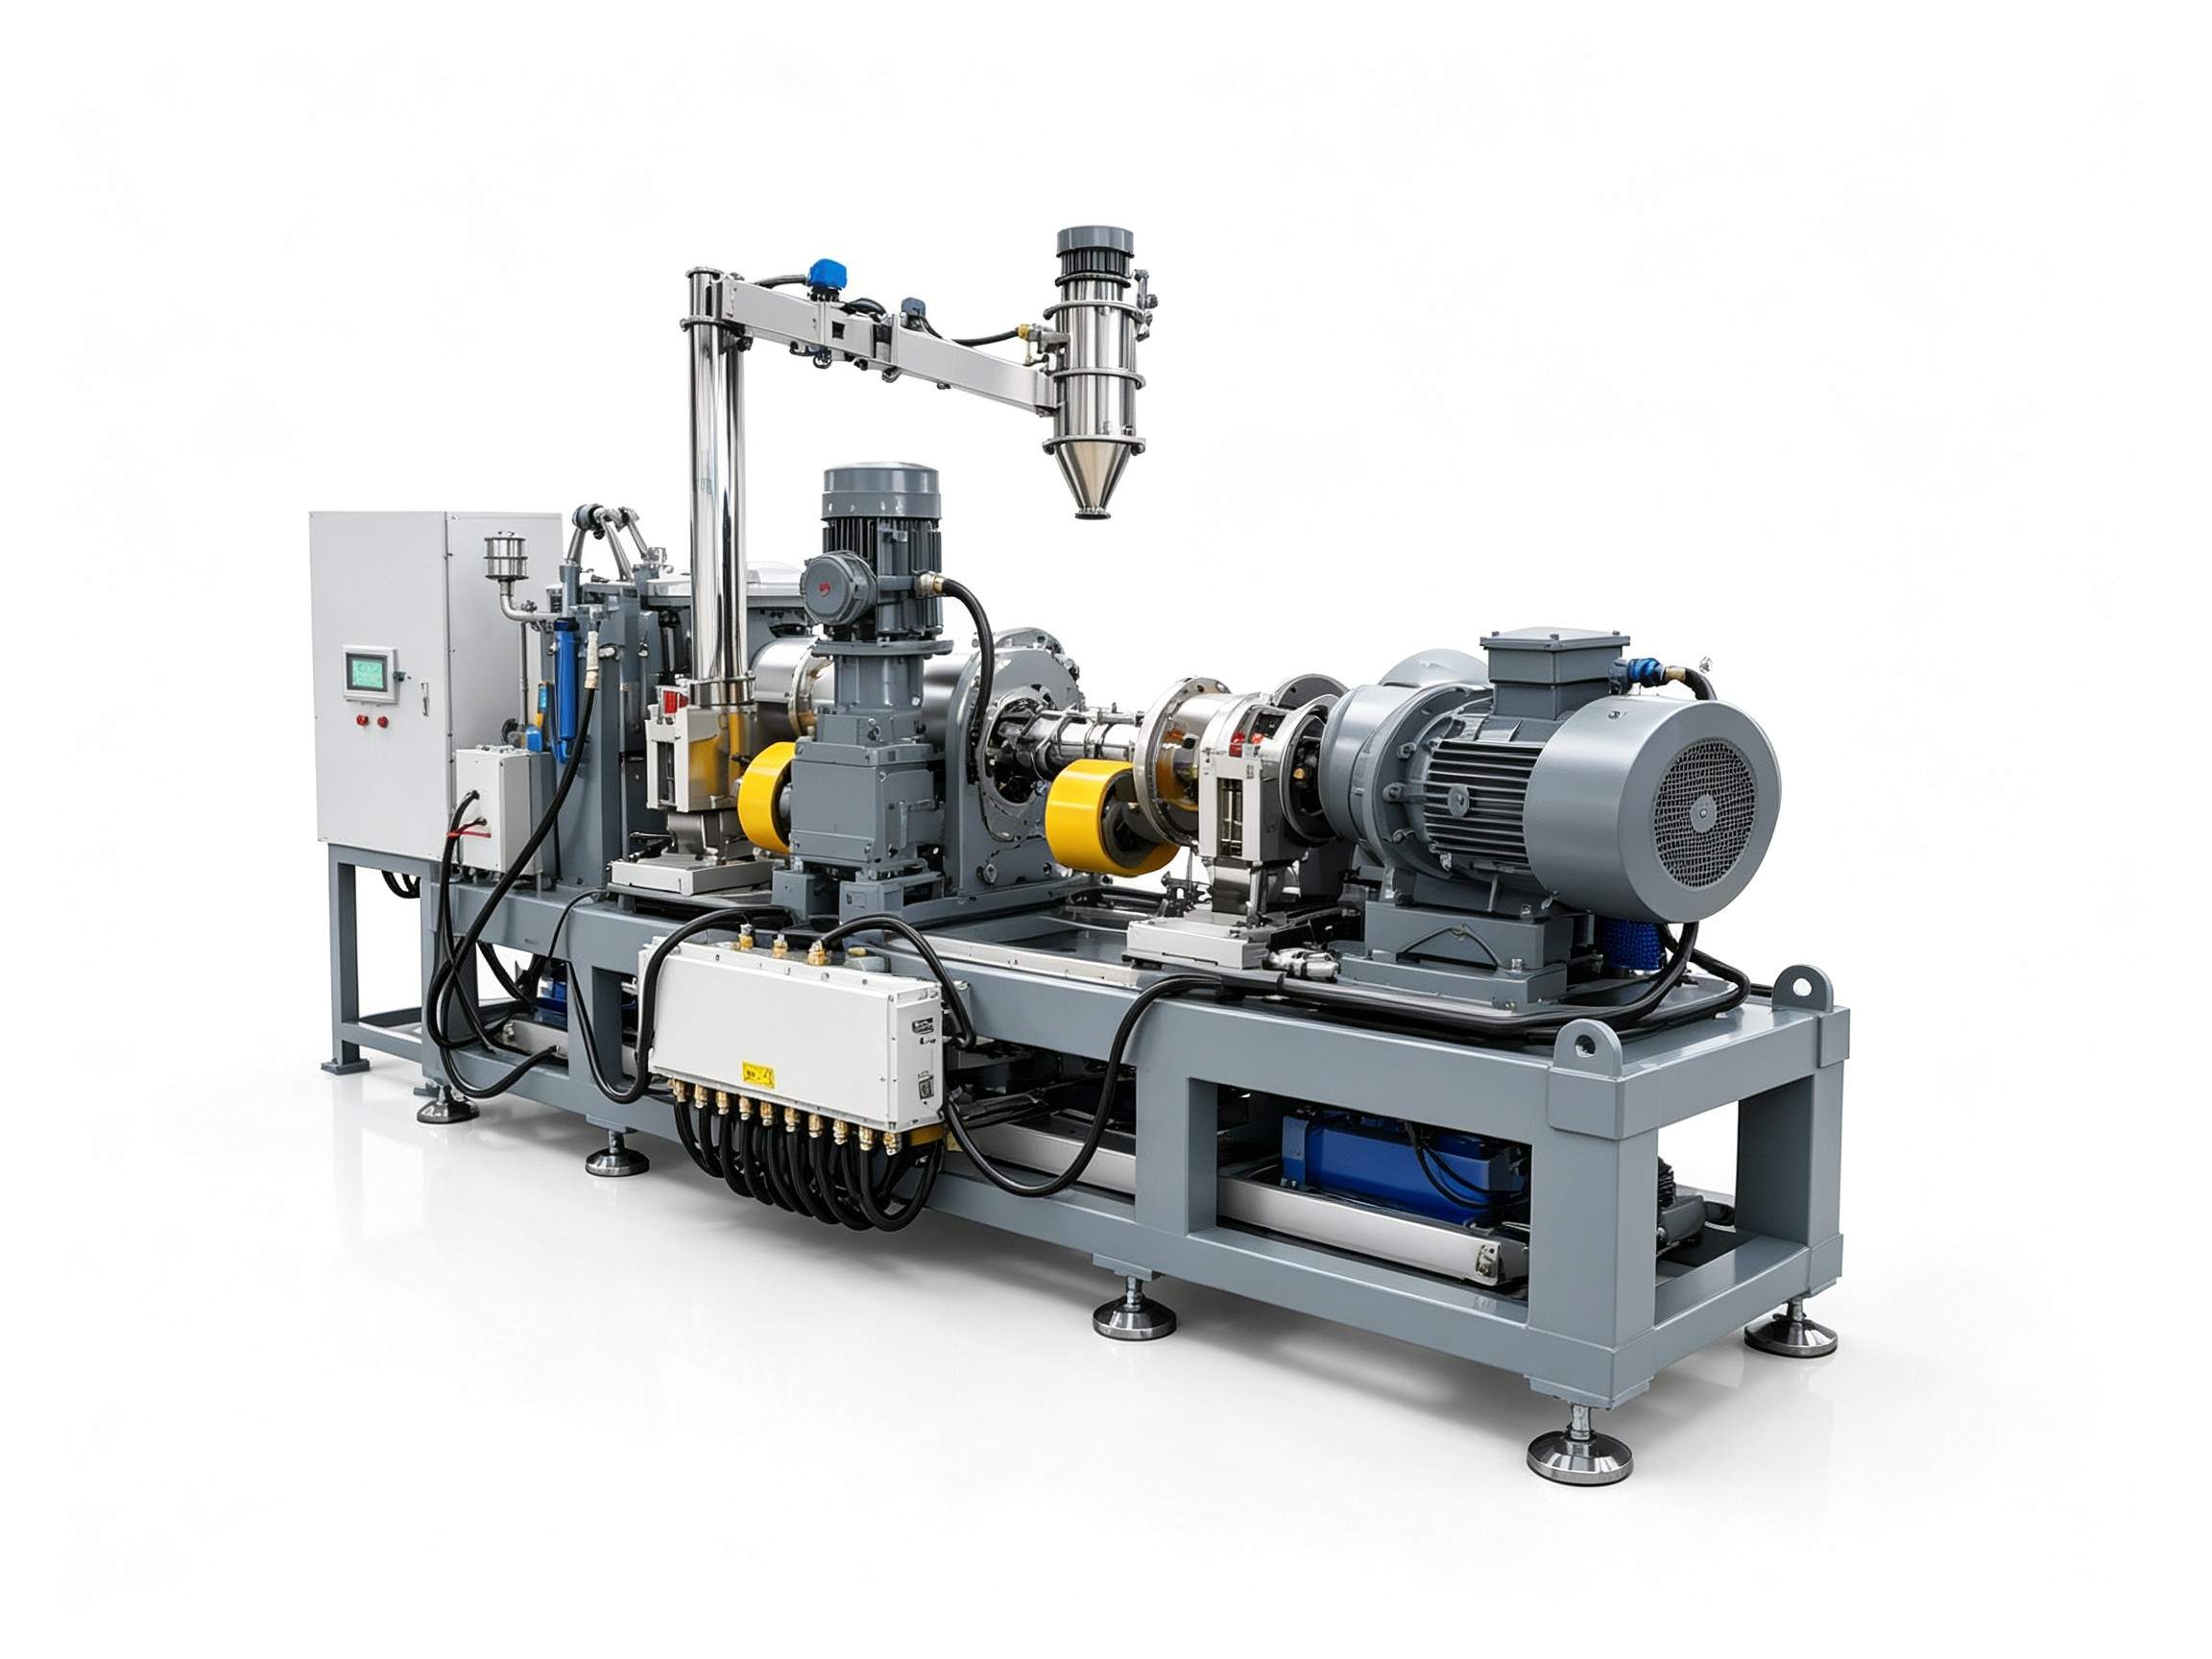
对于热敏性或含有活性组分的军工膏体,混炼过程中的温升控制是命门。设备产生的剪切热是主要热源。
工艺适配的核心任务,就是通过设备与工艺参数的协同,将物料温度控制在安全窗口内。这要求:
这类参数的优化无法完全依靠理论计算,必须通过物料的小试、中试验证来获取。基于利拿实业在配合多家军工材料研发单位过程中的经验,一个典型的避坑点是:实验室小试成功的工艺,直接放大到生产型 膏状物料捏合挤出造粒机 时,因换热面积与体积之比的变化,散热效率完全不同,必须重新调整工艺曲线,否则极易导致批量生产时物料焦化或性能衰减。

新材料或新配方上线,最大的风险在于“一次性投产”。合理的流程必须包含工艺验证环节。
对于航天军工这类高价值、高要求项目,建议遵循“配方评估-小试验证-中试放大”三步走。利用实验室小型机确定基础工艺窗口后,在更接近生产条件的中试型设备上进行长时间连续运行测试,考核设备的稳定性、颗粒合格率以及能耗等指标。这个过程不仅能固化工艺参数,形成可指导生产的“工艺包”,也能提前暴露并解决未来批量生产中可能出现的诸如微量组分分散、金属异物控制等潜在问题。
整厂方案的价值,正在于提供覆盖从实验到量产的全流程技术支持,而不仅仅是设备交付。
本文讨论的基于 膏状物料捏合挤出造粒机 的整线方案,主要适用于固含量高(通常>60%)、粘度大(数万至数百万厘泊)、且对混合均匀性与热历史有严格要求的膏状或高粘弹体材料生产。对于低粘度流体或纯粉体混合,该方案可能不是最优成本选择。
在规划产线时,决策层需明确:项目的核心目标是工艺打通、稳定性验证,还是规模化量产?不同目标对应的设备配置等级、自动化程度、投资规模与建设周期差异显著。将中试研发线按量产线标准配置,或将量产线简单套用研发配置,都是常见的资源错配。
利拿实业可提供从配方测试到整厂交付的一站式交钥匙服务,助力项目快速投产落地。

 18046916153
