

硫化机压力不足,模具合不紧,橡胶密封件就会出现飞边厚薄不均、内部疏松、尺寸超差,废品率明显上升。连续生产时遇到这种情况更棘手:停下来检查,交货周期要受影响;继续生产,废品又压不住。很多设备人员看到压力下降,习惯先换油泵或调溢流阀,但问题根源往往不在泵上。本文从故障定位、油路密封检查、液压油温管理、维护制度四个层面,整理一套可落地的硫化机压力不足解决办法,帮您缩短排查时间、稳定制品质量。
拿到一台压力不足的硫化机,先别急着拆件。第一步是确认压力表读数是否可信。指针卡滞、阻尼器堵塞都会让压力显示偏低,换一块经过校准的压力表对比一下,是更直接的确认方式。确认仪表正常之后,再看空载状态:油泵启动,压力表能否升到额定值。空载压力不够,问题多半在油泵出口或溢流阀;空载正常、合模加载后压力下降,重点怀疑换向阀内泄和油缸密封失效。
压力下降的速度也能提供线索。指针快速下滑,多为密封破损或阀芯卡滞;压力缓慢走低,一般是磨损积累,可以安排计划性检修。有些操作人员会直接调高溢流阀设定值,让表压看上去恢复正常,但泄漏点没有修复,系统发热和能耗反而增加。压力数据建议记录成台账,前后对比比只看单次数值更有意义。
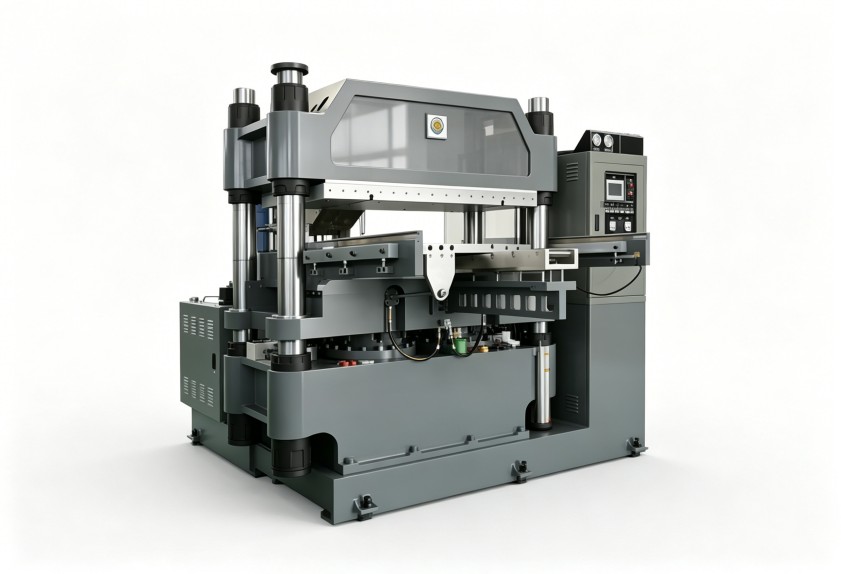
确认问题在加载段之后,检查顺序建议从维护成本低的部件开始。先看油箱油位和吸油滤芯:油位偏低会引起吸空,滤芯堵塞会造成供油不足;然后检查溢流阀阀芯是否卡滞、先导压力是否正常;接着检查换向阀、单向阀的内部磨损;最后再拆油缸,查看密封圈是否老化或损坏。油缸拆装时间最长,放在最后可以省掉不少无效工时。
每检查完一段,做一次加压测试,确认故障区间是否缩小。油缸密封破损时,压力表指针回落速度快,油箱温度也会上升;阀组磨损时,油液可能发黑或出现金属碎屑。逐段排除看似多花时间,实际上比凭经验盲目换件更稳,能避免一次修不好反复拆装的情况。
有些硫化机压力不足的情况,查遍油路和阀组都正常,最后问题出在液压油本身。油温升高后黏度下降,内泄漏增大,泵的容积效率跟着降低。连续生产时间长、冷却器散热不好时,压力会随油温上升逐渐下降,夏季尤其明显。所以排查压力问题时,要同时看冷却器是否结垢、风扇是否正常、油位是否在合理范围。
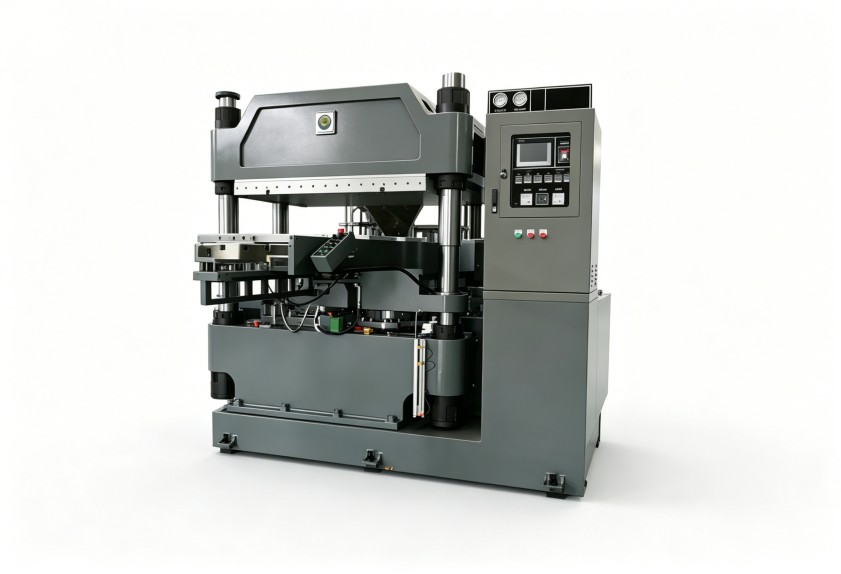
液压油乳化、变白或者有异味,说明水分或空气进入系统。水分会加速阀芯磨损,空气则让油液产生泡沫,造成压力波动。这种情况下更换密封件和液压油、清洗油箱和滤芯要同时进行,只换件不换油,问题还会复发。油品管理适合按周期做,定期观察颜色和状态,记录更换时间,保持系统内部清洁。
生产橡胶密封件的车间里,胶边粉末和脱模剂容易附着在活塞杆表面,随动作进入液压系统,成为污染物的主要来源。污染物会加速密封件磨损,所以密封件车间的硫化机,压力异常往往与油液清洁度高度相关。顶出缸的使用频率比主缸高得多,顶出压力先下降时,整机动作也会变得不正常,容易让人误判为主缸故障。排查时,顶出系统和调模机构同样不能忽略。
密封件制品对压力和温度一致性要求高,压力波动会造成同一批次的密度和尺寸差异。建议每台设备建立压力记录表,每周记录一次空载和加载压力,观察变化趋势。对密封件车间来说,硫化机压力不足的解决办法不是一次抢修,而是持续记录和对比,在压力明显下降之前发现泄漏倾向。
压力故障反复出现,通常不只是单个零件的问题,操作和维护习惯也要一并调整。操作工要学会看压力表、听油泵声音、观察油温变化,出现异常及时记录和反馈,维修人员处理起来就能缩短时间。车间级的维护计划可以包括:按季度更换滤芯,定期检测液压油品质,每台设备单独建台账,记录压力、油温、维修内容和时间。
同批次硫化机之间也可以做横向对比。如果某一台压力下降速度明显快于其他设备,说明它的负载或保养状态存在差异,提前检查能避免一次非计划停机带来的损失。把压力管理从“坏了再修”转变为“定期掌握状态”,设备运行会更稳定,维护成本也更容易控制。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
