

塑料改性研发打样时,最怕的不是配方调整慢,而是同一台啮合机、同一个操作工,昨天出料正常,今天却连续几锅出现分散不均、转子抱料甚至温控报警。多数人的第一反应是改配方、换原料批次,但实验室啮合机的运行状态往往被忽略。本文选择塑料改性研发场景,从转子间隙、填充系数和温控精度三个技术维度展开,说明这些因素如何影响混炼效果,帮助你在后续试验中更快定位异常。
实验室啮合机的混炼机理,靠的是两根转子相互啮合,对物料进行挤压、剪切和折叠。如果转子间隙设置不当,轻则剪切不足、分散效果差,重则物料卡在啮合区无法翻动。常见误区是认为间隙越小混炼效果越好,实际操作中,间隙过小会导致温升过快、转子负载飙升,对热敏性塑料改性配方并不友好。
填充系数同样关键。实验室啮合机操作手册里通常会给出建议范围,但具体数值要按胶料状态和配方体系调整。粉料比例高时,填充系数需适当放宽;颗粒料为主时,则可以稍微紧一些。判断依据不是“装得满不满”,而是混炼过程中转子的扭矩曲线是否平稳,是否有持续的高负载尖峰。如果扭矩曲线频繁出现尖峰,多半是填充过量或间隙过小,继续硬打只会加剧设备磨损。
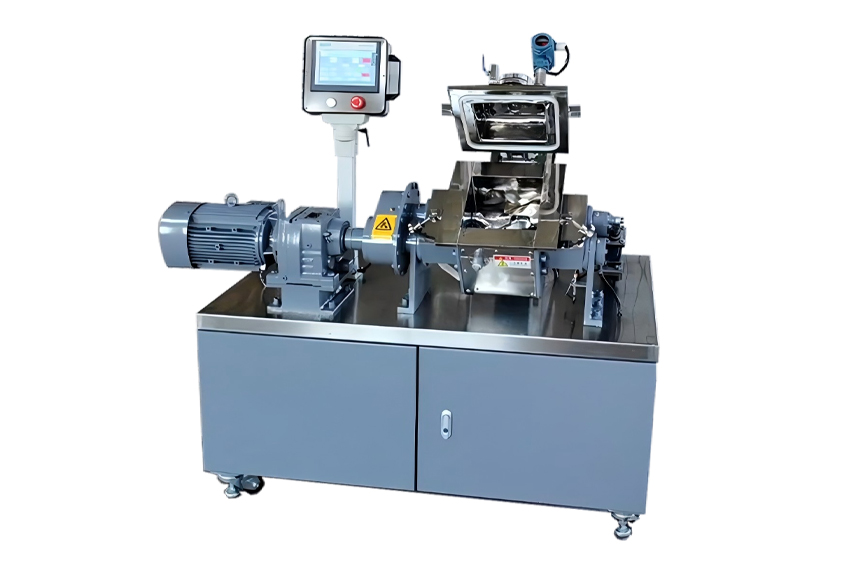
塑料改性研发中,温度波动对剪切效果和助剂分散的影响,往往比设备转速更直接。实验室啮合机容腔小,散热面积有限,如果温控系统只显示设定温度,却无法反映物料实际温度变化,连续几锅料的结果就很难复现。
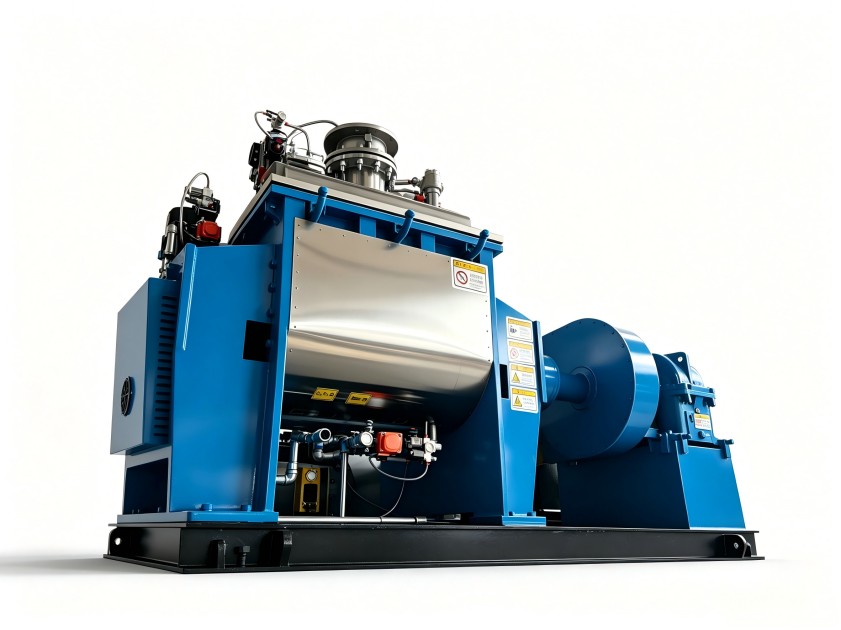
判断一台实验室啮合机的温控水平,可以看三处:测温点位置是否贴近混炼腔、控温阀响应是否及时、升温降温速率是否可调。不少实验室设备温度滞后明显,导致操作工只能凭经验判断“差不多了”,试样数据自然不稳定。对研发端而言,与其反复调整配方,不如先确认设备的温控曲线是否在同一设定下保持稳定。
塑料改性实验不是一套参数打天下。玻纤增强类配方剪切敏感度高,转子转速宜控制在偏低区间,混炼时间适当延长;高填充导热配方对填充系数敏感,加料顺序和压砣压力比转速更值得花时间调。实验室啮合机操作手册如果只是罗列标准步骤,而没有说明这些常见体系的调整方向,使用者就只能靠试错积累经验。
比较有效的做法,是在试验记录里同时记下设定参数和实际曲线数据。比如温控波动幅度、转子扭矩均值、混炼结束后卸料状态,这些信息汇总得多了,再遇到异常时就能快速区分是配方问题还是设备问题,而不是盲目改料。
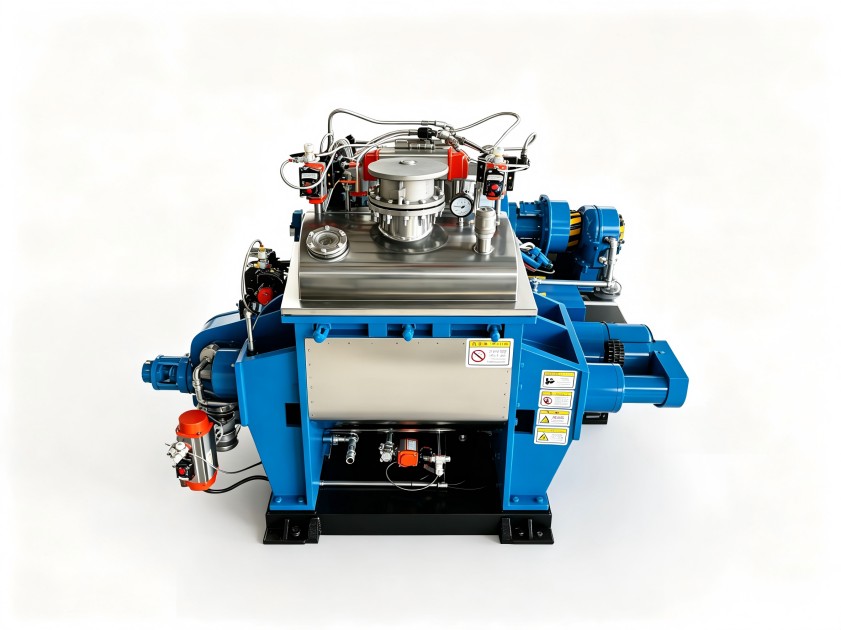
实验室啮合机的作用不只是打样验证,还要为后续放大生产提供参考。如果只关注配方是否分散均匀,忽略混炼过程中的能量输入、温度历程和填充特征,放大后很可能出现颜色批次差或性能波动。选型时,建议把实验室设备和量产设备放在同一套评估框架里:转子形式是否一致、单位体积剪切功是否可比、温控方式是否同类。
利拿实业在橡塑混炼设备领域有多年积累,实验室与产线设备均支持按实际工况做非标调整。如果你在打样过程中遇到过类似问题,不妨对照实验室啮合机操作手册里的参数记录,重新审视转子、填充和温控这三项基础设置,往往比频繁动配方更能解决问题。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
