

塑料改性车间的工艺人员经常遇到一个困惑:“为什么标称容积相同的两台塑料啮合机,打出来的料却不一样?”有的分散不均匀,有的批次间波动大,还有的温升过快导致配方中的热敏性助剂失效。问题通常不在工艺参数,而在设备本身的“底子”——转子构型、容积利用率和温控设计。本文以这三条技术主线展开,梳理不同型号的塑料啮合机在实际生产中的表现差异,供您在设备考察时作为参考。
面对不同厂家给出的型号表,初看最直观的差异是容积数字。但容积只是几何参数,真正影响混炼质量的是转子与混炼室的配合关系。同一容积等级下,加压式捏合机的转子长径比、棱峰宽度、螺旋角度不同,物料在腔内的流动路径就不同,剪切和往复折叠的效果也完全不一样。
另一个容易忽略的是“有效容积”和“填充系数”的关系。某些型号为了标称容积更大,实际可用的投料量却受限于转子与室壁间隙。若间隙过大,物料打滑,分散效果差;若间隙过小,温升快,对温度敏感的塑料改性配方很不友好。
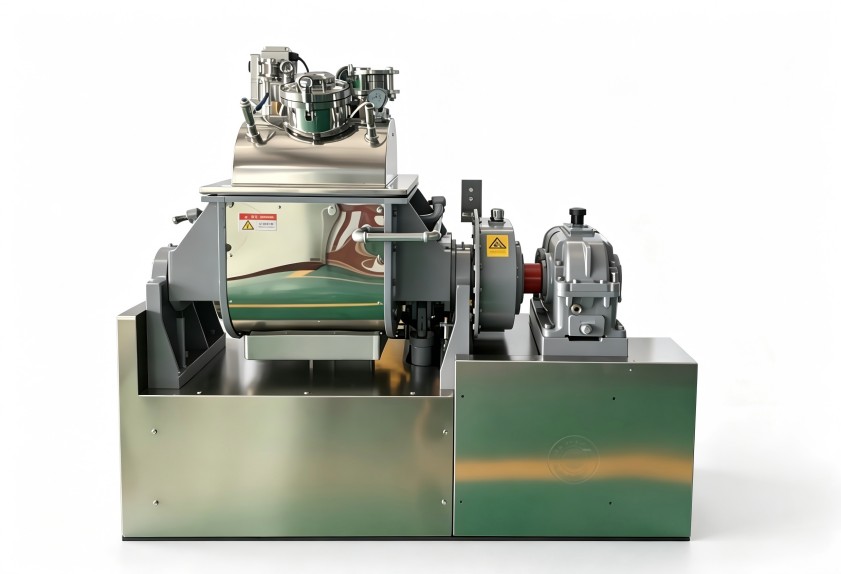
关注塑料啮合机型号对比,不应只盯着铭牌上的数字,更要看转子和腔体的设计逻辑是否匹配您的配方特性。
啮合转子是塑料啮合机的核心,它决定了物料在混炼室内被“怎么捏、捏多久、捏多少遍”。
同步啮合转子的两个转子在转动时相互清理棱峰,具备自清洁能力,物料不易在转子表面滞留。这种构型对需要频繁换色、换料的塑料改性工况很有价值,清机时间短,残留少。但同步啮合转子的剪切区域相对集中,若转速控制不当,局部过热的风险会高一些。
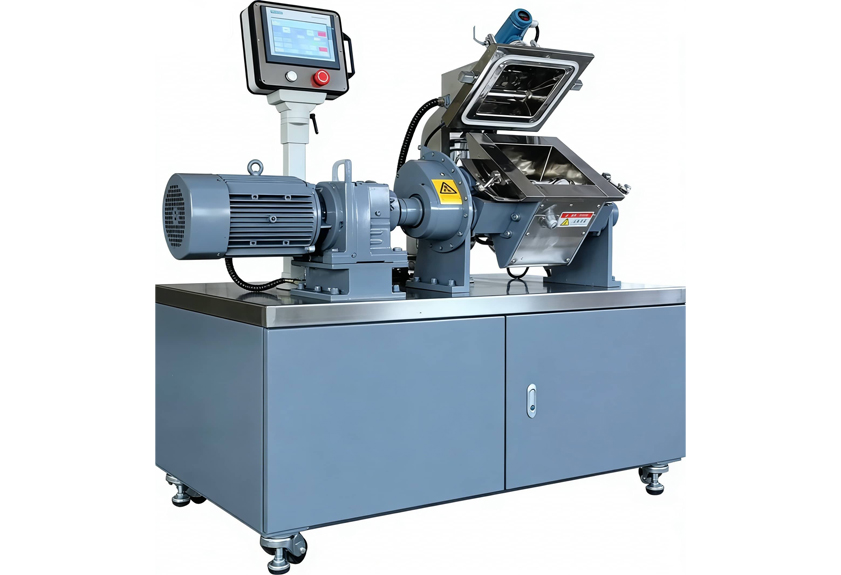
不同型号的差异还体现在转子的螺旋段数上。两棱转子与四棱转子在混炼均匀度和时间效率上各有侧重:四棱转子每个周期内的剪切次数更多,适合需要高分散性要求的改性料;两棱转子混炼柔和,适合剪切敏感型配方,如含长纤维或弹性体改性的体系。
选型时建议要求设备厂家提供同系列不同转子构型的实际试机数据,而不是只看理论参数。
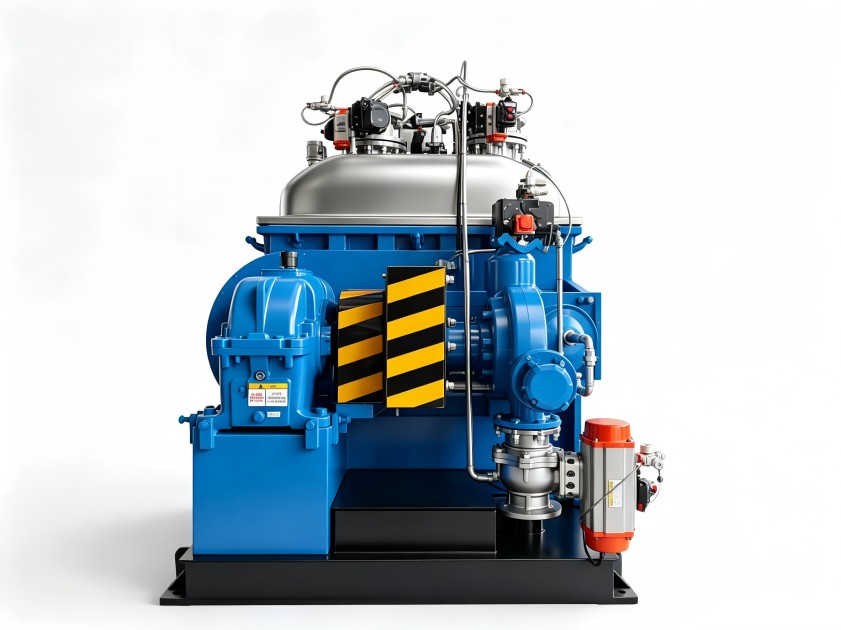
在塑料改性应用中,啮合机的填充系数通常在60%到75%之间。同一型号的设备,转子构型不同,对应的最佳填充系数窗口也不同。若实际投料量超过设计窗口,物料在腔内的翻转空间受限,顶部和底部容易出现塑化不均;若投料太少,剪切作用不充分,填料无法有效分散。
另一种常见误区是“用小设备打大配方”——配方中的白油或液体助剂比例偏高时,混炼室内液相过多,转子难以建立有效剪切力。此时应选用更大长径比的型号,而不是简单地换一台更大容积的设备。
塑料改性不同于橡胶混炼,很多配方对温度窗口要求非常紧。比如某些阻燃母粒,加工温度超过设定值15℃就可能引起助剂分解;而一些润滑体系又需要足够的摩擦热才能充分熔融分散。这意味着设备的温控系统——包括转子内部通水、混炼室壁面循环、卸料门温度补偿——必须能快速响应负载变化。
对比不同型号时,建议这样评估温控能力:
有些设备单看混炼性能不错,但接入现有产线时因通讯兼容性不足,不得不额外加装转换模块,既增加成本又影响节拍。对于新建产线,建议在型号确认前就把上下游设备的联动要求一并纳入评估。
误区一:照搬同行的型号。 同为塑料改性厂,有的以填充母粒为主,有的做工程塑料增强,配方体系和产能规模差异很大,照搬选型容易出现“大马拉小车”或剪切不足的问题。
误区二:过度关注产能数字,忽视批次稳定性。 设备验收时连续运行三批同配方料,对比门尼黏度或熔融指数的波动范围,比看瞬时产能更重要。
误区三:忽略非标定制的可能性。 标准型号的通用设计应对特定工况的适应能力有限。例如转子材质选择(耐磨合金喷焊层厚度)、混炼室容积微调、卸料方式等,都可以根据具体胶种和工艺需求做定向调整。
对于塑料改性企业而言,设备选型的本质是工艺需求的工程化落地。与其纠结于不同厂家型号之间的参数高低,不如把自身的配方特性、温控精度要求、产能弹性和自动化衔接条件梳理清楚,再据此评估设备方案的匹配度。利拿实业在橡塑混炼设备领域具备成熟的设计制造经验,可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
