

轮胎硫化中,温度和时间共同决定交联程度。热板表面温差一旦超过工艺允许范围,同一模具内不同位置的胶料硫化速度就会出现明显差异,轻则硬度波动,重则直接产生欠硫废品。很多厂家遇到这类问题时,第一反应是延长硫化时间,但这样往往只压住了表面缺陷,反而推高了单胎能耗,还容易让靠近热板中心的部位出现过硫。
温度不均匀的问题,通常不是单一原因造成的。本文从温控精度、介质循环和供胶一致性三条线索展开,帮助您定位问题出在哪一环节。
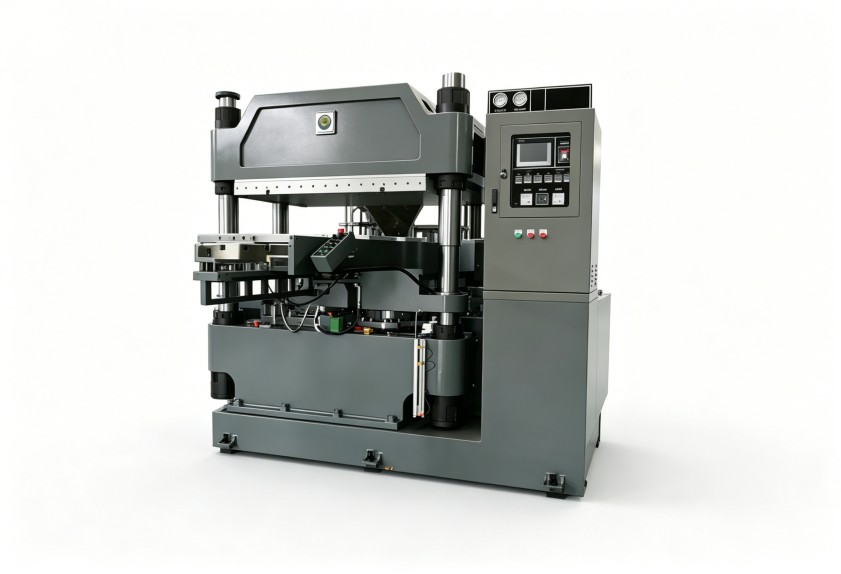
轮胎硫化是典型的热传导过程,热板表面的温度分布直接决定胶料升温曲线。理论上,模具内各点应经历相同的温度历史,但实际中,热板进回油口附近与中心区域之间常有温差,导致同一模内胎体不同部位的等效硫化程度不一致。
判断温差是否在合理范围,不能只看温控表显示值,还要实测热板表面多个测点的温度。部分工厂测量后发现,表面温差达到8℃以上仍继续生产,硫化后的轮胎在硬度、回弹性和耐磨性上批次内差异明显。若长期在这种状态下运行,后续的动平衡和耐久测试废品率会显著升高。
硫化工艺参数中,时间、温度、压力是三个最基本的控制变量。但不少工艺人员只盯时间,忽略了温度和压力之间的联动。三段硫化曲线设定时,若升温段热板实际温度滞后于设定曲线,实际等效硫化时间就会不足;压力不足时,胶料无法紧密贴合模具,热传导效率下降,进一步放大温度不均的影响。
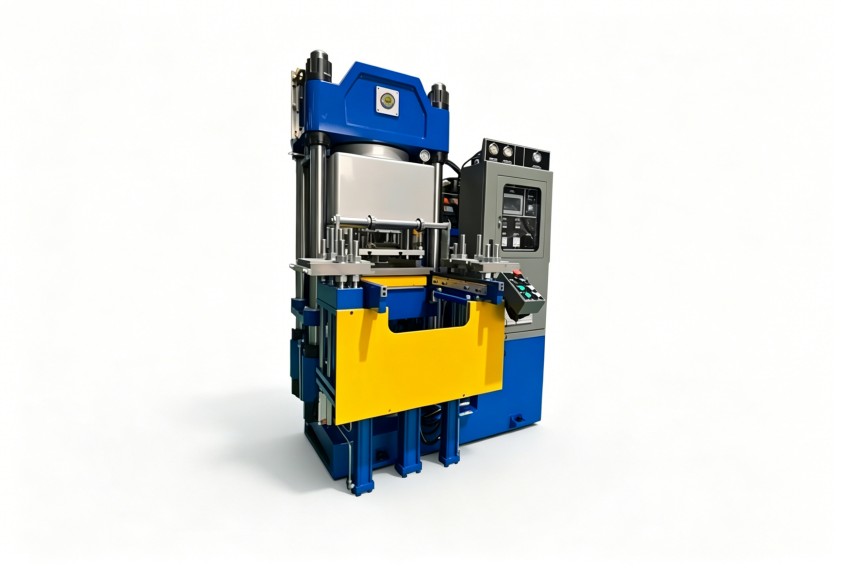
较好的做法是定期做热电偶实测比对,校验温控表与实际温度之间的偏差,同时观察升温阶段的热板温度响应速度。升温速度异常偏慢,往往说明导热介质流量不足或内部流道有堵塞,这属于设备侧问题,不能靠调整工艺参数来长期掩盖。
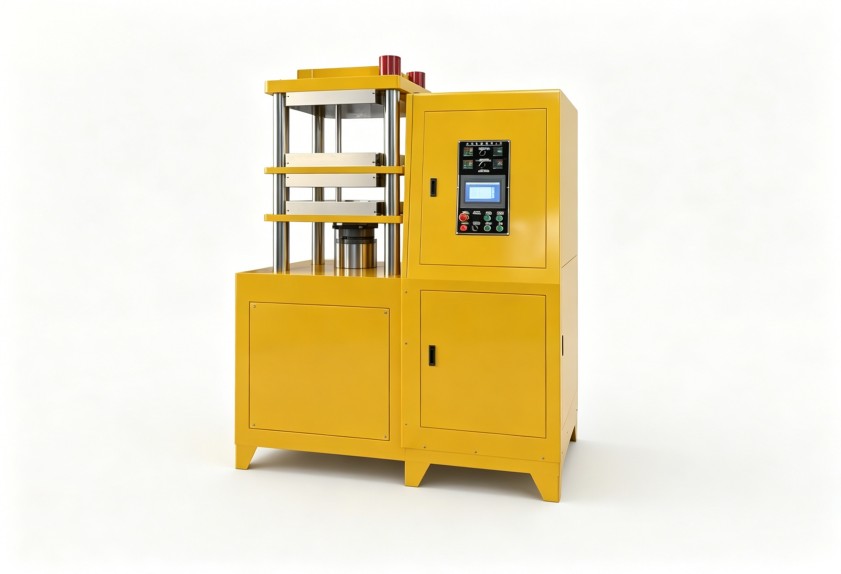
排查温度不均匀问题,建议遵循从硬件到软件的路径。
先看热板流道。热板内部的导热介质通道如果设计不合理,或者长期使用后结垢、局部堵塞,不同区域的换热效率就会分化。再用红外热像仪扫描热板表面,可以快速识别低温区分布。
再看控温程序。PID参数设定不当或温控表传感器安装位置偏差,会造成温度反复震荡,表现为同一模硫化过程中温度上下漂移。这种情况下,热板整体平均温度正常,但瞬时波动明显,胶料在交联窗口期经历的温度曲线不一致,同样会产生局部欠硫。
最后看介质循环系统。导热油泵的流量、扬程是否匹配热板总容积,换热器是否有老化损耗,都会影响热板达到设定温度后的稳定能力。介质循环不畅时,远离进油口的位置往往最先出现温度偏低。
轮胎硫化机的温度控制做得再好,如果前段密炼混炼出来的胶料批次之间门尼粘度波动大,硫化特性也会随之变化。门尼粘度偏高的胶料流动性差,在模具内填充不充分,容易造成局部缺胶;门尼粘度偏低则可能引起焦烧时间缩短,硫化初期流动性下降过快。
供胶一致性问题的源头,通常在于密炼机转子设计、上顶栓压力曲线或混炼温度控制存在波动。利拿实业在密炼机设计中,通过转子构型优化和温控系统配置,帮助用户在混炼阶段就尽量稳定胶料批次质量,从而为后段硫化工序提供更平稳的来料条件。从混炼到硫化整体考虑,比单纯优化硫化机一处更能系统地降低废品率。
工厂在选用轮胎硫化机时,不能只比较合模力和热板尺寸,更应关注设备的温控配置是否能满足实际胶料配方要求。优先了解加热方式(蒸汽或导热油)与热板流道设计是否匹配,是否支持分区温控,以及温控系统能否灵活设定多条硫化曲线。
另一个容易被忽视的点是设备供应商对硫化工艺的理解程度。设备参数再高,若供应商不能结合具体胶种配方给出合理的温度控制建议,调试周期往往较长。具备密炼、开炼、造粒等前段装备经验的供应商,在整线工艺匹配上通常考虑得更周全。
轮胎硫化质量的提升,往往是多个环节共同发力的结果。温度均匀性、时间参数、供胶一致性,任何一环出现偏差,最终都会反映到成品率上。建议工厂从热板表面温差实测出发,逐步排查控温与介质循环系统,同时反向审视密炼混炼段的批次稳定性,形成完整的工艺闭环。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
