

陶瓷粉末与粘合剂的混炼,看着是把粉料和助剂放进密炼室搅匀,但真正稳定出片、批次无差异,远比想象中复杂。同一个配方,在不同密炼机上跑出来的状态可能完全不同;同一台设备,不同班组操作出来的胶料塑化程度也有高低。问题出在哪里?往往不在某个单一环节,而是密炼机工作过程中设备配置与工艺参数是否真正匹配。
很多陶瓷粉末加工企业把混炼均匀性差简单归因于“密炼时间不够”,于是延长混炼周期、提高转子转速,结果能耗上升了,粉料团聚问题反而更明显。这正是常见误区:没有区分混炼室内的物料流动状态与剪切分散效果的差异。本文从设备容积与转子选型、填充系数与转速匹配、温控精度三个维度,结合陶瓷粉末混炼的实际工况,梳理密炼机工作过程中的关键控制点,帮助您定位混炼不均或温升失控的根源。
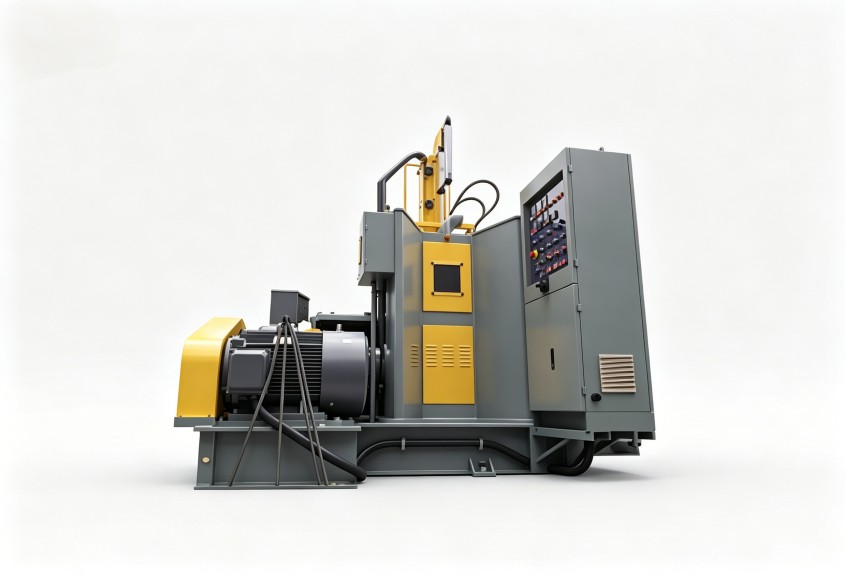
密炼机工作过程可以粗分为四个阶段:输送与吃料、捏合与塑化、剪切与分散、均化与排胶。每个阶段对物料状态的影响不同,对设备的要求也不同。
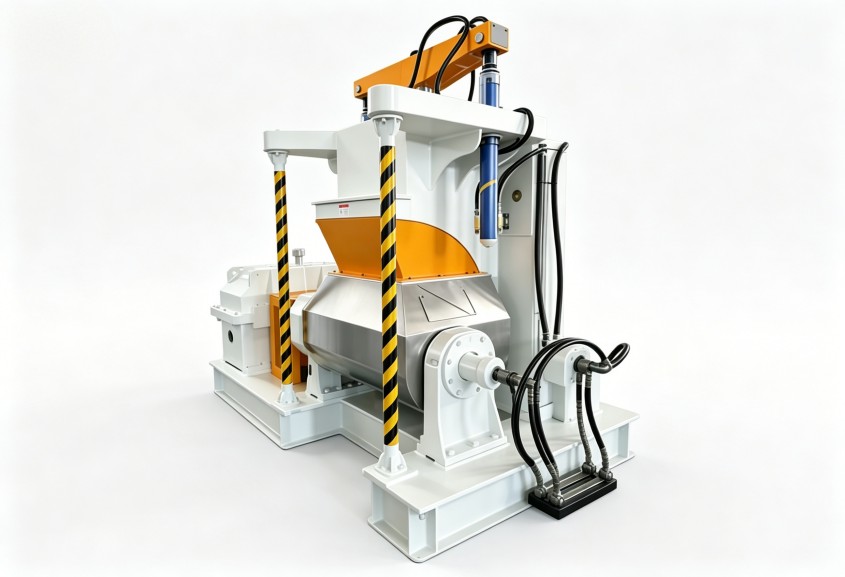
理解这个过程的意义在于:不同阶段对设备的需求是冲突的。前段需要快速吃料和大容量,后段需要精准温控和稳定的剪切区间。一台设备若只在某一阶段表现好,难以保证整体混炼品质。
陶瓷粉末混炼的特点是配方中粉体填充比例高、生热快、对温度敏感。设备配置若不合理,工艺参数调得再准也无济于事。
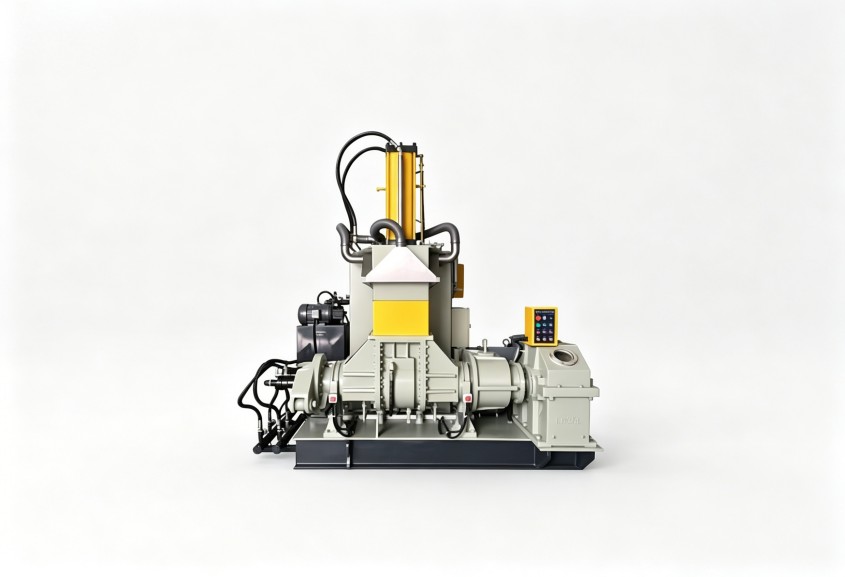
混炼室容积决定批量大小与填充系数的选择空间。容积过小,产能受限;容积过大,批量生产时粉料不易被充分卷入转子间隙,底部物料滞留时间拉长,容易出现局部过塑化。对于陶瓷粉末这类高填充体系,混炼室几何形状应与投料量相匹配,避免出现“小马拉大车”或“大室少料”两种极端情况。
转子构型是影响剪切分布的核心部件。啮合型转子剪切作用强、发热快,适合硬质陶瓷粉末与高粘度粘合剂的分散;剪切型转子以输送和均化为主,适合对温升敏感、对分散要求略低的配方。部分密炼机配备可变间隙结构,通过调整转子棱顶与室壁的距离来改变剪切强度范围,为非标配方调试留出余量。
温控系统的响应速度往往决定批次稳定性。陶瓷粉末混炼时,粉体摩擦生热速度快,若冷却水路设计不合理或温控阀响应迟滞,物料温度会在几分钟内超出工艺窗口。优良的温控不仅看冷却面积大小,更看测温点位置与循环水流量调节逻辑是否匹配物料实际温度变化。
工艺参数的设定必须放在设备配置的框架内考虑。同样的配方,在不同容积或不同转子构型的设备上,最优参数组合完全不同。
填充系数(投料容积与混炼室有效容积之比)对密炼机工作过程影响显著。陶瓷粉末体系填充系数偏低时,物料在转子间隙中的通过率下降,剪切作用减弱,粉体团聚不易打开;填充系数过高,物料没有足够空间翻转,顶部区域容易形成“死料”,局部温度飙升。一般而言,陶瓷粉末混炼的填充系数宜控制在 0.6-0.75 之间,具体数值与粉体松装密度和粘合剂比例直接相关。
转子转速决定单位时间内物料通过剪切区的次数。转速越高,剪切频率越高,分散速度越快,但机械剪切热也成倍增加。如果温控系统无法及时带走多余热量,物料温度会逼近粘合剂分解温度。低速长时间混炼虽然温升平缓,但产能下降、能耗上升。合理的做法是分阶段变速:吃料阶段用中速让物料快速卷入,塑化阶段降速避免过热,排胶前短时间提速强化分散。
混炼时间不是越长越好。超过最优时间后,粉体团聚体虽然进一步细化,但粘合剂可能发生机械降解,物料弹性下降,反而损害最终制品的力学性能。判断终点不能只看时间,要结合电流曲线、温度曲线和目测状况综合判断。
针对陶瓷粉末混炼,以下几个方向值得优先排查:
密炼机工作过程的优化没有“万能参数表”。同一台设备,换一个粉体批次或粘合剂牌号,最优参数组合可能就要重新标定。建议建立包含设备配置、配方信息、参数设定与质量结果对应关系的调试记录,逐步缩小变量范围,找到适合自身工况的工艺窗口。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。利拿实业在密炼机转子构型设计与温控系统匹配方面有长期技术积累,可帮助您根据实际物料特性调整设备配置方向。

 18046916153
