

做电线电缆料的朋友,大概率遇到过这样的场景:同一台冷喂料挤出机,上一批料做出来表面光滑、尺寸稳定,这一批却出胶忽快忽慢,挤出的绝缘层表面粗糙,甚至出现鲨鱼皮状的纹路。操作工第一反应往往是“设备出问题了”,急着找厂家维修。但拆开检查,螺杆、机筒磨损都在正常范围内——问题很可能不在硬件,而在工艺参数的设定逻辑上。
在江浙沪一带,做电缆料改性造粒的厂家密度高,冷喂料挤出机的使用频率和强度都比较大。很多一线管理者容易陷入一个误区:把冷喂料挤出机当成“插上电就能稳定出胶”的通用设备,忽略了它对温度、转速和喂料状态的敏感性。本文就围绕这三个工艺维度,梳理出胶不稳、表面质量差的常见成因和调整方向。
电缆料(尤其是PVC、XLPE类)对挤出温度非常敏感。冷喂料挤出机与热喂料最大的区别在于:物料以常温状态进入螺杆,所有热量都要靠机筒加热和剪切摩擦来提供。如果各区段温度设定不合理,物料在螺杆内的熔融状态就会不均匀——有的区段塑化过度,有的区段还没塑化完全,结果就是出胶脉动。
常见的温度设定误区有两个极端:
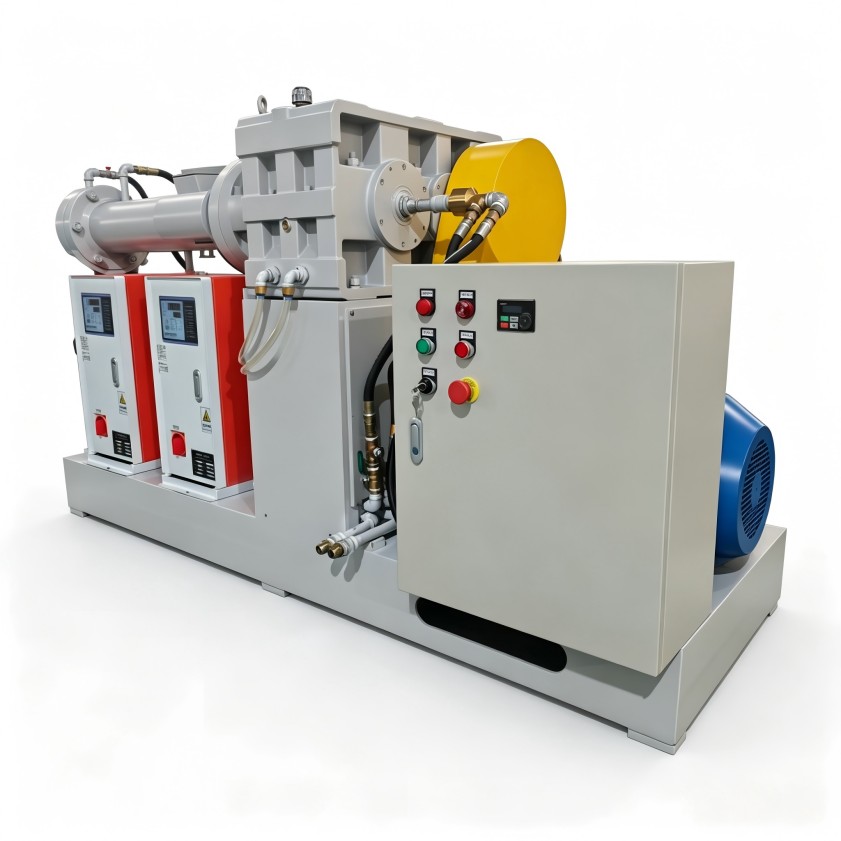
建议调校方向:冷喂料挤出机加工电缆料,机筒温度应呈“低—高—低”的梯度趋势——喂料段稍低以保持输送能力,压缩段逐步升高促进塑化,均化段适当降低以稳定挤出压力。这个梯度不是固定的绝对值,需根据胶料配方和螺杆转速做微调。
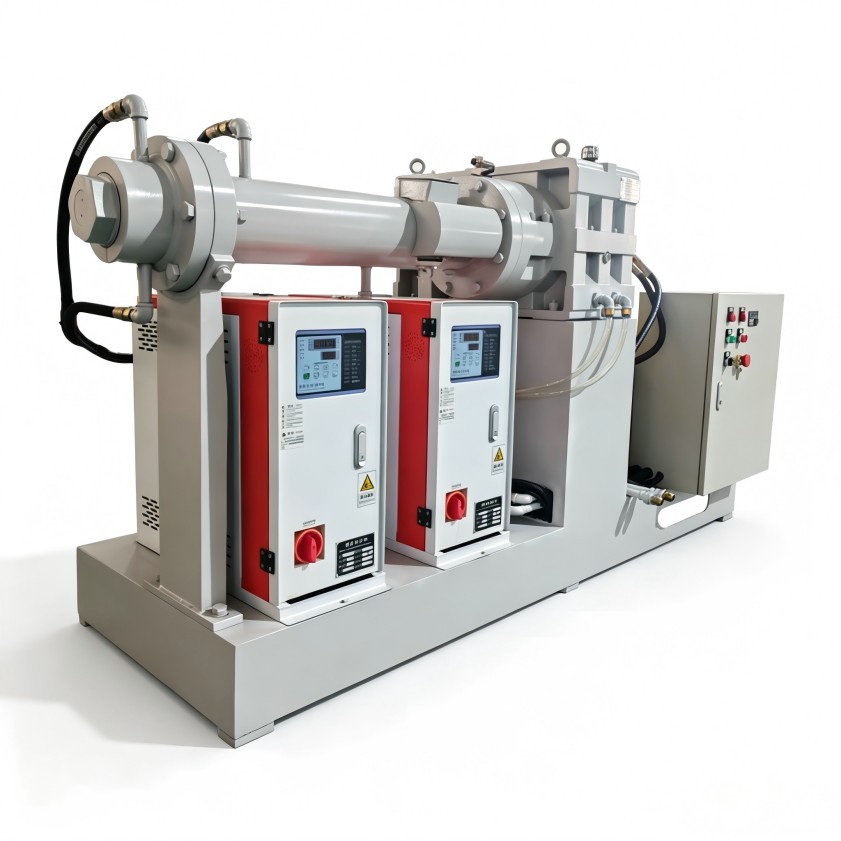
温度的均匀性解决了,出胶仍不稳定,就要看螺杆转速和喂料之间的匹配关系。
一些厂家为了赶工期,习惯把冷喂料挤出机开到额定转速上限。但在电缆料加工中,转速过快会带来两个副作用:一是剪切热急剧上升,破坏前面说的温度梯度;二是物料在螺杆内停留时间缩短,塑化不够均匀,导致纵向厚度波动。
冷喂料挤出机对胶料的形状和温度有隐性要求——喂入的胶条若粗细不均、或停放时间过长导致冷硬不一,螺杆的吃料能力就会忽高忽低。这种情况下,即使机筒温度设定完全正确,出胶量也不可能稳定。
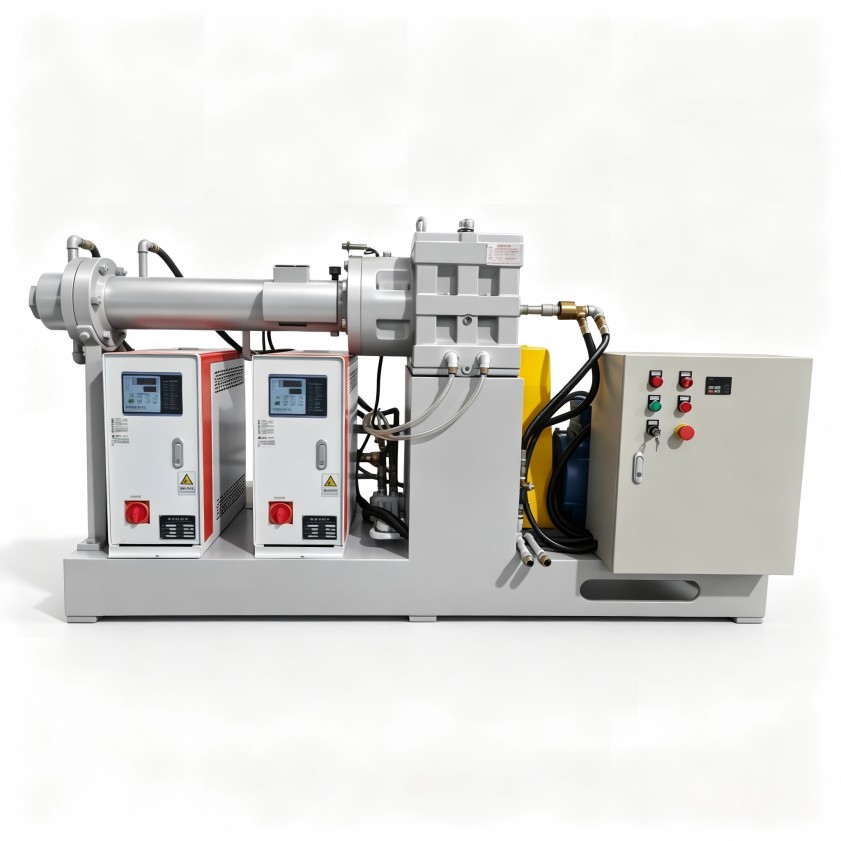
调整建议:
工艺参数能否有效落实,说到底还要看设备本身的底子。冷喂料挤出机的温控系统精度、螺杆构型设计,决定了操作工“调温度”这个动作有没有意义。有些设备机筒加热圈功率不足,升温慢、降温更慢,温度波动范围在±10℃以上,工艺人员只能凭感觉操作,出胶稳定性自然无从谈起。
在选型或评估现有设备时,建议关注以下与工艺密切相关的配置:
这些配置直接影响“工艺参数怎么调、调了有没有用”。没有稳定的温控和合理的螺杆设计,再优秀的工艺方案也无法发挥效果。
冷喂料挤出机在电缆料加工中的表现,是设备硬件与工艺参数的乘积。如果您的产线正面临出胶不稳、表面质量波动的问题,建议先按以下顺序排查:
对于正在评估新设备采购的厂家,把温控精度、螺杆构型和喂料方式作为重点考察项,比单纯对比产能数字更有实际意义。同一台设备,在不同胶料配方下的表现可能截然不同——关键在于设备是否有足够的工艺适应空间。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
