
橡胶密封件生产线上,刚从冷喂料挤出机挤出的胶条表面不够光滑,甚至带有微小裂纹或竹节状纹理。这不仅影响产品外观,更可能预示着内部密实度不足,直接削弱密封件的耐压与耐久性能。许多工厂遇到此问题,第一反应是调整温度或速度,但反复调试效果有限。问题的核心,往往被忽略——您所使用的冷喂料挤出机,其核心部件螺杆的设计,是否与您特定的胶料配方与产品规格真正匹配?本文将聚焦于螺杆这一关键部件,从工艺参数与设备配置协同的维度,拆解导致挤出质量不稳的常见设计误区,并提供明确的优化与选型思路。
螺杆的压缩比,是影响胶料在机筒内受剪切、压缩和塑化效果的核心参数。它并非一个固定值,而是需要根据胶料的门尼粘度、含胶率以及填充剂种类进行针对性设计。
对于生产EPDM、NBR等常用于密封件的胶料,若压缩比设计过低,胶料在螺杆中受到的剪切力和压缩作用不足,会导致塑化不充分。未完全塑化的胶料团块在挤出时,便会形成表面粗糙、光泽度差的现象。反之,如果压缩比过高,虽然塑化效果增强,但胶料受到的剪切热会急剧上升,容易导致胶料早期硫化(焦烧)风险增大,同样影响挤出物的表面质量和尺寸稳定性。
在冷喂料挤出机代工或选型时,不能简单地套用通用参数。代工方需要深入了解您所用胶料的流变特性,从而计算出合理的压缩比范围。一个常见的误区是仅根据设备型号或螺杆直径来选择,而忽视了胶料配方这一动态变量。
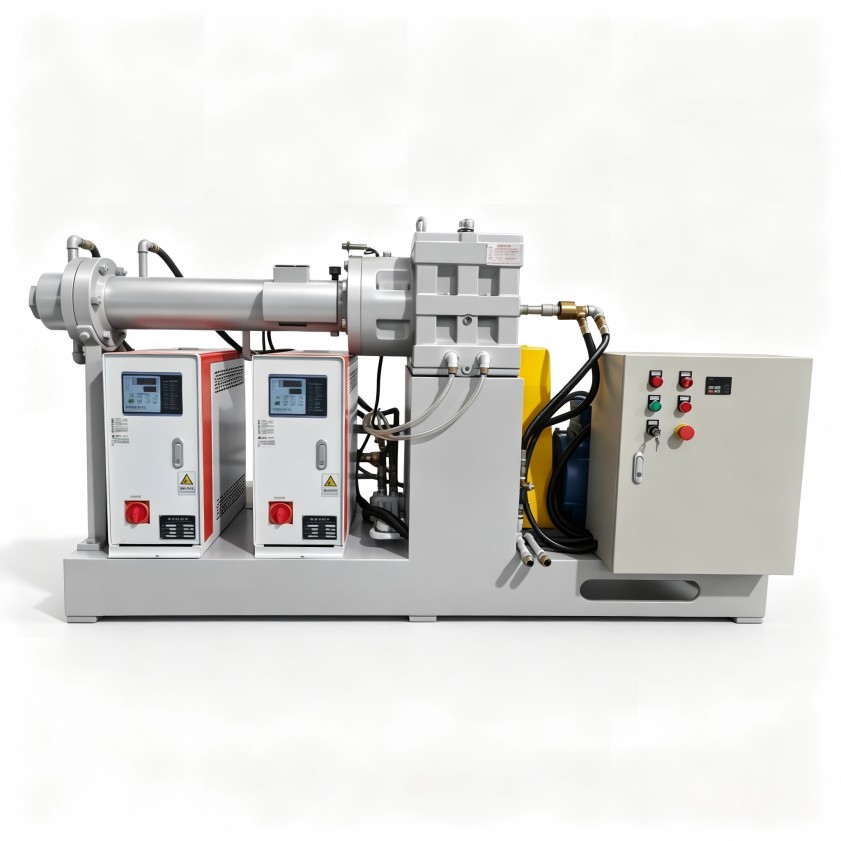
螺杆的螺槽深度和长径比(L/D)共同决定了胶料的输送能力、驻留时间以及最终建立的挤出压力。对于壁厚较薄、截面形状复杂的密封条,需要稳定且较高的挤出压力来保证胶料充满口模的每一个角落。
因此,在评估冷喂料挤出机代工方案时,必须将产品的截面复杂度、产能要求与螺杆的几何参数进行综合考量。一个优秀的代工方案,应能清晰解释其推荐的螺杆参数是如何在挤出压力稳定性和生产效率之间取得最优解的。
挤出表面的周期性竹节纹或光泽度不一致,有时并非螺杆主体设计问题,而是局部温控失效与螺杆结构不协同所致。冷喂料挤出机依靠胶料与螺杆、机筒的剪切摩擦生热为主进行塑化,其温控系统尤为重要。
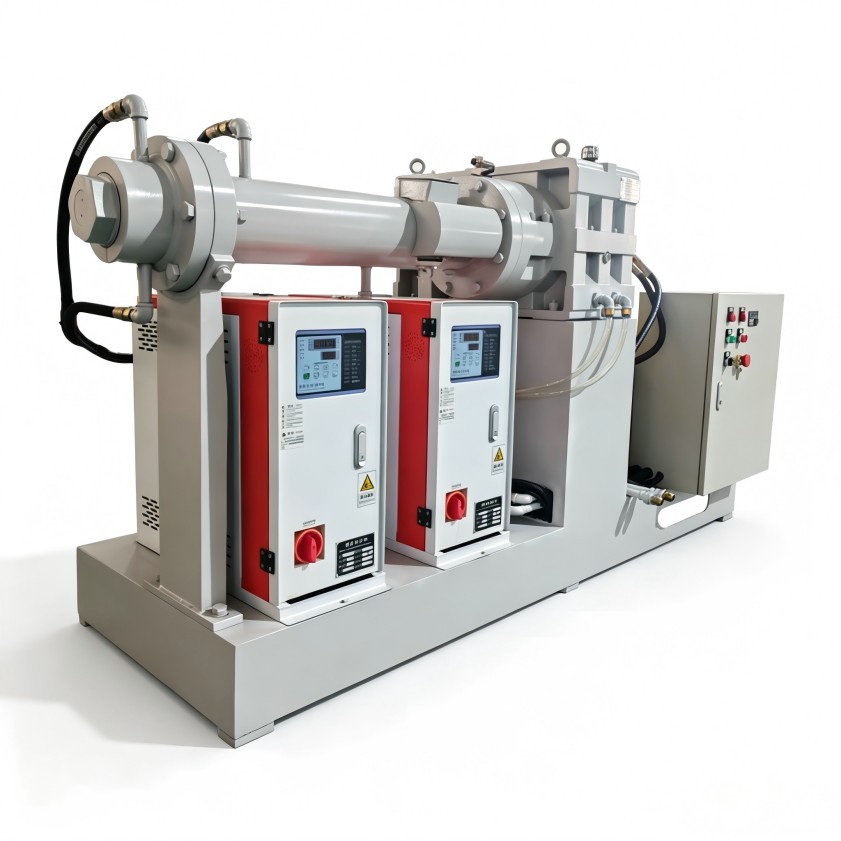
螺杆内部通常设计有冷却流道。如果冷却流道布局不合理,或与机筒各段加热冷却区的控制不匹配,就会导致螺杆局部温度过高或过低。温度过高的区域,胶料粘度下降过快,输送效率突变;温度过低的区域,胶料塑化不足,阻力增大。这种沿螺杆轴向的温度波动,会直接转化为挤出压力的波动,反映在产品上就是尺寸和表面的周期性变化。
这就要求代工方不仅提供一台设备,更需要对整个塑化系统的热力学有深入理解。优秀的螺杆设计会充分考虑冷却流道的分布与机筒温控分区的配合,确保从喂料段到计量段,胶料的升温曲线平稳可控,为稳定挤出奠定基础。
当您需要寻找冷喂料挤出机代工服务时,提供清晰、全面的工况信息是获得合适方案的前提。避免仅仅询问“一台设备多少钱”,而应转向技术对话。您可以准备以下信息,用于与技术团队沟通:
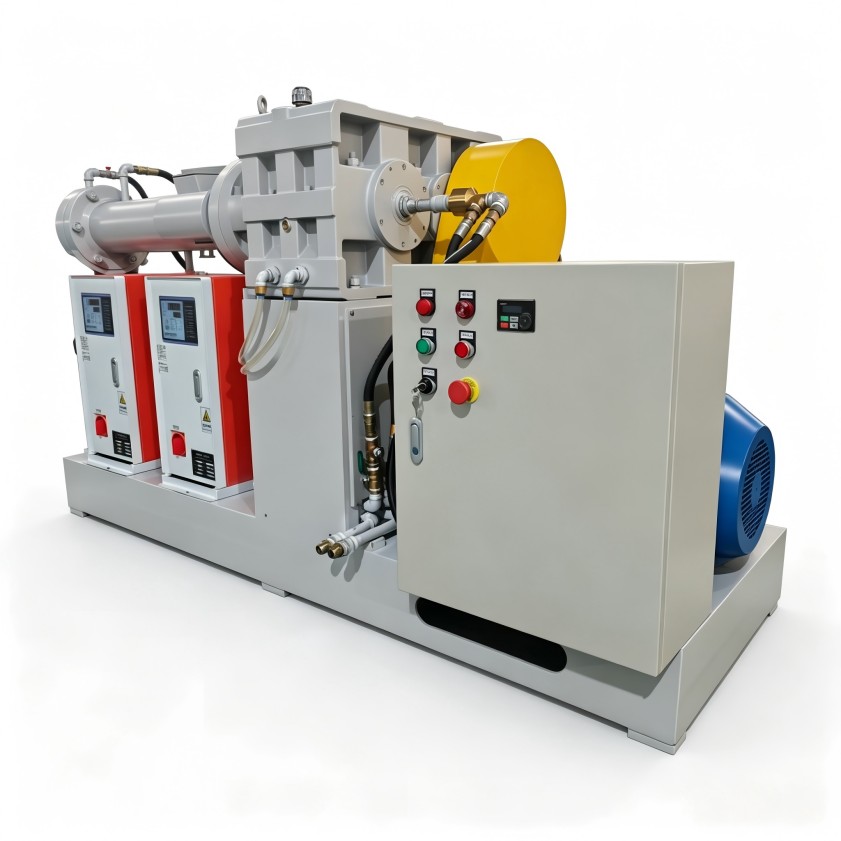
提供这些信息,有助于代工方从螺杆设计源头进行针对性计算与模拟,提出真正贴合您生产线的设备配置方案,而非提供一台标准化的机器。
橡塑设备的效能,一半在于制造精度,另一半则在于前期与应用场景的深度结合的设计。利拿实业基于在多类橡胶密封件生产工艺中的经验,认识到螺杆作为挤出机心脏的重要性,其设计必须始于对客户胶料与产品的充分理解。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153