

陶瓷粉末混炼时出现黑点、粘辊,很多厂第一反应是换配方、调转速,却忽略了开炼机维护保养可能埋下的隐患。陶瓷粉体硬度高、磨蚀性强,辊面轻微损伤就可能导致金属异物混入泥料,后续烧成阶段形成黑点;辊温控制不稳又会让混炼过程反复翻炼,增加能耗。常见的维护误区是只在设备报警后才检修,以及用橡胶混炼的维护节奏来套用陶瓷粉末工况。本文从辊温控制、辊面状态、操作巡检三个维度,梳理一套能减少停机、节省能耗的设备维护思路。
与普通橡胶混炼相比,陶瓷粉末混炼中的物料特性有两个明显变化:一是粉体颗粒硬度高,对辊筒表面的磨蚀作用更集中;二是陶瓷配方中含有的粘结剂或溶剂对温度很敏感。这两点直接影响设备维护的重点。橡胶混炼中,轻微的辊面磨损可能只是影响外观;陶瓷粉末混炼中,磨损产生的细小金属颗粒会直接进入泥料,后期烧成时表现为一个个黑点或色斑。同样,辊温偏高时,粘结剂可能提前挥发,造成泥料发干;辊温偏低时,粉料与粘结剂无法充分浸润,表现为成团困难、反复翻炼。因此,开炼机维护保养不能只按固定周期换油、加油,还要把辊面光洁度、冷却效率和清扫难度纳入日常关注范围。建议在设备投产初期记录新机状态下的辊面温度、混炼电流和正常成团时间,作为后续维护的基准线。当某个班次出现质量波动时,可以先对比这些记录,判断是设备状态变化还是工艺参数调整引起。需要说明的是,维护保养周期不是越短越好,过度频繁地拆装刮刀反而可能影响部件定位,关键是让数据说话。
如果陶瓷粉末混炼中已经出现粘辊或黑点,可以先绕过配方因素,从以下三处排查。第一处是辊筒冷却系统:冷却水流量不足、管路结垢或阀门损坏,都会导致辊面温度不均。辊面局部高温会使物料粘附在辊筒上,并且越积越厚,影响混炼剪切。可以观察回水管是否有气泡、触摸回水温度是否偏低,判断冷却效率是否下降。第二处是辊面本身:陶瓷粉体容易在辊面留下微小的划痕,划痕中的粉料在清洁时不易被清除,残留物在后续混炼中可能脱落成杂质。用手电斜照辊面,能发现光亮面上的毛糙区域,必要时测量辊面粗糙度变化,对比新机状态。第三处是挡板与刮刀:挡板磨损会造成粉料往两侧泄漏,甚至混入轴承润滑油;刮刀压力不均则会在辊面上留下局部未清除的物料薄膜,改变辊缝实际大小。这几个检查点并不需要高深的工具,但需要将设备维护的巡检表细化到项目,落实到每个班组。如果观察到黑点带有亮色金属光泽,大概率是辊面或挡板磨损产生的金属磨屑;如果颜色暗沉,则可能是有机物结块或清理不彻底,可以据此缩小排查范围。
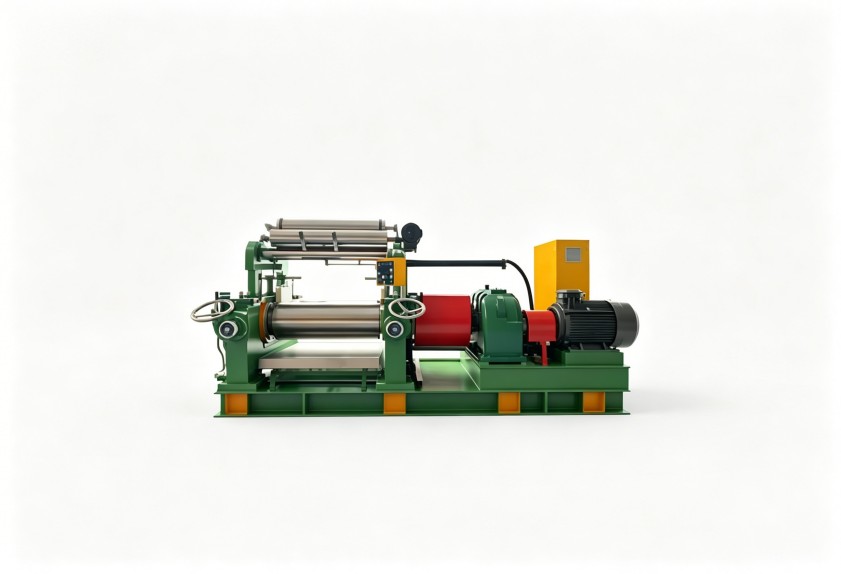
很多工厂把设备维护看作单纯的维修任务,觉得只要机器还能转,就不需要过多干预。实际上,生产管理方式会直接影响开炼机维护保养效果。不同班次的操作习惯如果差异过大,例如加料速度有快有慢、翻炼次数有多有少,辊筒负荷会频繁波动,轴承和辊面受到的冲击也不一样。建立设备能耗台账是一种比较实用的管理手段。每台开炼机独立记录单位产量电耗,如果连续几批产品耗电量攀升,而配方和开机时间没有明显变化,就要检查辊筒间隙是否变大、冷却不足导致混炼时间拉长,或者传动部件摩擦阻力增加。人员培训方面,不应只教操作工“按开关”,还要让他们理解粘辊、黑点与设备状态的关联。比如辊面出现局部亮斑、回水温度异常,这些信息如果能在当班就被发现并反馈,维护团队就能在产量损失扩大之前处理。交接班记录中专门设一栏设备状态,把当班出现的粘辊、异响、回水温度偏高都写清楚,能减少下一班重复摸索的时间。日常清理辊面和挡板,本身就是维护工作的一部分,不要把责任全部推给设备部门。
维护保养做得再好,也不如设备结构本身容易维护。对于陶瓷粉末混炼这类磨蚀性较强的工况,在选型阶段就可以把后期维护成本纳入考量。有几个结构细节值得关注:接触物料的辊面和挡板是否有耐磨处理;冷却通道是否方便除垢;刮刀能否在最短时间内更换;混炼室是否有避免粉料堆积的死角。这些设计决定了设备运转后的维护频率和高成本易损件的更换周期。有的工厂为了控制初期采购预算,忽略了这些细节,等到投产后再发现清洗一次辊面要花半天时间、更换一副挡板要拆很多零件,停产损失远超设备差价。在采购沟通时把陶瓷粉末的硬度、粒径、配方中的溶剂成分等工况告知设备厂商,请对方在结构上做出针对性调整,是更经济的选择。如果设备已经投入使用,也可以通过更换耐磨挡板、调整冷却水路等方式做局部改造,但改造费用和停机成本通常高于选型阶段一次性考虑。
设备维护的最终目的,不是增加工作量,而是让设备在每一次混炼中都保持稳定状态。如需结合陶瓷粉末混炼的具体物料特性和产能要求,评估更适合的设备结构与维护方案,利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
