

电缆料车间的开炼机,承担的任务比很多人想的更重:它不只是把粉料和增塑剂搅在一起,更要在规定时间内完成塑化、剪切分散和出片。辊温一旦不稳定,胶料各部分的塑化程度就会不一样,后续挤出绝缘层时容易出现表面粗糙、颗粒凸起,甚至影响电性能。不少车间把保养重点放在润滑油和急停开关上,却忽视了辊温控制相关的部件状态。本文从辊温这条线索出发,梳理开炼机保养手册中值得反复核对的技术细节,帮您把设备维护和胶料质量真正对应起来。
电缆料大多有较窄的加工温度窗口。以常见的PVC电缆料为例,温度偏低时树脂塑化不完全,增塑剂吸收不均,胶料里会残留半透明颗粒;温度偏高时,物料在辊隙间反复剪切生热,局部容易焦烧,形成带颜色的熟粒。这些瑕疵在捏合阶段不一定肉眼可见,但挤包绝缘层之后,会变成表面缺陷或电性能薄弱点。
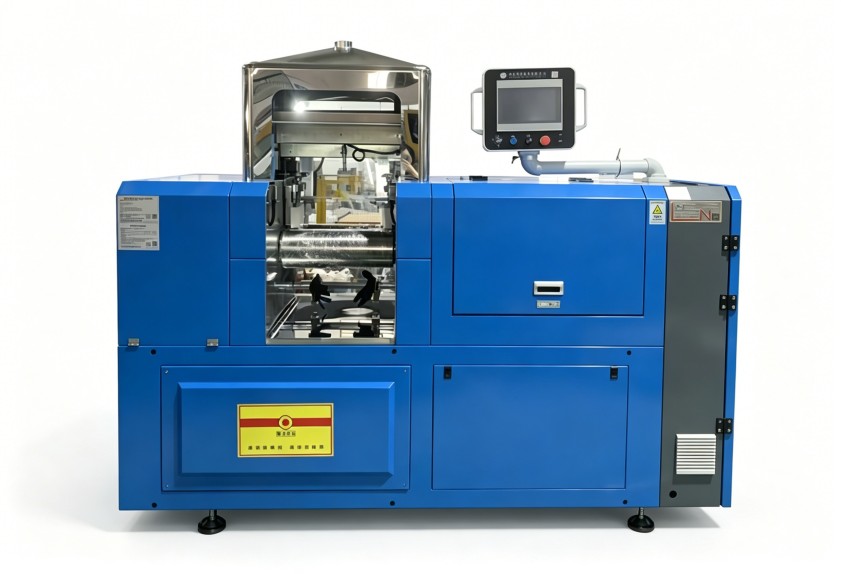
开炼机与密炼机不同,它是开放式的,胶料反复通过辊隙,散热条件受环境影响较大。操作人员可以调整辊温、辊距和翻胶节奏,但前提是设备本身的温控系统反应准确。假如升温慢、降温滞后,操作工只能凭经验提前加热或多翻几次,这批胶料的质量就已经跟着运气走了。
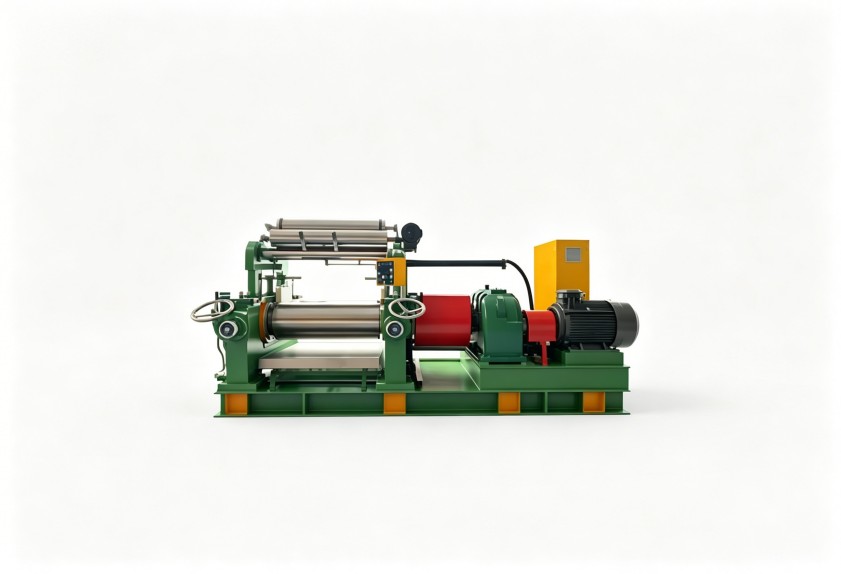
写开炼机保养手册时,很多人只写清理设备和加润滑油,却没有把温控链路拆开。其实辊温控制至少涉及三层:介质与管路、测量与反馈、机械执行状态。
开炼机通过导热油或冷却水把热量带进带出辊筒。管路内部长时间运行后,容易形成结垢或油泥,导致换热效率下降。最直接的表现是设备升温时间变长、降温反应变慢,而操作界面上的设定值并没有变。保养手册里定期记录介质进出口压力、温差,比单纯看温度表更早发现问题。
辊面温度靠传感器测得。传感器探头若被胶料残渣包裹,或者安装位置松动,测出的温度与实际辊面温度会出现偏差。设备管理者可以做一个简单验证:开机预热到稳定状态后,用便携式测温仪对比辊面几个点与控制面板读数,偏差过大的时候就要拆检传感器。这个动作不需要停机太久,但在许多车间的保养清单上并不存在。
轴承间隙增大后,辊筒在受力时会发生轻微窜动,辊距随之波动。辊距一旦不稳,胶料受到的剪切力就时大时小,局部过塑化的风险上升。保养手册中的轴向间隙检查、紧固件扭矩复查,看起来与温度无关,实际上对温升均匀性影响很大。
设备保养到不到位,操作人员每天第一锅料就能感受到。出片是否光滑、有无色斑、折叠拉伸时有没有裂纹,这些都不需要精密仪器就能判断。关键在于,这些线索有没有被记下来。
建议在开炼机保养手册中增加一栏“胶料状态记录”,把每班第一锅料的外观、手感、出片温度写清楚。当后续质量波动出现时,先对照设备保养记录和这一栏的胶料状态变化,往往比直接调配方更容易定位原因。很多车间的问题并不是配方变了,而是设备状态在悄悄劣化。
电缆料种类很多,配方差异大,对开炼机保养侧重点也不一样。
PVC电缆料含大量增塑剂,长时间生产后辊面上容易析出黏性物质,影响传热和翻胶,保养重点应放在辊面清理和介质管路清洗上;交联聚乙烯类电缆料的温度窗口更窄,稍有过热就有提前交联的风险,测温元件和温控阀门的校准频率需要提高;阻燃电缆料填料比例高,对辊筒磨损更明显,要留意辊筒表面粗糙度和轴承间隙变化。
如果一套保养手册对所有胶料用同一个标准,那对某些品种来说,要么保养过度,要么隐患没有及时被发现。设备管理者按实际生产的主要胶种去调整检查频率和重点项目,会比机械执行厂家的基础保养表更符合现场需求。
开炼机保养手册要真正发挥作用,最好别停留在“点检表”层面。建议把每一项保养动作的时间和对应的工艺批次关联起来,例如某次轴承调整之后,同一配方的胶料塑化时间是否有变化。当一段时间内胶料质量波动频繁时,回看保养记录和温控曲线,能快速圈定问题范围。
以某一批电缆料出现表面颗粒为例,如果当天保养记录显示辊筒轴承刚做过间隙调整,而胶料状态记录里的出片温度也出现了变化,问题就可能在机械状态对辊距的影响上。反过来,如果保养记录一切正常,胶料状态却连续几天在下降,那就要从配方批次或原材料水分去找原因。
开炼机的保养不是孤立地换油、擦车,而是要把设备状态和每一锅胶料的工艺表现放在同一个时间轴上看。哪边先变化,哪边就是排查的方向。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
