

轮胎制造企业的混炼段一旦投入运行,后期再去调整设备配置,代价远高于前期多花的时间。很多采购决策者把注意力放在设备品牌和台数清单上,却忽略了整条炼胶线的配置逻辑是否匹配自身胶料体系。照搬同行方案、按单机参数拼凑整线,往往是投产后批次稳定性波动、能耗居高不下的直接原因。
本文不提供标准化答案,而是从产能与容积匹配、转子与温控选型、非标定制边界三个维度,为轮胎厂梳理一套橡胶炼胶机整厂采购的配置思考框架,帮助您在询价阶段就能提出更准确的技术要求。
轮胎胶料种类多、配方切换频繁,母炼和终炼对设备的要求差异明显。配置方案首先要回答的是:需要满足多少种胶料的并行生产?峰值产能出现在哪个时点?如果只按年均产量推算设备台数,遇到配方集中切换或胶料集中供应的时段,混炼段就会成为瓶颈。
合理的做法是把峰值需求作为容积计算基准,再结合胶料在密炼机内的填充系数、每车混炼周期时间,反推出需要的密炼机工作容积。这一步确定后,开炼机、挤出机、提升与输送系统的衔接才有依据。
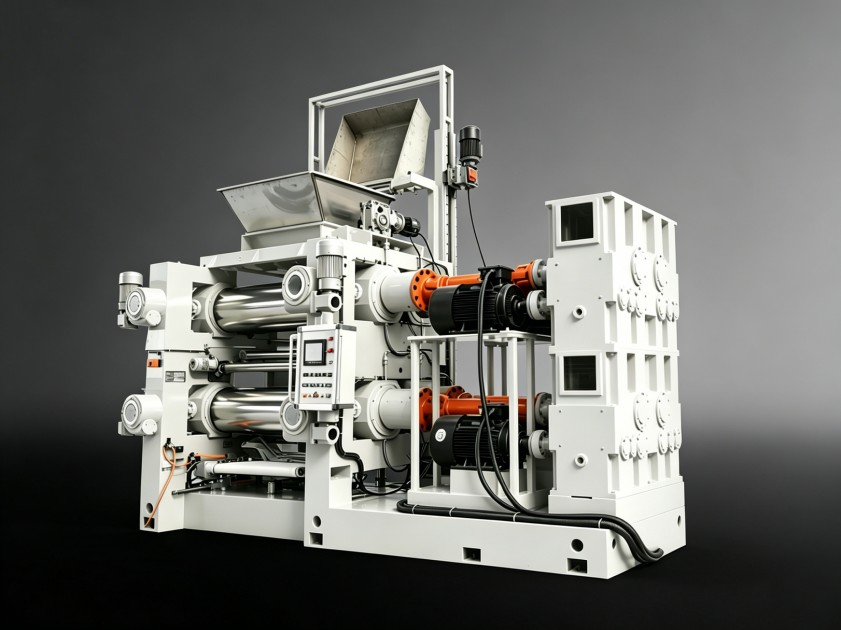
轮胎胶料中天然胶、合成胶并用比例不同,对剪切热和温度敏感度差异很大。全钢胎胎面胶与半钢胎胎侧胶的混炼特性就不一样。转子型式的选择,本质是对剪切力、混合效果和温升速率之间平衡的取舍。啮合型转子擅长低温混炼、分散要求高的胶料,剪切型转子则在大容量快速混炼方面更有优势。
温控系统也不能简单看“有没有”。冷却水温、流量、循环路径以及各部位的温度控制精度,直接影响排胶温度的稳定性。排胶温度一旦波动,硫化前的门尼黏度一致性就难以保证。
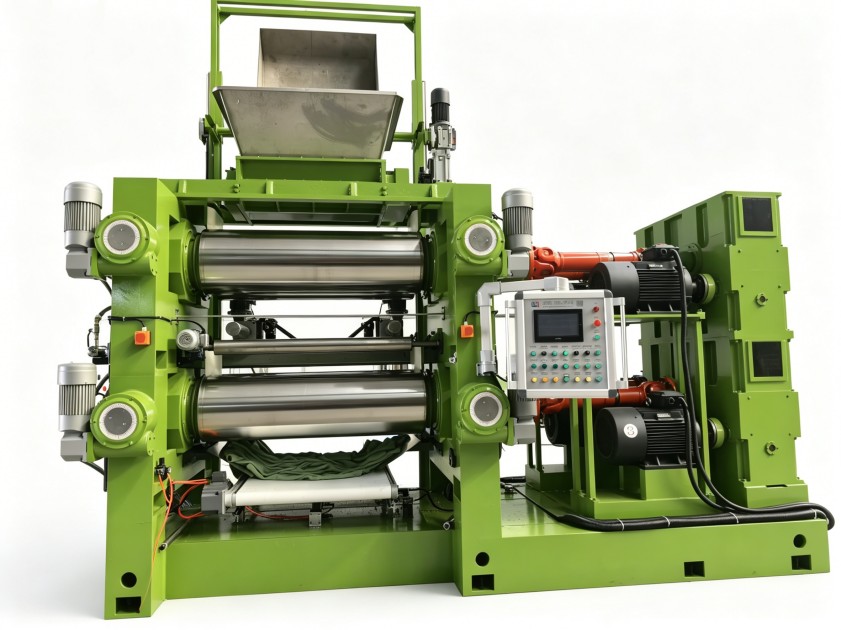
橡胶炼胶机整厂采购中普遍存在的一个误区,是只盯着密炼机的容积和功率,忽视上下游设备的能力匹配。密炼机单位时间排胶量确定后,下游的开炼机或挤出机必须在规定时间内完成压片、冷却或造粒,否则整条线只能降速运行。比如一台大容积密炼机匹配偏小的开炼机,胶坨冷却不充分,叠放时容易粘连,只能靠人工干预,批次间的混炼状态就会出现偏差。
轮胎工厂炼胶段是耗电大户,设备配置对吨胶电耗的影响不是小数目。传动系统的效率、转子的填充系数设计、温控系统的换热效率,都直接影响单位产量的电能消耗。采购评估时,不妨让供应商提供不同容积方案下的装机功率和预期产能区间,算一笔单位产量的能耗账,比单看设备采购价格更接近真实成本。
维护方面,密炼机转子密封结构、混炼室耐磨衬板材质、卸料门密封形式,属于日常维护频次最高的部位。配置方案中应当明确这些易损部件的更换周期预期和维修空间设计,避免后期维护时才发现拆卸困难、备件通用性差。
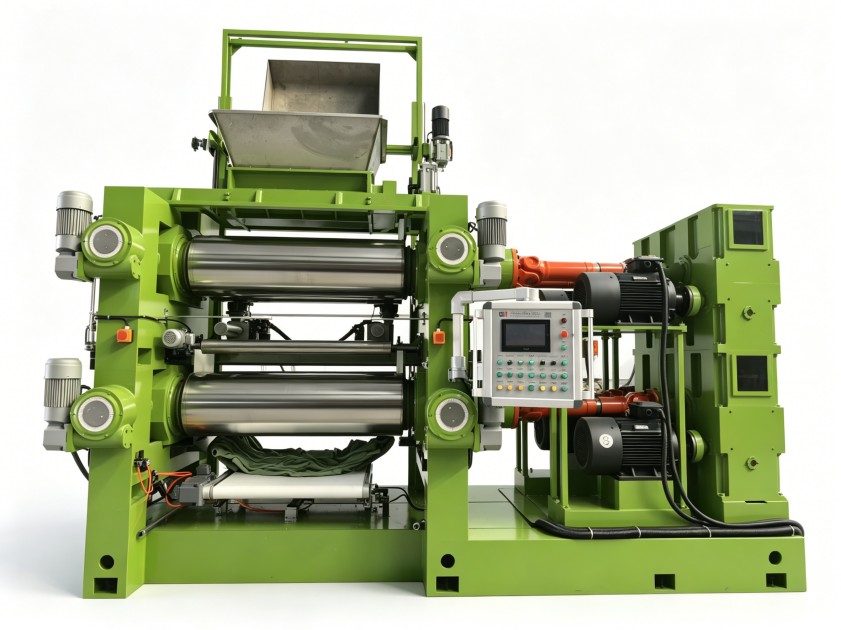
轮胎胶料混炼的一个突出特点是炭黑用量大、胶料门尼黏度偏高。这对密炼机的吃料能力、转子强度以及耐磨性能都有更高要求。标准配置未必能直接适应轮胎胶料的高填充工况,配置方案需要针对性调整:
此外,轮胎厂往往还有母炼胶冷却存放、炭黑称量输送、油料自动称量等配套系统。整厂采购的边界要提前界定清楚:哪些由炼胶机供应商集成,哪些由工厂自配或第三方提供。接口条件、控制联锁逻辑是否匹配,也是配置审查的重点内容。
第一,把胶料配方体系和工艺参数表作为设备询价的基础资料,要求供应商据此提供配置说明和产能测算,而不是简单报价。第二,对比方案时重点关注转子型式、温控精度、密封结构、耐磨设计这几个关键配置点,这些直接决定混炼质量和长期运行稳定性。第三,预留非标调整的空间,轮胎胶料体系随着轮胎性能要求升级会不断调整,设备配置需要具备一定的适应性。
利拿实业在橡塑混炼成型设备领域积累了多年的研发与制造经验,70多项自主专利技术覆盖密炼机、开炼机、造粒机、挤出机等核心装备,可针对轮胎制造的实际工况提供全流程非标定制化的橡塑混炼成型解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
