
在电线电缆护套料的生产线上,开炼机混炼出的胶料出现色差、颗粒或分散不均,是不少工厂负责人和技术员头疼的问题。这不仅导致护套表面出现“云纹”或麻点,影响产品外观,更关键的是,填料(如炭黑、阻燃剂)或助剂的分散不良,会直接影响到护套材料的绝缘性能、机械强度和耐老化性,为电缆的长期安全运行埋下隐患。许多操作者遇到此类问题时,往往倾向于反复调整配方或单纯延长混炼时间,却忽略了开炼机本身的设备配置与设定的工艺参数是否协同。本文将围绕设备容积与转子选型、辊筒温控精度、以及物料填充系数这三个常被割裂看待的维度,为你拆解它们如何共同作用于混炼均匀度,并提供明确的排查与优化思路。
选择一台开炼机,首要确定的参数是其工作容积。对于电线电缆护套料这类通常以氯丁橡胶(CR)、氯磺化聚乙烯(CSM)或乙丙橡胶(EPDM)为基础的胶料,其混炼特性与通用橡胶有所不同。容积过小,会导致批次不稳定,各批次间工艺条件细微差异被放大;容积过大,则可能因剪切热积累过快,导致胶料局部焦烧或助剂分解。更关键的是,容积需与转子(辊筒)的尺寸和长径比相匹配。
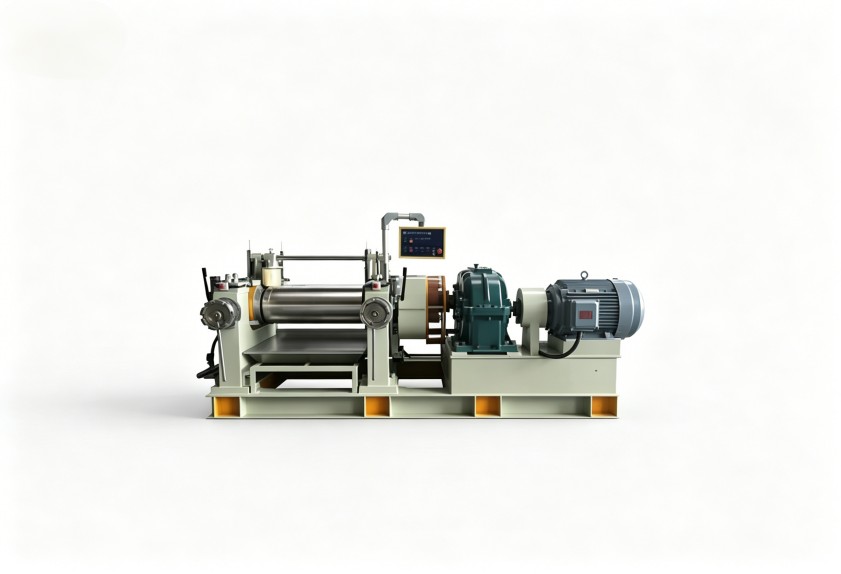
转子的表面线速度和速比,决定了施加于胶料上的剪切力大小。对于需要高分散性的护套料(如含有大量无机阻燃填料),通常需要较高的剪切力来打破团聚。但这并不意味着速比越大越好。过高的速比会产生过多的摩擦热,对于热敏感性胶料(如某些低烟无卤配方)不利,可能导致粘度下降过快,反而影响分散和包辊性。因此,一个常见的误区是仅根据“标准”速比选型,而未考虑自身胶料的剪切生热特性。理想的设备配置,应能提供在一定范围内可调的速比,以适应不同配方阶段的工艺要求——例如,生胶塑炼阶段与加入填料后的分散阶段,对剪切力的需求是不同的。
辊温是开炼工艺中最为活跃且敏感的参数之一。电线电缆护套料的混炼,对辊温控制的要求尤为严格。辊温过高,胶料太软,剪切效果减弱,填料不易分散,且可能引起部分低熔点助剂迁移或挥发;辊温过低,胶料硬,生热大,能耗高,且可能导致包辊困难,产生脱辊现象,同样影响均匀性。
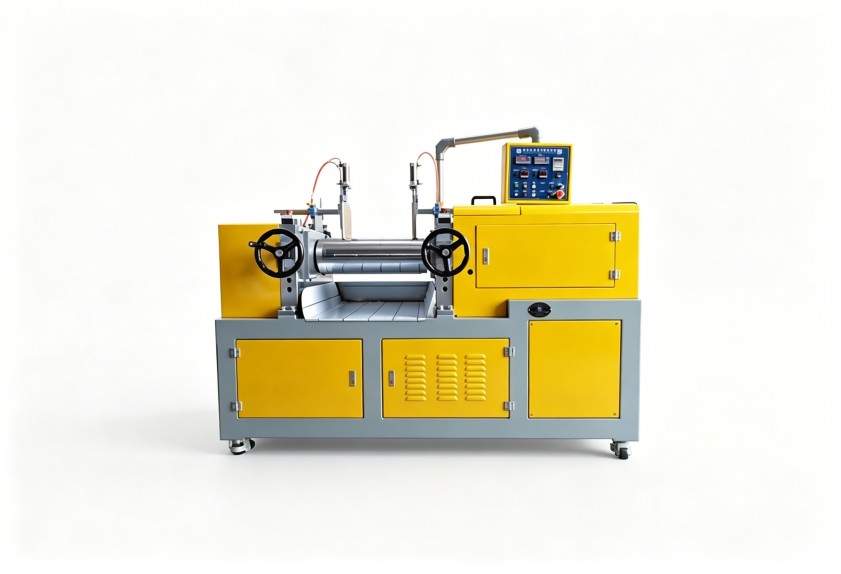
问题的核心往往不在于设定温度值,而在于温控系统的精度和响应速度。许多老式开炼机采用简单的通断式控温或比例控温,辊筒表面实际温度波动可能高达±10°C甚至更多。这种波动在混炼过程中是持续的、随机的,直接导致胶料在不同时间点经历的剪切粘度不同,最终体现为批次内和批次间的质量差异。对于颜色要求严格的彩色护套料,微小的温度波动就足以引起色差。因此,在评估开炼机时,需要关注其加热/冷却介质回路的设计、测温传感器的位置与精度,以及温控算法的先进性。稳定的辊温是工艺可重复性的基石,它确保每一次混炼都处在相同的物理条件下,这是实现高质量分散的前提。
为了追求单班产量,很多操作者习惯性地将开炼机的装胶量加到最大,即采用很高的填充系数。这看似提升了效率,实则可能严重牺牲混炼质量。填充系数过高,胶料在辊缝上方的堆积胶过多,会导致物料循环不畅,部分胶料长时间停留在堆积区,受剪切作用少,形成“死区”;而另一部分胶料则反复通过辊缝,过度剪切生热。这种受热和剪切的不均,是导致分散不均和局部焦烧的主要原因。
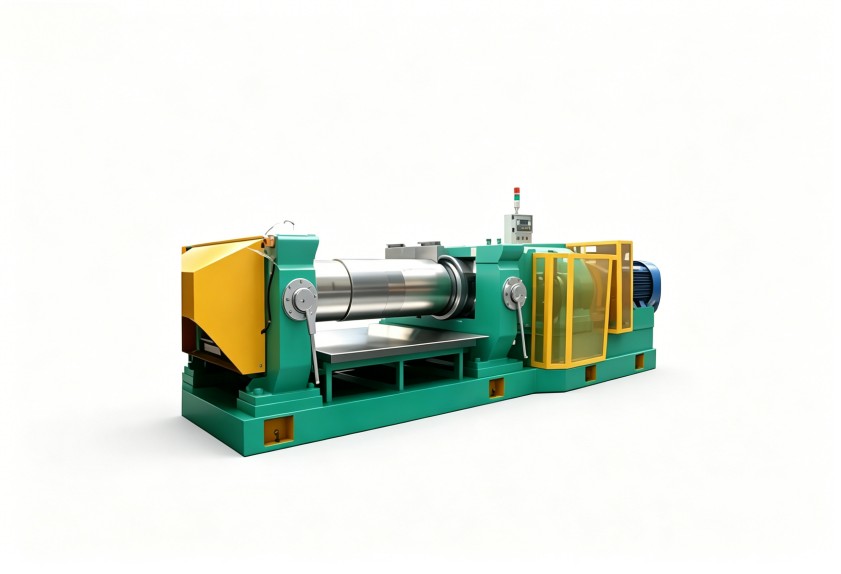
对于电线电缆护套料,特别是含有多种固体填料的配方,存在一个最佳填充系数范围。这个范围需要通过试验确定,它确保胶料在辊缝上有适当的堆积胶,既能形成足够的压力促进分散,又能保证所有物料都能被有效地带入剪切区并循环更新。通常,这个值会低于设备标称的最大容量。设定科学的填充系数,实质上是要求生产管理在“单批产能”与“单批质量及总合格率”之间做出理性权衡。牺牲少量单批时间,换取更高的合格率和更稳定的性能,从整体生产效率和成本来看,往往是更优的选择。
当混炼不均的问题反复出现时,系统地审视设备配置与工艺参数的匹配度是第一步。你需要问自己几个问题:当前设备的温控精度是否能满足配方要求?现有的转子速比和容积,是针对通用胶料设计的,还是考虑了特定护套料高填充体系的分散需求?日常生产的填充系数设定,是基于经验还是经过验证的最佳值?
解决这些问题,通常需要设备供应商具备深厚的工艺理解能力,而不仅仅是提供标准机型。一台能够良好适配电线电缆护套料生产的开炼机,其配置细节——从辊筒的材质与硬度、加热冷却系统的响应效率,到传动系统的稳定性——都应与该行业的工艺特点深度耦合。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
 18046916153