
在电线电缆料的生产流程中,开炼机承担着混炼、塑化与出片的关键任务。PVC、交联聚乙烯等电缆料对温度变化十分敏感,开炼机辊温一旦出现波动,绝缘性能与外观质量都会直接受到影响;频繁停机则让批次稳定性难以保证,能耗成本也随之攀升。遇到这类情况,不少企业的第一反应是更新设备,但换新机未必能解决根本问题。能耗高、停机频的背后,往往藏着整厂生产管理上的盲区。要解决这些问题,需要从开炼机设备整厂解决方案的视角,重新审视设备与生产流程之间的匹配关系。下面从能耗管理、维护体系、人员操作三个角度展开,供生产与技术负责人参考。
电缆料订单的特征是品种多、批次切换频繁。同一台开炼机,上午可能处理硬质PVC,下午就要切换到交联聚乙烯配方,每切换一次,辊温、辊距、翻炼手法都要重新调整。以PVC电缆料为例,辊温偏高易引起材料分解变色,辊温偏低则塑化不均,这对开炼机的温控响应速度和稳定性提出了更高要求。切换过程中,设备空转等待、反复升温降温,都是能耗流失的主要窗口。
停机问题也常见于维护节奏与生产安排之间的矛盾。开炼机的辊筒轴承、润滑系统需要按周期检查,但连续排产时常挤压维护时间,小问题拖成大故障。另外,辊距调整如果长期依靠操作人员经验判断,过炼或欠炼都会让电流异常升高,既影响胶料质量,也加重设备负担。
这些现象表面上是设备问题,根源更多在整厂管理逻辑。只看单机参数,很难看清能耗和停机是从哪里漏掉的。在电缆料这类多配方、多批次的车间里,系统性的管理方式往往比更换单个部件更有效。
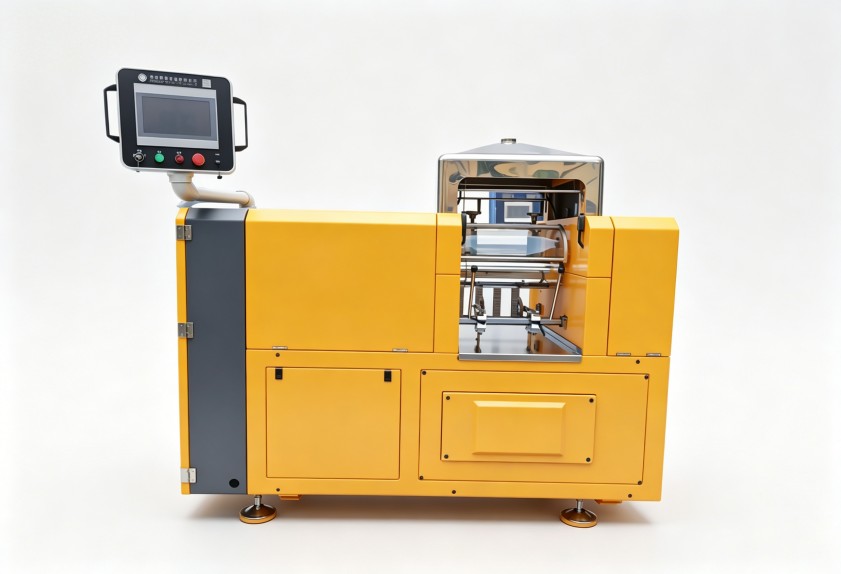
要控制开炼机的能耗与停机,可以从以下三个环节入手。
电缆料配方切换频繁,冷热交替是能耗的隐形缺口。开炼机升温到工艺温度需要较长时间,保温阶段耗电反而稳定。管理上可以做两件事:一是合理编排生产计划,把相同料温区间、相近配方的任务集中排产,减少冷热交替的次数;二是明确空转管理规则,停机超过一定时间就及时降频或停机,避免设备空转耗电。若多台开炼机共用一套冷却系统,还要留意水温波动对不同机台的影响,供水温度不稳定,会直接拉长升温时间,间接推高单位能耗。
开炼机的维护重点集中在辊筒轴承、润滑系统和紧急制动装置。与其等异响出现再停机检修,不如建立固定周期的检查记录表,每次保养后登记辊距、电流、异响情况,方便对比变化趋势。对连续生产压力大的车间,可以把保养安排在配方切换的间隙进行,既不影响主要排产计划,也能减少突发故障带来的非计划停机。
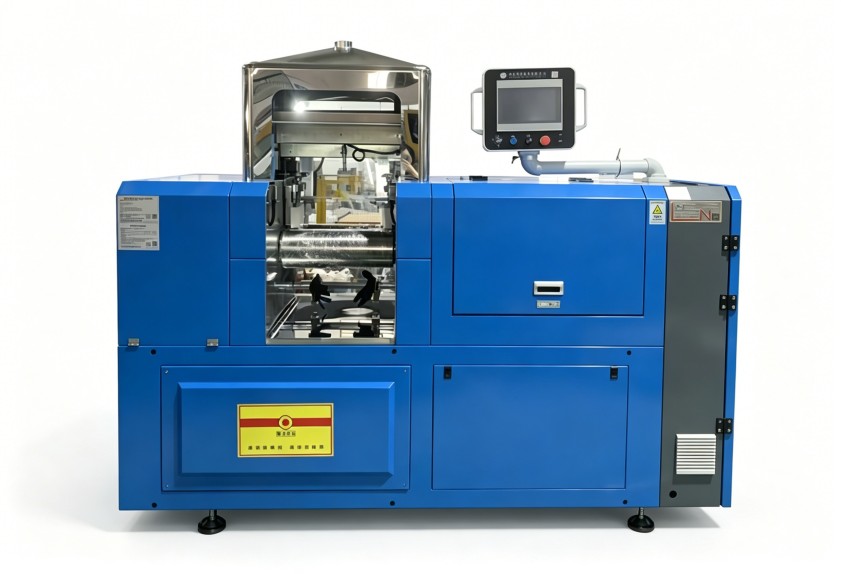
同一台开炼机,不同操作人员做出来的胶料质量可能有明显差别。把加料顺序、翻炼次数、出片厚度这些关键动作固化成标准作业流程,能减少因人而异带来的批次波动。新员工上岗前,也应该经过系统性的设备操作培训,而不是只跟着老员工看几天就独立操作。操作记录填写规范同样重要,有了完整的操作日志,出现质量异常时才能快速回溯原因。
单机优化解决的是某一个部件或参数的问题,而开炼机设备整厂解决方案,关注的是开炼机与前后工序的匹配关系。
电缆料车间里,开炼机不是孤立运行的。上游的密炼机、下游的挤出机、冷却水系统、场地布局,都会影响开炼机的实际表现。比如,密炼机出料温度不稳定,开炼机就要花更多时间调整辊温;冷却塔位置离设备过远,管道压降会让供水流量波动,进而影响辊温控制。整厂解决方案要做的,就是把这些环节放在一起统筹考虑。
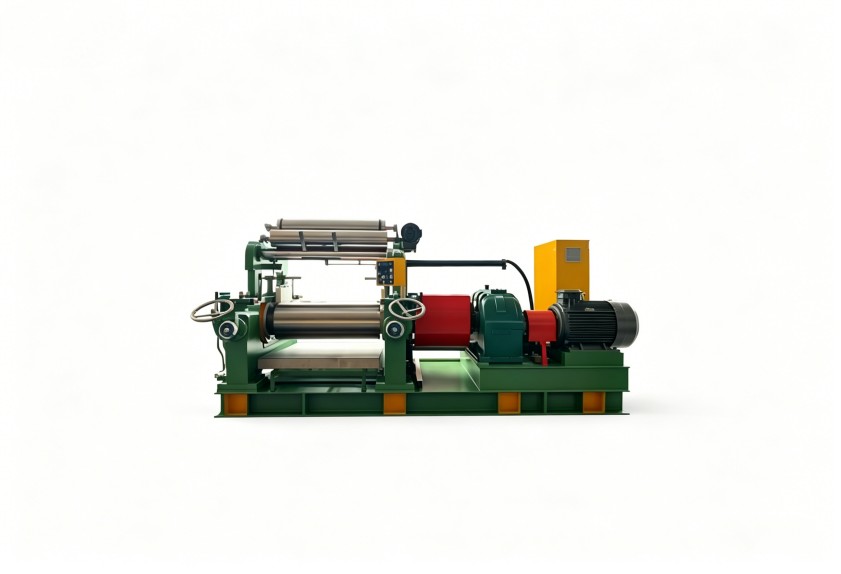
规划时可以先梳理物料流向和设备衔接,再看哪些环节存在等待浪费或能力不匹配。设备配置方面,要确认开炼机的辊筒尺寸、速比与常用胶料匹配;工艺参数方面,要验证温控系统的实际输出稳定性;人员与制度方面,则要保证操作和维护标准能落地执行。利拿实业在橡塑设备领域有15年以上经验,支持全流程非标定制化方案,可结合车间现有条件提供从设备选型到布局优化的建议。
面对能耗高、停机多的问题,可以先观察几个关键信号,再决定是否需要整厂层面的系统诊断。
第一个信号:单吨电耗连续走高,且与产量、配方变化对不上。这说明设备的运行状态或操作方式存在需要调整的地方。第二个信号:非计划停机次数增加,维修记录集中在一两台开炼机上,说明设备维护节奏可能没跟上实际使用强度。第三个信号:同一配方的工艺参数被频繁修改,或者操作人员流动后质量波动明显加大,说明标准化落实不到位。
如果这三个信号已经出现,建议先做一段周期的数据记录,再判断是局部调整还是按整厂思路重新规划。这也是开炼机设备整厂解决方案与单纯设备采购之间的重要区别——前者先诊断问题边界,再决定投入方向。对电缆料车间而言,一套与自身生产特点匹配的方案,比追求设备数量或型号本身更有实际意义。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153