

两台同一年采购的开炼机,五年后一台运转平稳,另一台却频繁出现辊筒抖动、轴承异响和温控失灵。这种分化在橡胶密封件车间尤其常见。不少管理者把原因归结于“设备本身质量”,但真正拉开差距的,往往是投用之后每一天的辊筒管理、润滑习惯和操作规范。密封件生产对胶片厚度、温度均匀性要求苛刻,当开炼机因疏于管理而状态下滑,最直接的表现就是混炼胶可塑度波动、气泡难排除,最终反映为密封件飞边超差或表面缺陷。本文从生产管理视角,拆解影响开炼机使用寿命的关键动作,并给出可落地的维护方向。
开炼机使用三到五年后出现的质量问题,很少是单一零件突然损坏,更多是多个核心指标的渐进衰退:
这三项退化相互叠加,会让开炼机进入“越修越难用”的循环。管理者需要认识到,设备寿命不是出厂时固定的参数,而是与日常管理强相关的动态结果。
密封件混炼对辊温敏感度极高,尤其是EPDM、NBR等胶种,温度偏高容易焦烧,偏低则导致填充剂分散不均。每班开机前确认辊面温度均匀性,比单纯设定温度值更有意义。一个值得养成的习惯是:用便携式测温仪抽查辊面左中右三点温差,温差超过工艺允许范围时,先排查温控阀和疏水阀状态,再调整设定值。这样能避免长期在异常热负荷下运行,延缓辊筒热疲劳。
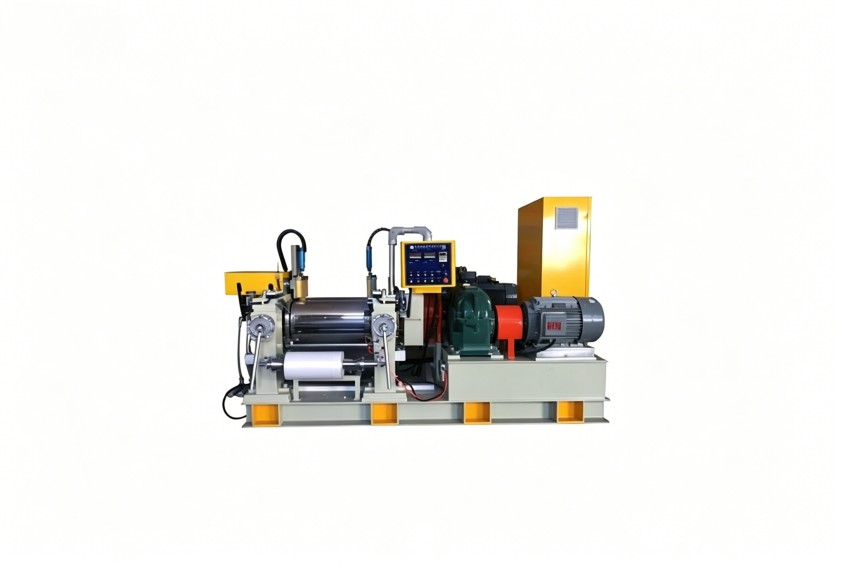
轴瓦和轴承的润滑状态直接决定开炼机使用寿命。油脂加注过量或不足都会造成温升异常,润滑间隔应根据实际班次强度动态调整,而不是机械地按日历执行。同时,地脚螺栓和机架连接件的紧固检查常被忽略,设备振动因此通过地基传导放大,加速机架疲劳。每次点检时用手触摸机架振动幅度,是成本最低的预警手段。
密封件生产中经常需要多次薄通和打包翻胶,操作人员在辊距较小时强行推入大块胶料,会对辊筒和轴承产生瞬时冲击。通过细化操作规范,明确不同硬度胶料的投料厚度上限,能显著降低意外过载频次。对于硬度较高的胶料,可以先在小辊距下预热软化,再逐步调整到位——这个习惯对保护开炼机核心部件非常有效。
一台开炼机的劣化往往始于“偶尔一声异响”或“温度稍微偏高”这类微小异常。建立每班设备运行记录表,对辊温、电流、异响、润滑油位进行简单登记,交接班时同步确认,就能在问题扩大前捕捉信号。很多密封件厂做到这一条之后,维修费用明显下降,因为多数故障在早期处理时只需更换密封件或轴承,拖延到后期则要涉及辊面修磨甚至轴瓦重新刮研。
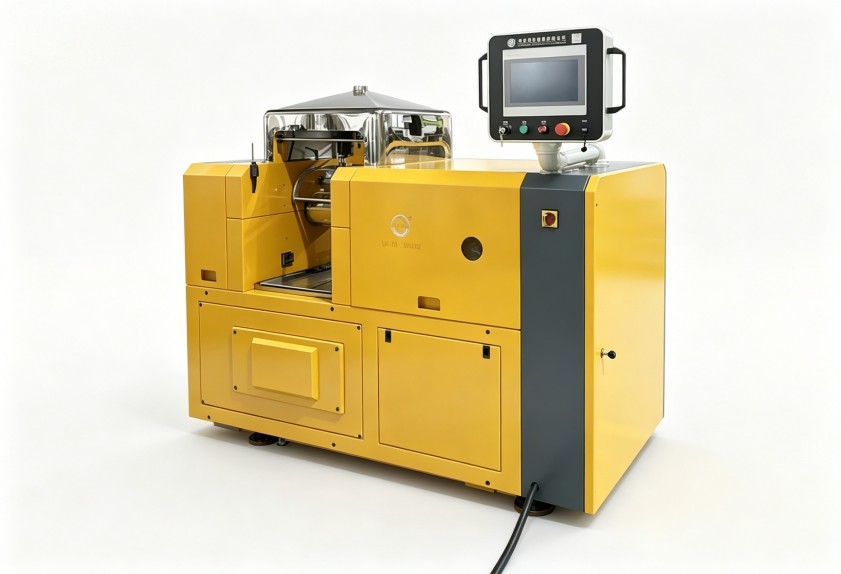
同样是开炼机,在轮胎厂和密封件厂的磨损轨迹差异很大。轮胎厂混炼胶量大、连续作业,设备运行状态相对稳定;密封件厂则呈现“多品种、小批量、频繁切换”的特点。频繁更换胶种意味着辊温反复升降、清洗辊面次数增加、不同配方对辊筒的化学腐蚀交替作用,这些都会加速辊面状态劣化。
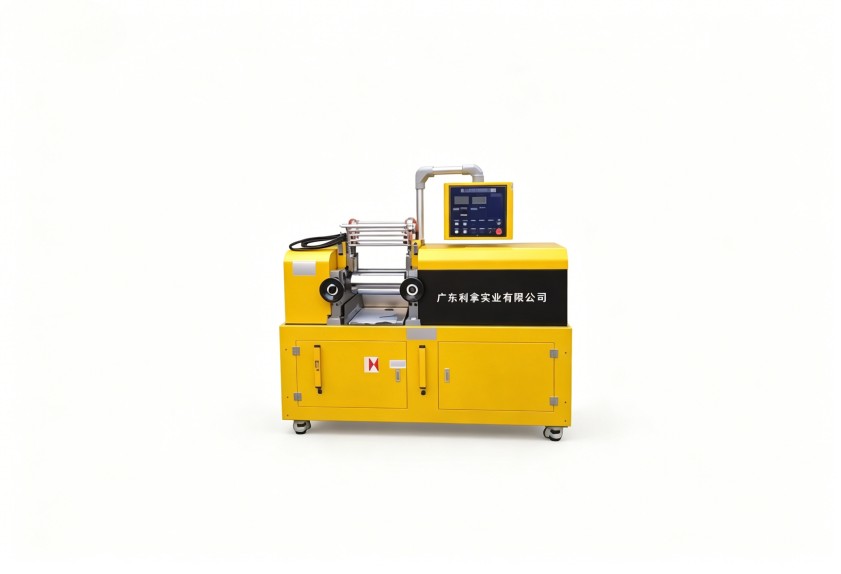
密封件配方中的硫化剂、促进剂在高温下可能析出腐蚀性物质,如果停机后不及时清理辊面残留,会形成局部锈蚀点。因此,密封件车间的开炼机更需要建立“停机即清洁”的制度,减少化学物质在辊面上的停留时间。单纯比较设备本身的强度参数,意义有限,更关键的是让日常管理匹配实际工况的严苛程度。
当现有开炼机进入寿命中后期,维护成本逐年走高时,管理者自然要考虑更新设备。此时容易踩的坑是只比容积、比功率、比价格,忽视了与现场维护能力的匹配性。设备使用达到一定年限后,维护便利性往往决定了实际使用寿命。
在选型阶段可以关注以下细节:
这些要素直接影响设备在整个生命周期内的总维护成本,而不是只看采购瞬间的价格。对于密封件企业来说,与其在故障频发后抢修,不如在选型阶段就为未来的维护打好基础。利拿实业在开炼机设计中对润滑点布置、辊筒密封结构、温控系统检修空间均有针对性优化,方便设备管理人员进行日常点检和维护作业。
开炼机使用寿命的管理,本质上是对细节的持续关注。辊温测一测、螺栓紧一紧、记录填一填,这些动作单看都很小,累积起来却能避免一次大修。设备不会突然变差,它只会通过异响、温升、振动这些信号提醒你——而捕捉这些信号的能力,恰恰是车间管理水平的分水岭。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
