

橡胶密封件的尺寸公差和胶料均匀性,很大程度上取决于开炼机辊筒调距与压砣动作的稳定性,这两项都受液压系统控制。液压系统一旦出现压力波动、动作爬行或内泄,混炼温度曲线随即偏移,密封件容易出现局部欠硫或硬度波动,整批产品面临报废风险。设备维护人员常把问题归结为某个元件老化,但开炼机液压系统维修往往是整体问题——泵、阀、密封件彼此牵连,不先理清故障类型就拆机换件,问题短期内大概率复发。下面的内容按故障类型、配置排查、维护策略三个层面展开,帮您建立一套更有针对性的检修思路。
橡胶密封件生产配方切换频繁,同一天可能要换好几轮胶料,开炼机的辊温、辊距也随之反复调整。液压系统在这种工况下,承受的是高频次换向、变负载和温度交替。系统内泄是缓慢发展的,初期只表现为压砣下降速度略慢,生产还能勉强维持;等到调距动作明显爬行时,胶料温度已经控制不住,这时故障往往涉及多个部件。
维修时的“单点思维”也容易被放大:换了溢流阀,没解决泵源磨损;换了油缸密封,没留意油路进气。表面看是维修不到位,根源是缺少从系统层面判断故障类型的习惯。
液压系统故障还会影响操作员的工艺判断。压砣动作慢了,现场可能下意识延长混炼时间,结果胶料温度偏高,硫化性能波动。这类“人为补偿”掩盖了设备问题,让故障更难定位。
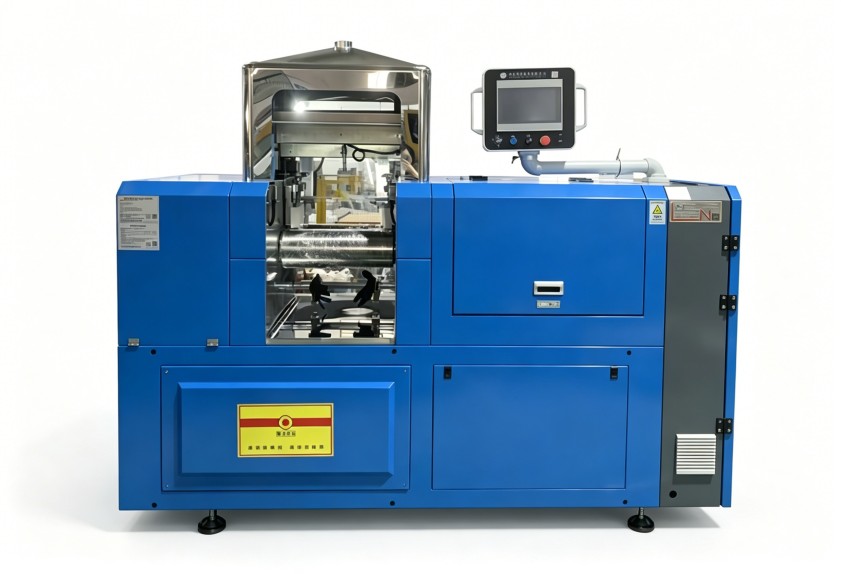
开炼机液压系统维修可以先从故障表现入手,把问题归成三类:
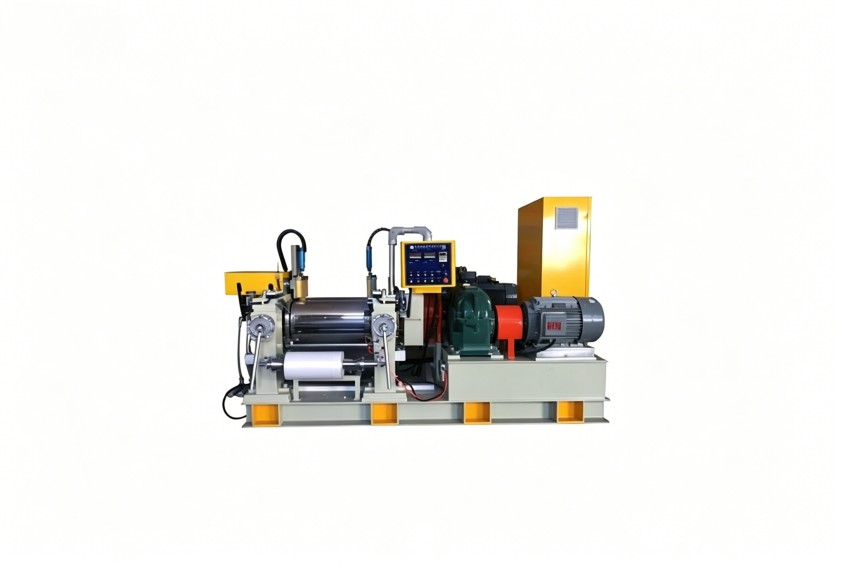
三类故障经常叠加。比如密封件磨损先引起内泄,内泄导致油温升高,油温升高又加速密封老化,最后表现为压力不稳。如果只盯着单一部件拆换,维修费用和时间都会成倍增加。先分类,再动手,是压缩停机时间的起点。
密封件车间的开炼机连续运行时间长,液压系统的三个核心环节最容易出现匹配问题。
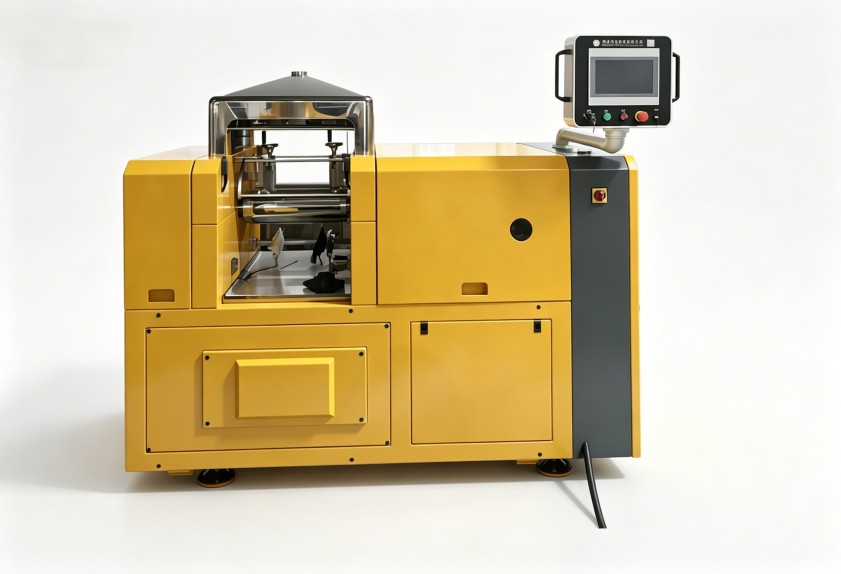
泵源的输出流量如果满足不了油缸快速动作需求,压砣补压时压力波动就会偏大,直接影响混炼周期稳定性。蓄能器的充氮压力也需要与系统工作压力匹配,否则保压效果会打折扣。这类问题隐蔽,常被误判为阀组故障。
换向阀的内泄量决定压砣能在多大程度上保持位置。溢流阀设定值会随油温变化缓慢漂移,长期未校验就会让系统压力偏离工艺要求,并非阀本身坏了。把阀组当成需要定期校准的部件,比坏了再换更贴合实际。
油缸密封材质必须和液压油类型、工作温度相适应。橡胶密封件车间环境温度偏高,密封件选型若没有留出耐温余量,更换周期会明显缩短。维修不一定要更换整个油缸,有时换合适的密封套件并清理油路,就能恢复性能。
开炼机液压系统维修最常见的问题,不是单一零件损坏,而是零件之间的匹配关系被忽略。合理方案应基于实际工况,重新校核泵源、阀组、密封件三者的状态与匹配关系。
在密封件车间,开炼机液压系统维修不只是技术活,也是成本活。方案可以分为三步:
第一步,能通过调整解决的,不急着换件。溢流阀设定漂移,重新标定就能恢复;蓄能器亏气,按工况补充压力即可。直接换新阀、新泵,反而可能因为安装参数不对引入新问题。
第二步,必须换件时,优先考虑系统匹配。更换泵源后,同步检查阀组流量和油缸动作速度是否匹配;更换密封件时,确认材质与当前液压油相容。
第三步,旧设备优先考虑局部改造,而不是整机更换。重新匹配蓄能器、加装油路过滤、调整油路走向,都能让液压系统恢复稳定,投入比换整机低。利拿实业在设备配置与混炼工艺匹配方面积累多年经验,可以针对这类需求提供整体优化思路。
开炼机液压系统维修如果要有长期效果,还需要把经验转成维护计划。每次维修都记录故障表现、更换配件、复发间隔,积累起来的设备档案比个人记忆可靠。液压油清洁度和油温是阀组卡滞、密封老化的先行指标,按时检查油品状况,在问题发生前处理,维修成本和停机时间都会明显下降。
开炼机液压系统维修的终点不是“设备能转了”,而是“工艺窗口内稳定运行”。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
