

在橡胶密封件的批量化生产中,遇到硫化后的产品硬度、尺寸或物理性能在模具内不同位置呈现差异,是不少管理者与技术人员的难题。这种压合不均不仅直接导致废品率攀升、原料浪费,更会让批次间的质量稳定性难以把控。许多现场操作人员的第一反应是调整硫化时间或温度,却往往收效甚微,因为问题的根源可能更深层地隐藏在硫化机自身的压力调节系统与控制精度之中。本文将深入分析大型工业硫化机压力调节的机械与液压原理,探讨常见的错误操作点,并提供改善设备运行稳定性的具体思路。
很多人评估硫化机性能时,会重点关注其标称的最大锁模力或系统压力。然而,对于确保橡胶件,特别是结构复杂、截面积变化大的密封件(如O型圈、油封)的均匀硫化,“压力如何在模具型腔内分布与保持”远比“总压力有多大”更为关键。这涉及到两个层面的相互作用:一是压力产生与传递的机械结构刚性,二是实时调节该压力的液压控制系统响应能力。
机械结构的刚性,主要指合模机构的受力变形均匀性以及热板(或称加热板)的平面度与热变形一致性。一台设计或制造精度不足的大型工业硫化机,在承受数百甚至上千吨锁模力时,机架、横梁可能发生微量的弹性变形,这种变形若不对称,就会直接导致模具两端或四角受到的实际压力不同。同样,加热板如果自身平面度差,或在长期高温工况下产生不均匀的热膨胀,也会成为压力传递的“干扰项”,使得模具型腔各点无法获得均等的压实效果。
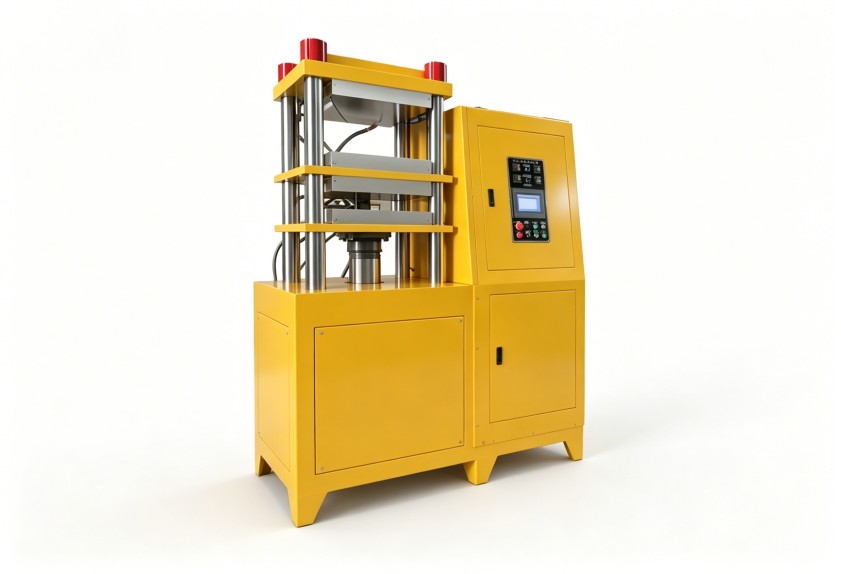
如果说机械刚性决定了压力的“静态分布”基础,那么液压控制系统则主导了压力的“动态建立与保持”过程。这个过程对于硫化质量至关重要。
首先是压力建立阶段。当模具闭合后,液压系统需要迅速、平稳地将压力提升至预设的硫化压力。如果系统响应迟钝,或者存在压力冲击(水锤效应),会导致胶料在初始流动填充阶段就受到不均衡的挤压,部分胶料可能提前开始硫化反应,而另部分还未填充到位,这为后续的产品密度不均埋下隐患。
其次是压力保持阶段。在长达数分钟甚至更久的硫化周期内,液压系统需要克服油温变化、密封件微泄漏带来的压力衰减,动态补偿以维持压力恒定。老旧或维护不佳的大型工业硫化机,其液压泵、比例阀或压力传感器的精度下降,会导致系统在保压过程中出现压力波动。这种看似微小的波动(可能仅为设定值的±1%-2%),对于硫化反应的交联密度和速度却会产生可测量的影响,最终表现为产品物性的批次内差异。
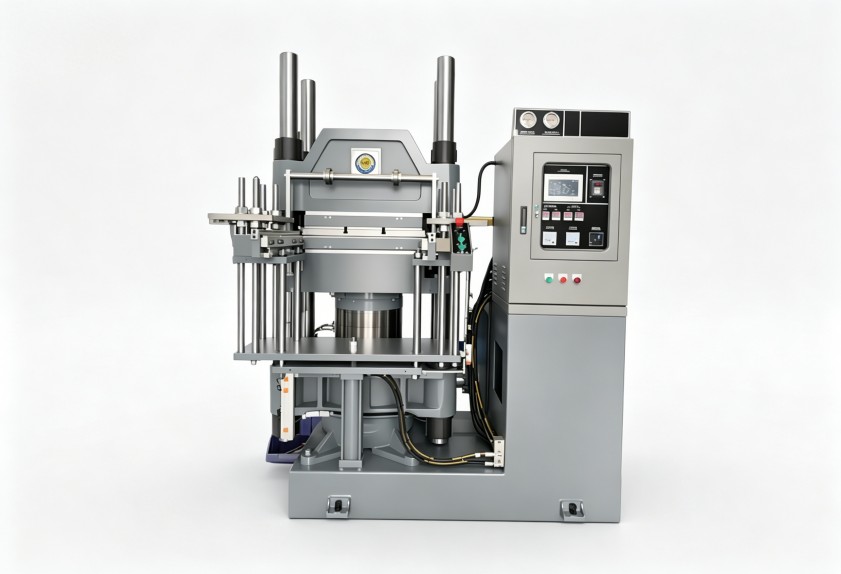
面对压合不均的质量投诉,生产现场最常见的调整是延长硫化时间或提高硫化温度,试图“熨平”差异。这种做法在多数情况下是方向性错误,甚至可能加剧问题。
正确的排查顺序,应是先确认压力系统的稳定性,再优化温度与时间参数。
针对因硫化机自身原因导致的压合不均,可以从以下几个方向进行系统性检查与改善:
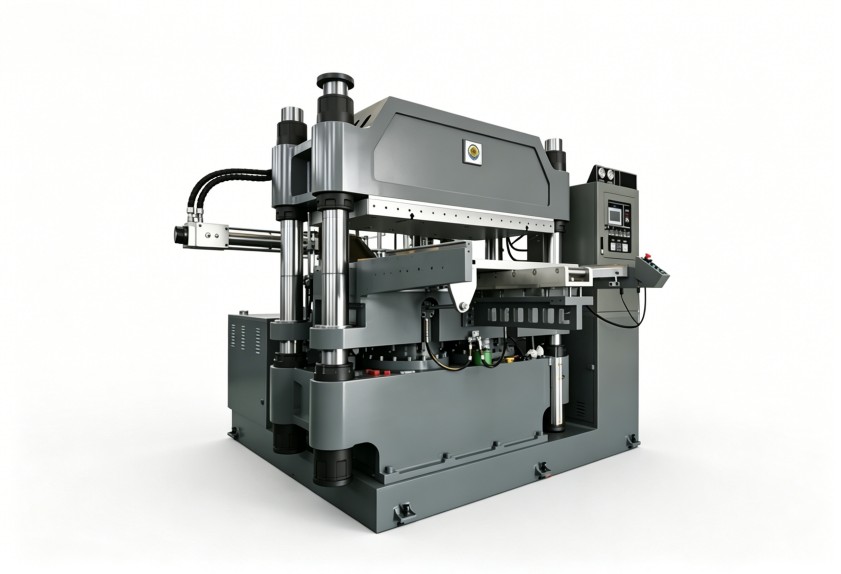
对于使用年限较长或经多次维修的大型工业硫化机,有时零敲碎打的修复难以从根本上解决问题,可能需要综合考虑对压力控制系统甚至关键机械结构进行升级改造。
对于有计划采购新设备或对现有产线进行重大升级的企业,在评估硫化单元时,应将“压力控制精度与均匀性”作为核心性能指标之一来考量,而不仅仅比较吨位和价格。
通过关注这些深层的技术细节,才能从源头上为高品质、高一致性的橡胶密封件生产奠定坚实的设备基础。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
