

橡胶密封件对胶料混炼的均匀性和批次稳定性要求极为苛刻,这也是许多制品厂把目光从开放式炼胶机转向啮合式密炼机的原因。但网上的啮合机价格表往往只标注容积大小,从55L到110L,价差却能拉开一倍还多。同样是啮合型转子,差距究竟在哪里,采购前需要看清楚。
啮合式密炼机的核心优势在于两根转子之间的棱线相互咬合,胶料在间隙中受到强烈剪切,同时不断交换位置。但不同厂家对转子棱的螺旋角度、啮合间隙、棱顶宽度有完全不同的设计取向,这直接决定了设备的混炼能力和温升特性。
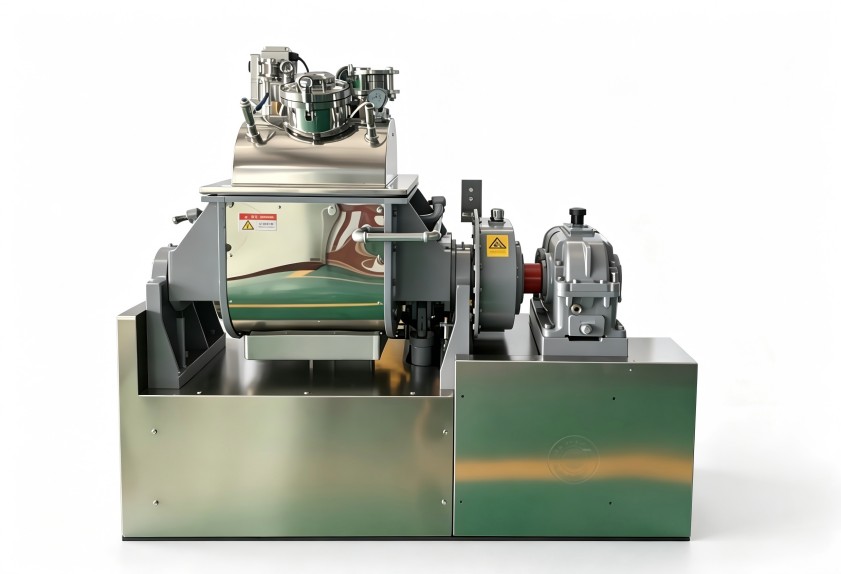
有的啮合转子偏重“慢速强剪切”,适合硬质胶和高填充配方;有的偏重“中速高流动”,对低硬度密封件胶料更友好。对生产O型圈、油封、垫片的厂家来说,胶料门尼黏度跨度往往很大,一套转子能否兼顾软胶和硬胶,比单纯追求大容积更值得关注。
另一个隐性差异是转子和室壁的间隙控制。啮合间隙越小,剪切越强烈,但对加工精度和装配技术要求越高。一些小厂用普通车削件拼装,新机使用前几个月问题不大,运行一年后间隙变大,混炼质量开始波动,此时再看当初的报价,省下的钱远不够弥补废品损失。
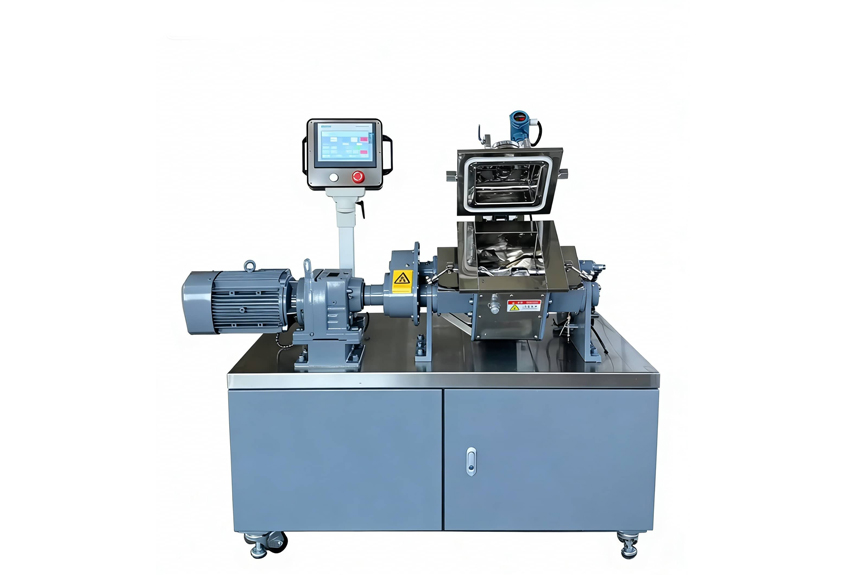
密封件配方中对温度敏感的成分多,混炼过程中温度一旦超过临界点,轻则焦烧,重则整锅报废。翻看啮合机价格表时会发现,同样容积的设备,温控系统配置不同,报价可能相差十几万元。
温度控制并不只是“通水冷却”这么简单。 影响控温精度的环节包括:
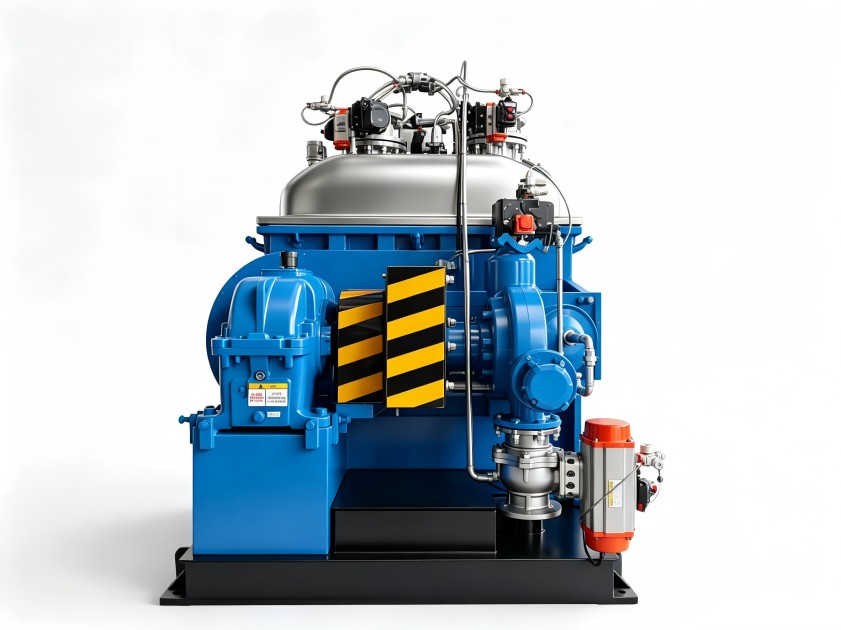
对密封件生产而言,建议重点考察设备能否在满载、高速、高填充系数条件下,将混炼室温度波动控制在较小范围内。很多啮合机报价单上写“PID温控”字样,但PID调节的对象是水温还是壁温,调节周期是多长,这些细节才是决定实际控温效果的关键,询价时务必逐项确认。
啮合式密炼机常见的卸料方式有翻转式和滑板式。翻转式结构简单、卸料快,适合频繁换色、多配方切换的密封件车间;滑板式对密封性更有利,适合胶料黏性大、不易下落的工况。两种方式的采购成本和后期维护成本有明显差异,价格表上通常不会直接写明,需要主动询问。
此外,密封件的生产环境往往有大量填料和增塑剂,这些助剂容易渗入转子端面密封。如果密封结构设计不合理,漏胶、漏粉不仅污染车间,还会加速轴承磨损。对比报价时,建议问清楚端面密封采用何种形式——是需要定期手动压紧的盘根式,还是自动补偿的机械密封,后者的初期投入更高,但能显著减少停机维护频次。
提前确认以下信息,拿到的方案才更具针对性:
把这些工况信息提供给设备厂家,对方给出的啮合机价格表才不是一张冷冰冰的“基础配置+选配清单”,而是针对具体生产需求的完整方案。
密封件厂在对比啮合机报价时,与其逐项比对繁杂的配置名称,不如把每一份价格表当作一份提问清单。一次良好的技术沟通,往往只需要一个多小时,却能有效减少选型偏差。双方对话越深入,方案就越贴近实际需求。
利拿实业拥有15年以上的橡塑设备研发经验,可依据具体胶种配方和产能要求,提供包括啮合式密炼机在内的全流程非标定制化橡塑混炼成型解决方案。

 18046916153
