

橡胶密封件生产常被气泡、缺胶、尺寸波动困扰,原因往往不在硫化机吨位,而在胶料与设备匹配。很多厂家选立式硫化机时只问热板尺寸和吨位,忽略了胶料流动性、模具结构和硫化工艺的协同。接下来从胶料特性、模具结构、工艺操控三个维度,看看立式硫化机到底适合加工哪些产品,以及如何避开常见的质量误区。读完您可以用更清晰的思路评估现有制品是否适合用立式硫化机。
立式硫化机是指热板水平放置、由液压缸垂直加压的硫化设备。模具叠放在热板之间,合模后胶料在型腔内流动成型。与卧式硫化机相比,它的核心特点在于压力方向与模具分型面垂直,制品在厚度方向的受力更均匀。同时,上、下热板可以独立设定温度,这对需要上下模温差来补偿胶料收缩的制品非常有用。此外,立式机的开模空间通常较大,方便取出带骨架的制品。但要明确立式硫化机适用加工产品,也得看到它的限制:模具水平分型,如果制品高度方向尺寸偏差要求很严,模具定位精度和热板平行度都会影响最终结果;制品太深或太复杂,反而难以填充。理解这些特点,才能避免把不适合的制品硬塞给立式机。
判断时可以关注四个维度。第一是胶料流动性。门尼粘度高、流动性差的胶料,必须依靠更高的压力才能填满型腔,否则制品容易出现缺胶;流动性好的胶料,即使型腔较复杂,也能通过适当放慢合模速度来排气。第二是模具结构。立式机适合分型面平整、型腔深度浅的模具,因为胶料在浅型腔中流动路径短,气泡容易排出;带细长流道或高筋位的模具,会显著增加填充难度。第三是制品尺寸形状。水平放置模具时,制品投影面积大、高度低,比如密封垫片、隔膜、骨架油封外圈等,成型稳定性好;而细长轴类或半球形壳体,在水平分型时容易因胶料自重产生尺寸偏移。第四是生产批量。立式硫化机单模循环时间较长,适合中小批量、多规格切换的生产方式;若单品种大批量,多腔模具虽能提升效率,但模具成本也随之上升。所以,判断立式硫化机适用加工产品,应该从这四个维度综合权衡,而不是只看吨位。
橡胶密封件这个品类,恰好与立式硫化机的特点高度吻合。O型圈、矩形圈、异形密封圈、隔膜、阀片等,多数属于扁平状或薄壁件,投影面积不大,高度方向尺寸要求严格。这类制品在模具中成型时,胶料从浇口进入后水平流动,流动距离短,有利于减少流痕和融合不良。另一个关键点是密封件常用胶种比较多,包括丁腈橡胶、三元乙丙橡胶、氟橡胶、硅橡胶等,不同胶种的硫化温度窗口差异很大。立式硫化机上下热板独立控温,能够灵活适应这种差异:氟橡胶要避免温度过高导致焦烧,三元乙丙橡胶则需要热板表面温度均匀,防止边缘过硫。此外,很多密封件需要粘接金属骨架,比如骨架油封,水平放置模具更便于骨架的定位与放置。因此,密封件被众多生产厂视为最典型的立式硫化机适用加工产品,不是偶然。当然,这不意味着密封件用立式机就一定没有废品,胶料混炼质量和硫化参数仍是关键。
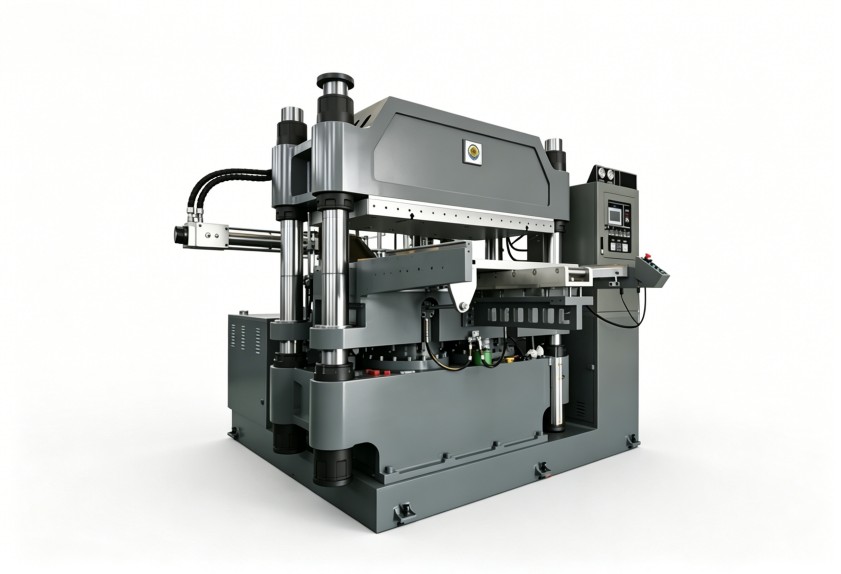
用立式硫化机加工密封件时,硫化温度、合模压力、保温时间是三个直接决定成品质量的参数。温度设定偏高,橡胶分子链交联速度加快,但胶料流动时间变短,反而可能造成缺胶;温度偏低,则需要延长硫化周期,影响生产效率。合模压力不足,型腔内部的空气和胶料无法充分排出,产品容易出现气泡或窝气。保温时间过长,则可能出现过硫,使密封件变硬、弹性下降。这里存在一个容易被忽略的联动:当出现气泡或缺胶时,操作员往往先调压力或排气次数,但如果胶料本身混炼不均匀或含有较高挥发分,这些调整的效果会很有限。所以,硫化工序要稳定,前道混炼必须提供门尼粘度稳定、批次一致的胶料。另外,热板平行度、模具排气槽深度等机械因素也会影响产品飞边厚度和尺寸稳定性,需要定期检查。理解这些参数的关联,才能真正发挥立式硫化机的能力,让加工产品长期稳定。
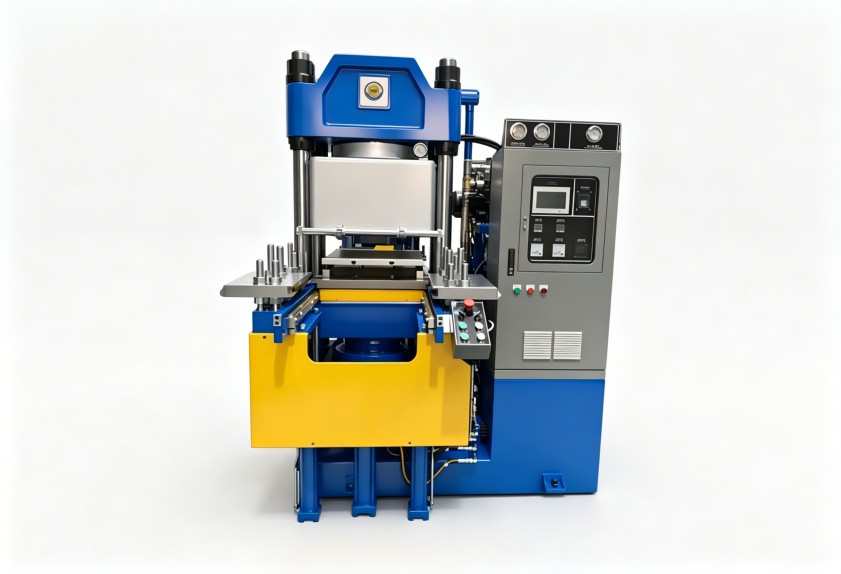
设备选型时,大家习惯先考虑吨位、热板尺寸、加热方式,这当然正确,但容易忽略一个事实:立式硫化机的生产效率与良品率,很大程度上受限于前道胶料的一致性和环保表现。如果混炼胶批次之间硬度、门尼粘度波动大,硫化工艺参数就得频繁修改,工人只能凭经验补偿,废品率自然居高不下。残次胶料或再生胶也会收窄硫化窗口,放大设备差异。因此,建议在规划硫化产能的同时,把混炼设备的配置纳入整体方案。例如,密炼机的温度控制精度、转子结构和填充系数,都会影响胶料分散效果,进而影响硫化后的尺寸稳定性。判断立式硫化机适用加工产品时,也别忘了从混炼到硫化的整个链条。如果您的密封件胶料混炼环节存在批次稳定性问题,利拿实业在加压式密炼机、开炼机的配置和工艺优化方面有15年以上橡塑设备研发经验,可提供非标定制化方案,帮助减少波动带来的硫化负担。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
