

橡胶密封件对胶料门尼粘度和硫化性能的一致性要求很高。混炼环节若温度和分散度出现波动,后期硫化时容易产生气泡、缺胶或尺寸超差。许多制品厂在更换设备时,习惯于只看容积大小或转子转速,却忽略了填充系数、混炼时间和温控精度这三个工艺参数的相互配合,结果设备到位后反复调机。本文围绕橡胶啮合机(即啮合式密炼机)的几个核心参数,结合密封件生产场景,帮您梳理调试方向,减少试错成本。
密封件成型时,胶料需要均匀地充满模具型腔,任何未分散的填充剂团块都可能成为泄漏通道。啮合式密炼机的转子在转动时相互啮合,胶料在转子间隙中受到反复的剪切和折叠,剪切过程比切线式转子更温和,分散效果更偏向“揉搓”而非“撕裂”。这种作用方式对高硬度、高填充的密封件胶料尤其友好,既能打开炭黑或白炭黑的团聚体,又不容易造成局部过热。这也是许多制品厂在密封件车间优先考虑橡胶啮合机的原因。
但啮合式转子并非“万能”。如果胶料黏度特别高,需要较强的剪切才能破坏填充剂团聚体,这时要关注转子的啮合间隙和转速范围是否足够。相反,对温度敏感的胶料,则需要更保守的工艺曲线。所以,选择啮合机前先想清楚自己的胶料属于哪种类型,比单纯看设备容积更重要。
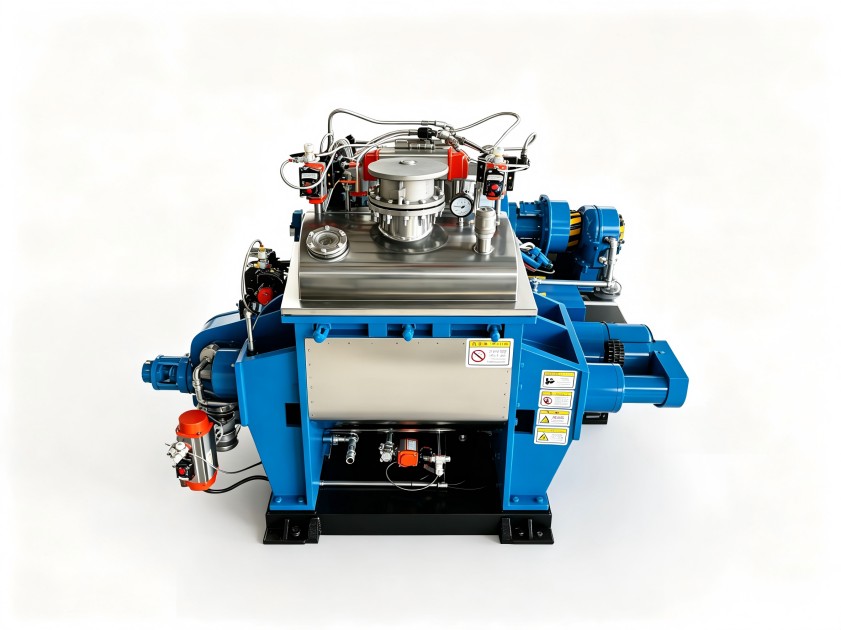
填充系数描述的是胶料投放量与混炼室有效容积的关系。系数过大时,胶料翻腾空间不足,热量集中在局部,转子负载明显增加;系数过小则胶料之间缺少挤压,剪切作用减弱,分散时间被迫拉长。对密封件胶料而言,合适的填充系数应当让胶料在转子的推动下形成连续滚动,但又不堵死上顶栓的浮动空间。具体数值与胶料硬度、生胶门尼、转子构型都有关系,不能照搬通用设备样本上的固定推荐值。
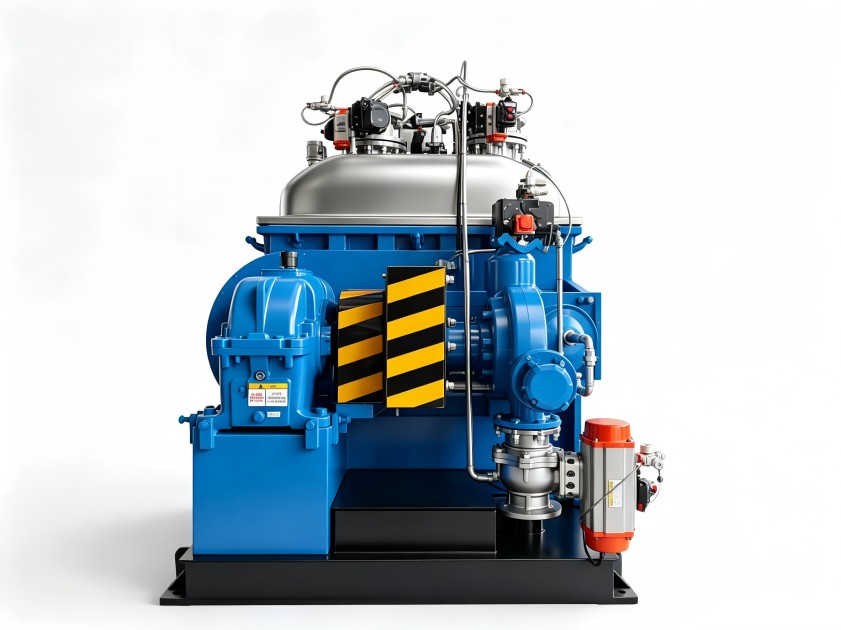
现场常见的误区有两个:一是为了缩短单批时间,把填充系数调得偏高,结果排胶温度上升,门尼波动反而变大;二是担心设备过载,把系数压得过低,胶料在混炼室内“打滑”,分散效率低下。判断标准其实很简单:观察胶料在混炼室内的翻转是否顺畅,再结合上顶栓压力的变化微调,而不是一味追求“填满”。
密封件批次之间出现门尼波动,往往不是配方变了,而是混炼终点判断不稳定。混炼时间过短,填料分散不均匀;时间过长,胶料过炼,流动性变差。为了减少人为因素干扰,啮合机需要配合稳定的温度控制系统,让混炼室各点温度尽量一致。如果水温、转子温度、卸料门温度各自为政,胶料表面的温度和中心温度可能相差较大,卸料时看起来没异常,存放后却出现早期焦烧。因此在橡胶啮合机批发选型时,不能只比较产能,还要看温度控制系统的响应方式和测温点布置。
实际操作中,排胶温度往往被当作混炼终点的参考。但温度只是结果,不是过程。更有效的做法是记录整段混炼的功率曲线和温度曲线,观察曲线斜率的变化。当功率曲线趋于平稳、温度上升速率变慢,说明胶料已基本均化。这个判断方法不依赖经验,也能帮助新操作工更快掌握设备。
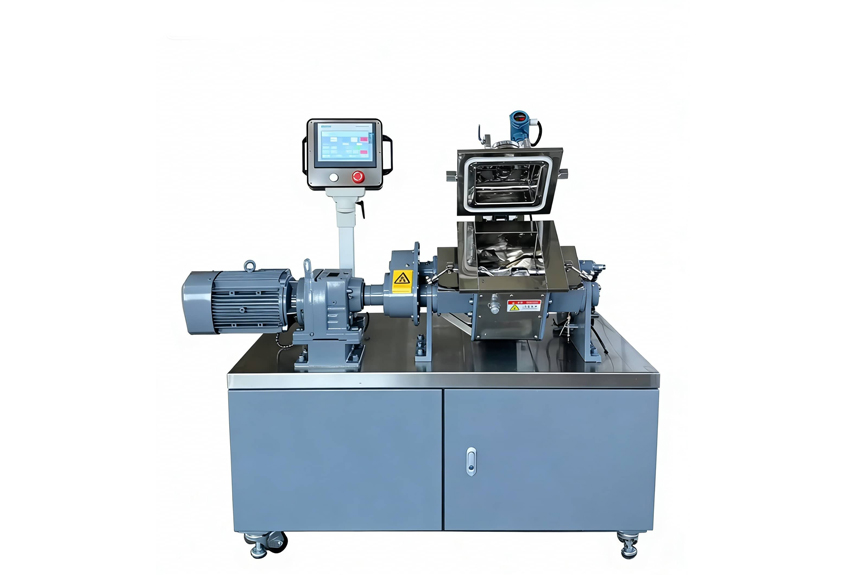
密封件胶料种类多,丁腈胶、三元乙丙胶、氟橡胶等对剪切热的敏感程度差异明显。有些胶料需要低温慢炼,有些则需要较强剪切才能打开填充剂。制品厂在评估橡胶啮合机批发方案时,应先明确自己的主力胶种是单一还是多变。小批量、多批次生产时,设备清料是否方便、每批之间的工艺重现性是否稳定,比单纯提高单批产能更关键;大批量、少批次生产时,则要关注混炼周期和自动化衔接。所谓“合适”,是让设备配置跟着胶料走,而不是反过来让工艺迁就设备。
密封件胶料常含有较多的填充剂和增塑剂,混炼过程中不仅要分散均匀,还要避免过高的剪切热导致增塑剂挥发。因此,转子转速、上顶栓压力和加料顺序需要联动考虑。这部分在设备选型时容易被忽略,但它直接影响后续工艺调整的余量。如果厂家只提供主机参数,不讨论这些联动关系,设备到场后很难顺利投产。
橡胶啮合机批发不是简单地把多台设备打包发货,每台设备的技术配置、自动化程度、现场安装条件都会影响整体方案。询价时,至少要从这几个方面对比:
这些因素不明确,单纯比较价格很难判断哪家方案更省心。如果您的车间计划新增多台设备,更需要提前整理密封件胶种、班产量和现有混炼曲线,再与设备厂家做一次工况核对。设备采购不只是买主机,还包括安装调试和工艺培训。报价单里的服务范围、交期、自动化接口是否完整,往往比设备单价更影响后期使用成本。此时,不妨让设备厂家先根据您的胶料配方和生产节拍,从设备配置和工艺配合的角度给出初步建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
