

轮胎制造企业的设备采购负责人,遇到二手硫化机转让市场里成色不错的设备,往往既心动又犹豫。心动的是价格确实比新机有优势,犹豫的是设备拉回厂里一调试,硫化温度怎么都稳不住,胎面欠硫、气泡缺陷接连出现。多数人第一反应是调整硫化时间、提高设定温度,但试了几轮发现没用——问题压根不在工艺参数上,而是设备本身的状态没有摸透。
二手设备与全新装备的本质差异,在于它带着前任工厂的使用痕迹。哪些部件可以继续用、哪些已经性能衰减、哪些需要重新标定,这需要在装机前就完成系统判断。本文就从设备状态核查、温控系统校准、硫化工艺适配三个角度展开,帮助您在二手硫化机转让市场中做出更稳妥的采购决策,避免设备到场后反复试错。
在二手硫化机转让市场看设备,不能只看外观和试机时那几分钟的运行表现。硫化机是典型的间歇式热压设备,长期使用后,以下几个部位最容易出现隐性损伤。
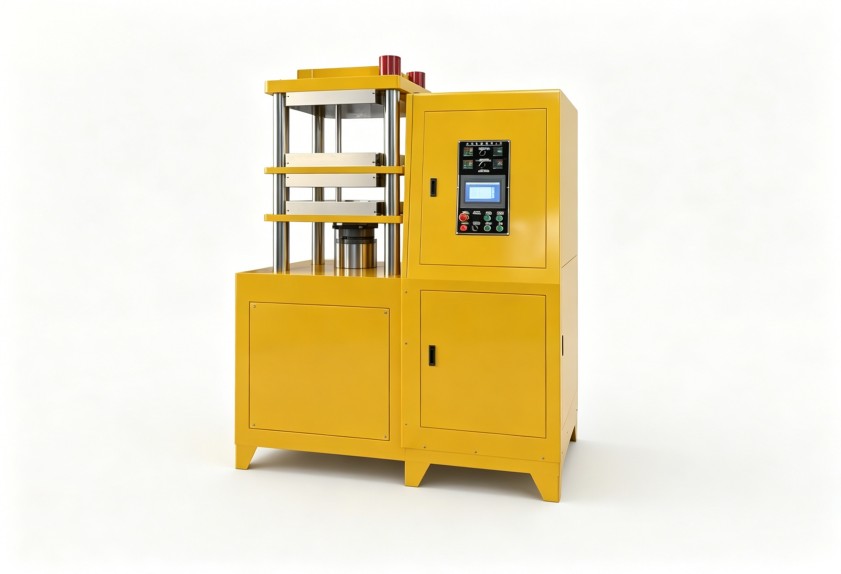
热板平面度是最先要核查的。硫化机热板在反复升降温、锁模压力交变作用下,平面度会逐渐劣化。如果热板中间凸起或边缘下陷,模具放上去就会悬空,传热不均匀直接导致制品各部位硫化程度不一致。现场可以用塞尺配合标准平尺做快速检测,平面度超差的设备要么放弃,要么预留精磨热板的维修成本。
液压系统保压能力同样关键。硫化过程中如果出现缓慢泄压,制品容易产生气泡或厚薄不均。很多二手设备在转让时液压缸密封件已经老化,试机时看不出问题,连续生产半小时后压力就开始往下掉。这类问题更换密封件通常可以解决,但要算进采购成本里。
控制柜内部状态容易被忽略。不少二手设备表面看着整洁,打开控制柜却发现线路老化、继电器触点烧蚀。硫化机的控制精度直接依赖电气系统稳定性,电气元件寿命到了临界点,设备会间歇性出现误报警或温控漂移,这类问题排查起来非常耗时。
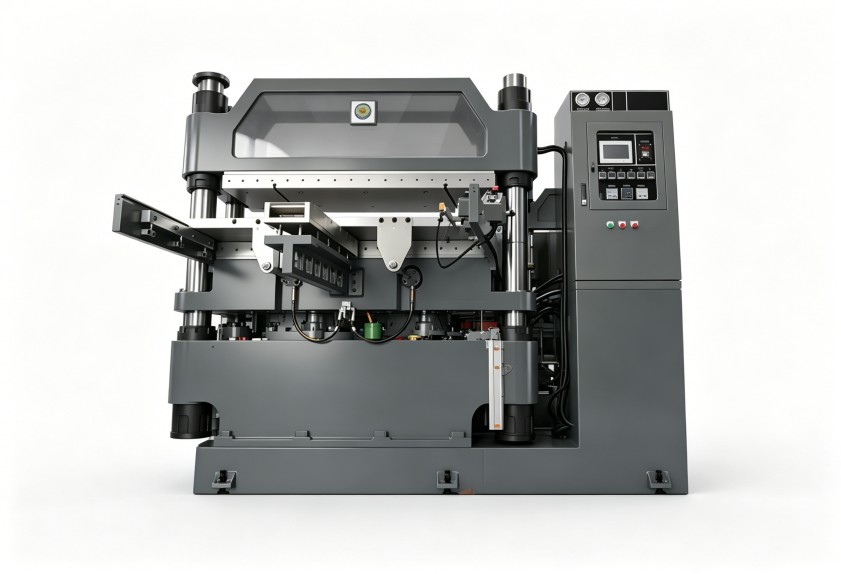
轮胎硫化的质量很大程度上取决于温度场的均匀性和稳定性。二手硫化机转让市场里的设备,温控系统往往存在几种典型状况。
蒸汽加热或电加热的硫化机,加热管或热媒体管路内部经过多年使用,可能出现局部结垢、堵塞或加热元件功率衰减。设定温度能到,但升温速度比出厂指标慢不少,这种情况不更换加热元件很难解决。
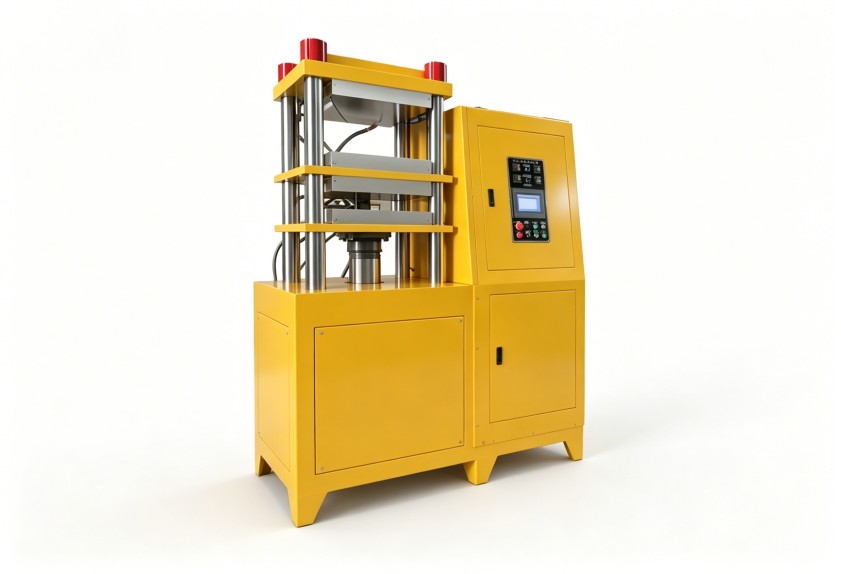
测温热电偶的精度也值得注意。一些设备在转让前被调整过控温仪表,甚至有传感器安装位置松动的问题。安装位置不佳会让感温信号与实际热板温度产生偏差,操作人员看着仪表盘温度正常,实际模具表面温度却偏低。建议在验收时用独立的表面温度计对热板多点位进行实测比对,确认设备自带的测温系统是可信的。
温控仪表本身的调节参数也需要重新整定。不同工厂的硫化工艺曲线不同,前任使用方设置的PID参数未必适合您的胶料配方。设备到位后,有条件的企业可以请熟悉硫化工艺的工程师对温控系统做一次重新整定,这个环节对后续稳定生产帮助很大。
设备状态确认无误后,才轮到工艺参数的调整。从新机换到二手设备,不能照搬原有工艺参数。二手硫化机转让市场上的设备,即便各项功能恢复到位,热传导特性也和您原来用的设备有差异。
升温阶段的时间设定要留出余量。老设备热板的热容量、保温层状态和新机不同,升温曲线会有变化。首次试产时可以在程序里增加一个温度到达确认步骤,确保热板各点温度均匀后再开始计时硫化。
硫化压力的设定也要结合设备实际锁模力表现。二手设备的框架或立柱经过多年承载,刚性有所变化,同样的液压压力下实际锁模力可能和标称值有出入。比较稳妥的做法是先做一次压力分布测试,用压力纸或压力传感器判断模具受力均匀性,再确定量产压力范围。
硫化时间则需要根据前几批试制品的物性检测数据来微调。硬度、拉伸强度、回弹值等指标如果存在批次波动,优先排查温控和压力环节,而不是急着改时间参数。二手的设备经过翻新调试,往往需要两三批次的磨合才能进入稳定状态,这个时期保留详细的试产记录非常有必要。
面对二手设备,采购方最容易犯的错误是被低价吸引而忽略了后期调试和维修成本。一台设备从转让市场拉回来,到真正稳定量产,中间通常要经历装机、调试、试产、参数优化几个阶段,每个阶段都需要投入时间和人员精力。预算评估不能只看转让价格,要把上述环节全部折算进去。
设备供应商能否提供技术协助、能否帮您判断设备真实状态、能否给出针对性的调试建议,这些软性价值往往比设备本身的报价更能影响后续使用体验。
利拿实业深耕橡塑装备领域多年,在密炼机、开炼机、造粒机等混炼成型设备方面积累了丰富的非标定制经验。如您正在评估硫化设备或混炼生产线的改造方案,可结合具体胶种配方、产能要求与利拿实业技术团队进一步沟通,获取更贴合实际工况的设备选型与工艺优化方向。

 18046916153
