

混炼胶出现局部焦烧、硬度波动,或者同一批次内不同车次的胶料性能对不上,这是橡胶密封件厂最头疼的问题。不少厂家先调工艺、换配方,折腾一圈后才发现,瓶颈其实出在密炼机本身的配置上。
本文围绕密封件生产的特点,从有效容积匹配、转子构型选择、温控系统能力三个维度展开,帮您梳理一份可落地的密炼机选型思路。
很多密封件厂家选密炼机时只问“多大容量”,却忽略了容积与填充系数的匹配关系。填充系数是混炼工艺的关键参数,它受胶料形态、配方比重和设备结构共同影响。如果设备标称容积与实际可投料量之间有隐性偏差,按经验值投料就可能出现两种结果:吃料过饱导致转子转动受阻、温升过快;投料不足则胶料在混炼室内打滑,剪切效果大打折扣。
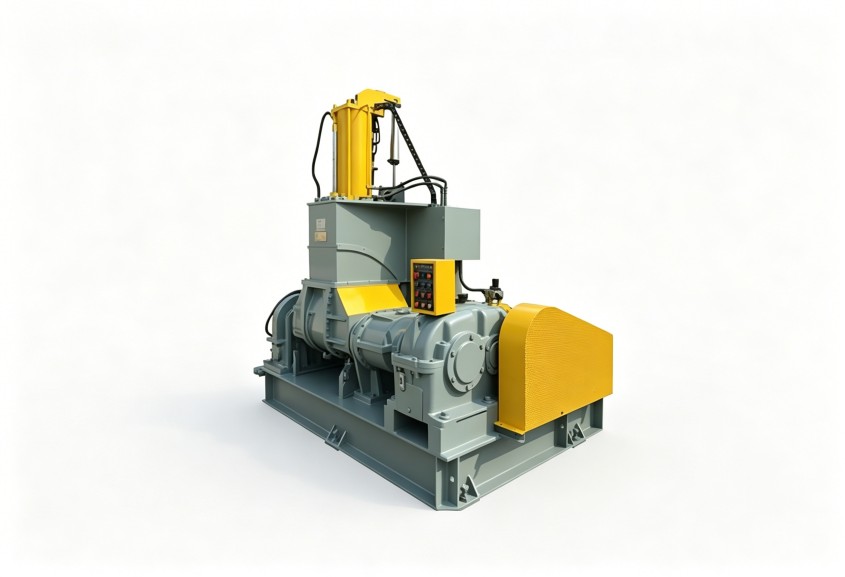
对密封件这类对批次一致性要求高的产品而言,每次投料量的可重复性直接关联硬度、密度的稳定性。选型时不要只看设备铭牌上的容积数字,更值得关注的是混炼室的实际工作容积、加料门开启后的有效投入空间,以及设备对不同比重胶料的适应能力。建议要求设备供应商提供填充系数范围及对应的推荐投料量计算方式,并在此基础上留出工艺调整的缓冲余地。容积选择不是越大越好,而是与您常做的胶种、每批产能规划精确匹配。
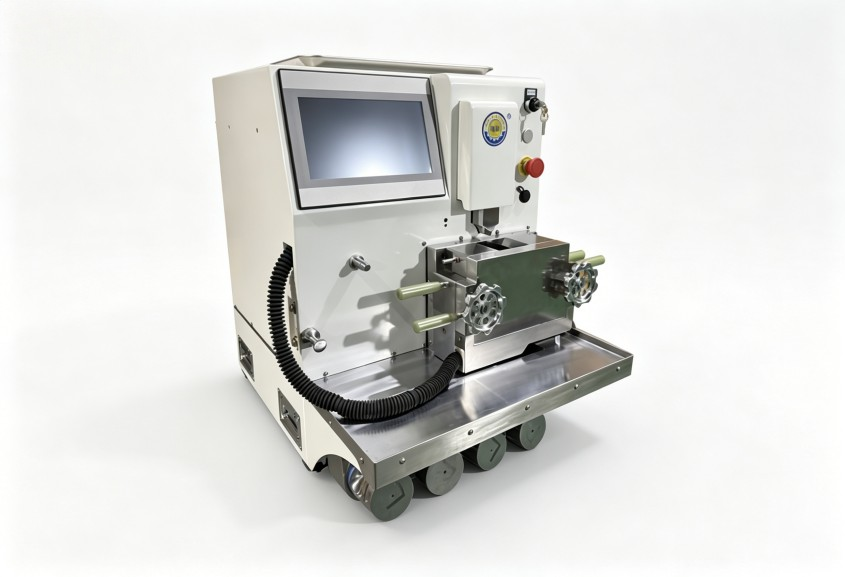
转子的构型是密炼机的核心技术之一,直接关系到剪切力分布、胶料流动模式和混炼效率。密封件配方中常见的炭黑、氧化锌、硫化剂等助剂,对分散性和均匀性要求各异。
但这并不意味着哪一类转子绝对更好。关键在于您的主打产品:如果以高硬度、高填充系数的密封圈为主,剪切型转子的分散能力可能更匹配;如果常做低硬度、回弹性要求高的异型密封件,啮合型转子对温度均匀性的改善会让后续硫化更稳定。选型时,不妨把现有配方中混炼难度最大的那一个料作为测试样本,让设备供应商提供对应的转子构型建议与实验室试料结果作为参考。
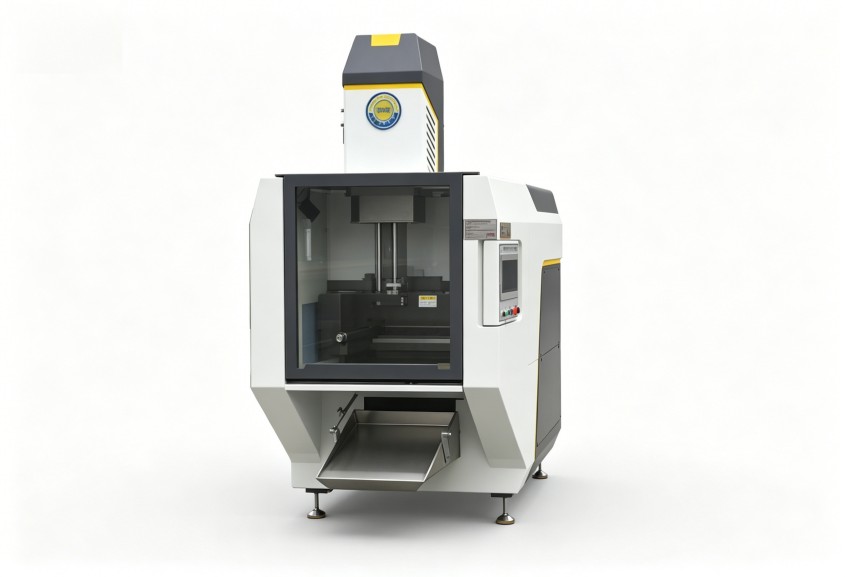
密封件胶料对温度敏感,混炼过程中的温度漂移往往成为焦烧和批次波动的直接诱因。许多选型手册都把温控系统列为基础配置,但实际差异恰恰体现在容易被忽略的地方:升温是否迅速、降温能否及时跟上、机顶栓与转子内部温度是否均匀。
对于密封件生产,重点关注以下几个具体表现:
水循环路径设计、感温元件的位置与数量、温控系统的调节逻辑,共同决定了实际控温表现。密封件生产批量通常较大、单批次胶料价值较高,因温度失控导致的报废成本不容低估。因此,在选型对比时建议明确要求供应商提供温控系统的结构说明、温度传感器分布图以及不同工况下的温控曲线参考,而不是只看“标配水冷”或“可加热”这类笼统表述。
密封件行业选密炼机常出现两类偏差:一是被设备产能数字吸引,忽略了设备能否适配多品种、小批量的灵活生产需求;二是过度追求自动化配置,却没有相应的人员能力和维护配套,导致功能闲置、故障率上升。
合理的思路是先把产品结构梳理清楚——主力胶种是哪些、每批产量多大、换色或清胶频率如何——再反推设备参数。比如密封件订单中常有颜色切换需求,设备内部结构是否易于清理、转子与混炼室的死角多不多,都会直接影响清胶时间和残留风险。这些细节虽然不在常规参数表里,却是实际生产中日复一日要面对的成本项。
一份实用的密炼机选型评估,可以从三个层面展开:工艺层面确认配方特性和混炼要求,设备层面核对容积、转子、温控、卸料方式等结构细节,管理层面评估维护便利性、能耗水平和操作培训需求。三者兼顾,才能真正规避“买回去才知道不顺手”的风险。
没有万能设备,只有匹配度更高的组合方案。如果您希望从具体胶种配方和产能需求出发,进一步评估密炼机配置的适配性,可以结合自身工况与利拿实业技术团队沟通设备细节与方案方向,该公司拥有15年以上橡塑设备研发经验以及70多项自主专利技术,能够提供贴合密封件生产特点的全流程非标定制化混炼成型整体解决方案。

 18046916153
