

橡胶密封件生产中,硫化机是决定产品定型和生产效率的核心设备,也是车间里机械伤害风险较高的环节。操作人员往往将安全重点放在“按钮按得快不快、模具开合顺不顺”上,却忽略了一个更容易引发事故的节点——合模异常。模具未完全闭合时强行升压、安全门联锁失效、保压阶段液压系统微动,这些情况若不能提前识别,轻则损坏模具,重则造成人员受伤。本文围绕橡胶密封件生产中常见的合模异常,从设备维护与人员培训两个维度,梳理硫化机操作安全注意事项的关键排查顺序。
橡胶密封件模具在合模过程中,若上下模之间夹有胶边、异物或上一次硫化残留的飞边,模具无法完全贴合。此时若液压系统持续加压,锁模力会传递到模具边缘的薄弱结构上,出现“看似闭合、实则悬空”的危险状态。操作人员站在设备正面观察时,这类异常不容易被肉眼发现。
一个值得参考的排查习惯是:在按下合模按钮后,先观察合模压力表是否在模具完全贴合后才开始爬升。正常的锁模时序应该是模具慢速合拢、贴合到位、压力建立、进入保压硫化。如果压力表在合模过程中提前上升,说明液压系统或电气限位开关存在信号偏差,这是硫化机操作安全注意事项中需要优先确认的环节。
液压系统的内部泄漏也会造成锁模力不足。橡胶密封件硫化通常需要较高的单位面积压力,如果主油缸密封圈磨损或保压阀内泄,压力表读数虽然正常,但实际作用在模具上的锁模力已经衰减。操作人员如果在脱模时发现密封件飞边变厚、厚度一致性变差,不应只调整工艺参数,还需要检查保压阀和油缸密封状态。
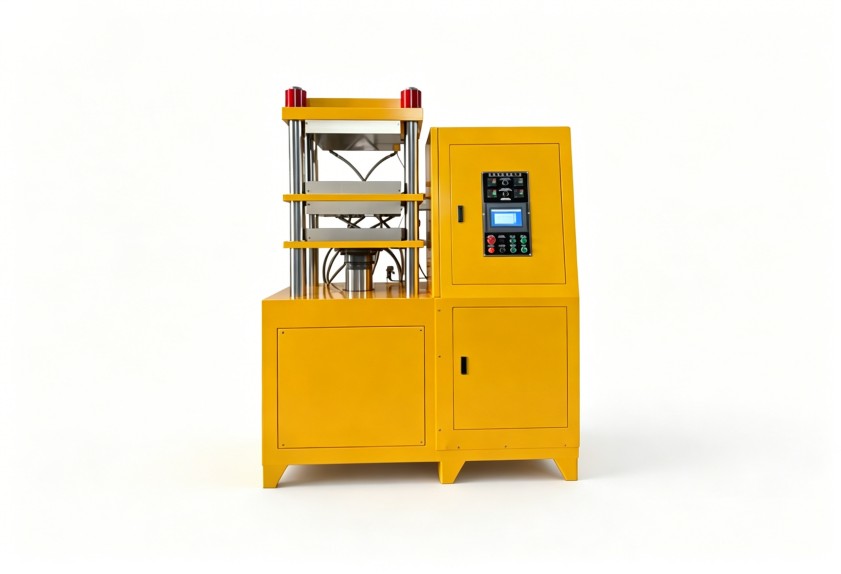
橡胶密封件硫化过程中,热板温度通常控制在150℃至180℃之间,具体数值取决于胶种和配方。温度控制异常时,操作人员的第一反应往往是打开安全门、探身查看模具表面或手动调整隔热垫片。这个动作本身就是硫化机操作安全注意事项中要尽量规避的行为——热板未降温时,打开安全门进入模腔区域的任何操作都应当被纳入审批流程。
更稳妥的做法是利用设备自身的温控仪表和测温枪从设备侧面进行判断。如果温控仪表显示温度与实际模面温度差异过大,首先要检查热电偶插深和导热硅脂是否老化,而不是频繁启闭安全门。现场安全培训中应当明确一条原则:人员需要进入模腔区域处理问题前,必须完成断电、泄压、挂牌三个动作,缺一不可。
很多橡胶密封件企业对硫化机操作安全注意事项的培训,集中在“启动前检查模具、运行时手不准靠近”等操作层面,却忽视了对安全装置本身的定期功能验证。安全门联锁开关、双手启动按钮、紧急停止开关、光电保护装置,这些部件的功能在长期使用中会因油污附着、振动松动或触点氧化而失效。一套联锁装置失效的硫化机,在外观上与正常设备没有明显区别,只有当事故发生时才暴露出问题。
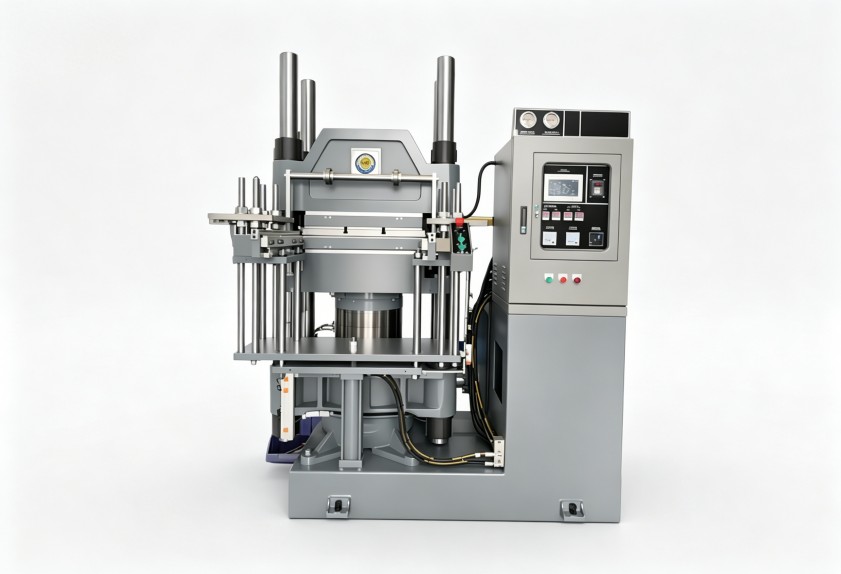
建议车间建立安全装置检查记录表,将检查周期从“月检”缩短到“周检”,并由当班操作人员与设备维护人员双人签字确认。检查内容不需要复杂,包括安全门打开时合模动作是否立即中断、双手按钮按下时间差是否超过设定值、急停开关按下后液压系统是否快速泄压。这些项目验证的是设备在异常状态下的保护反应,比反复强调操作纪律更贴近实际问题。
培养操作人员识别异常声音和振动的能力。液压系统正常工作时,油泵和阀组的运行声音相对平稳。当合模时出现明显的冲击声、振动感变强或管路抖动频繁,说明液压系统内可能存在空气或压力冲击。操作人员应当将这类异常记录在交接班日志中,而不是自行调节压力阀。
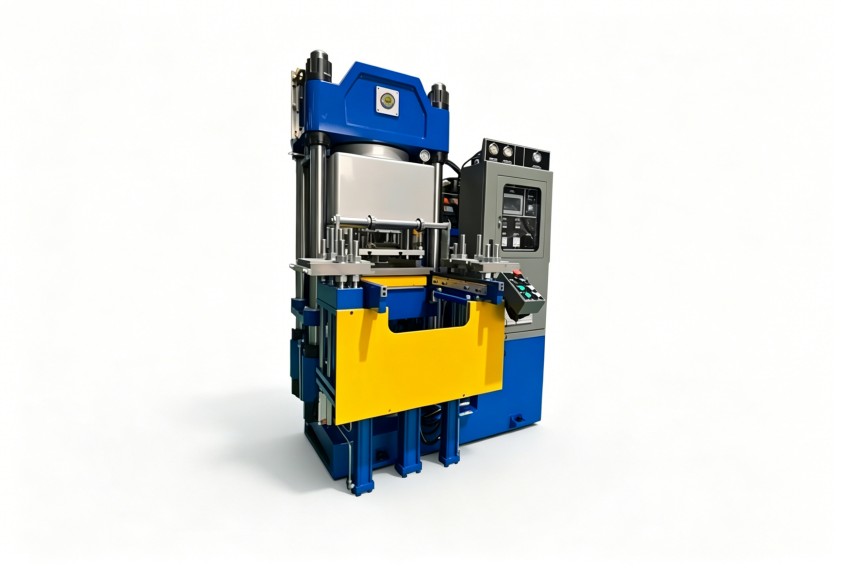
硫化机操作安全注意事项的落地,不能只依赖培训课堂上的讲解,还需配套一套异常上报的处理闭环。操作人员在发现合模异常、压力波动、温度偏差等问题后,能否及时反馈给维修人员,维修人员能否在一个班次内到场排查,排查结果能否反馈给操作班组,这三个环节决定了安全管理体系是否真正运转。
交接班制度中应包含硫化机状态确认项,由交班人员说明当班设备运行情况,接班人员对安全装置进行快速点检后再开始作业。这种做法不需要额外增加人力成本,只需要调整现有的交接班流程,将安全确认前置到开班之前。
对于橡胶密封件企业而言,硫化机的安全运行既关系到人员安全,也直接影响模具寿命和产品品质一致性。通过规范锁模时序确认、温度异常处理、安全装置周期验证和异常上报闭环,可以在不增加设备投入的前提下显著降低作业风险。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
