

色母粒生产中,分散不良往往以滤网压力波动、注塑制品色点或膜面晶点的方式暴露出来,而排查时又很难立刻锁定是配方、工艺还是设备的问题。许多工厂在采购啮合机时,把注意力放在容积大小和产量上,忽略了转子构型与温控逻辑对分散效果的决定性影响。本文从转子设计、温度控制、填充系数三个维度,聊聊精密啮合机定制服务在色母粒工艺中应该怎么谈、怎么选。
色母粒与橡胶混炼对剪切的需求差异很大。橡胶需要强力塑炼打破分子链,而色母粒更看重颜料团聚体在载体树脂中的均匀分布——剪切不足打不开团聚体,剪切过强又会造成局部过热,导致载体降解、色粉变色。
同向啮合转子吃料快、自洁性好,但剪切主要集中在啮合间隙区域。如果螺棱导程、啮合间隙与物料特性不匹配,团聚体容易被“推着走”而不是被“撕开”,分散效果自然不理想。这就是为什么同样的配方,在不同构型的啮合机上跑出来,滤网压力和色差值差别明显。
定制服务的核心价值,恰恰在于针对具体颜料体系来匹配转子参数,而不是让工艺去迁就一台通用设备。
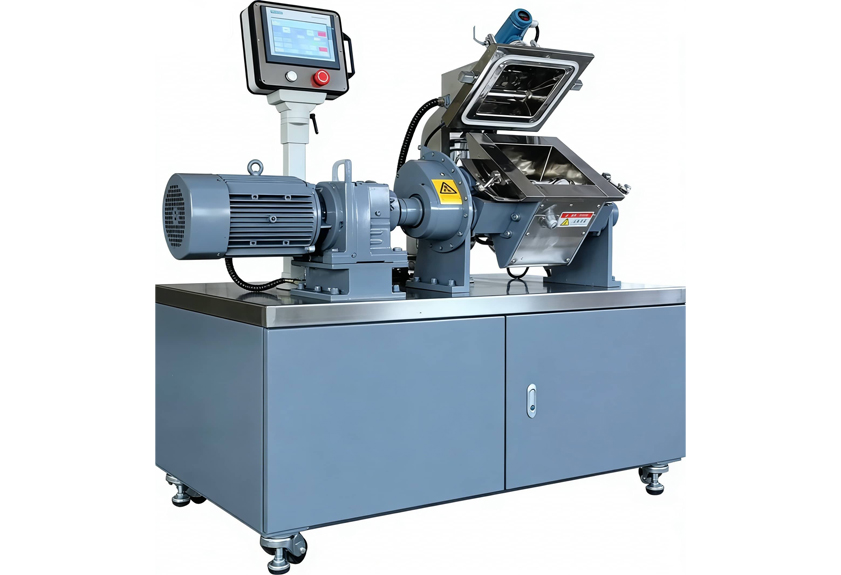
啮合转子的设计参数里,螺棱角度、啮合间隙、速比这三个变量对色母粒分散影响最直接。
色母粒的颜料浓度往往是橡胶配方的数倍,粉体比表面积大、团聚趋势强,转子构型既要提供足够的剪切做功,又要避免摩擦热集中在局部。这个平衡点,很难通过设备样本上的通用数据来判断,需要结合配方体系做针对性设计。
色母粒对温度敏感,不只是因为载体树脂有分解温度上限,更因为颜料在特定温度区间内色彩表现会漂移。比如某些有机颜料在临界温度以上会发生晶型转变,色光明显变化。即使机筒显示温度在设定范围内,局部瞬时高温仍可能导致颜色偏移。
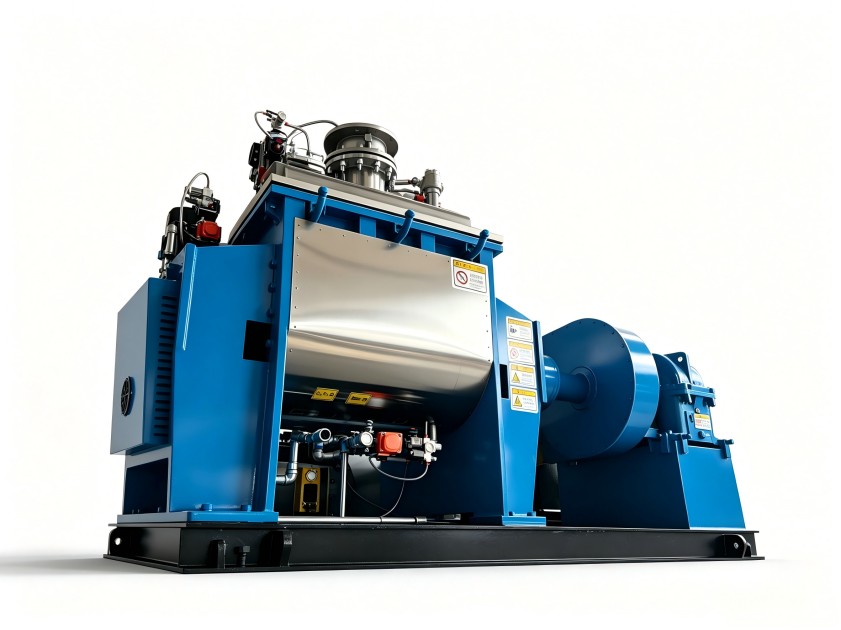
啮合式混炼的温控难点在于:剪切生热集中在啮合区,而测温点通常位于机筒壁,二者之间存在滞后。定制方案里,温控系统要考虑的不只是加热冷却功率的大小,还包括流道布局、测温点位置、以及温控策略的响应速度。
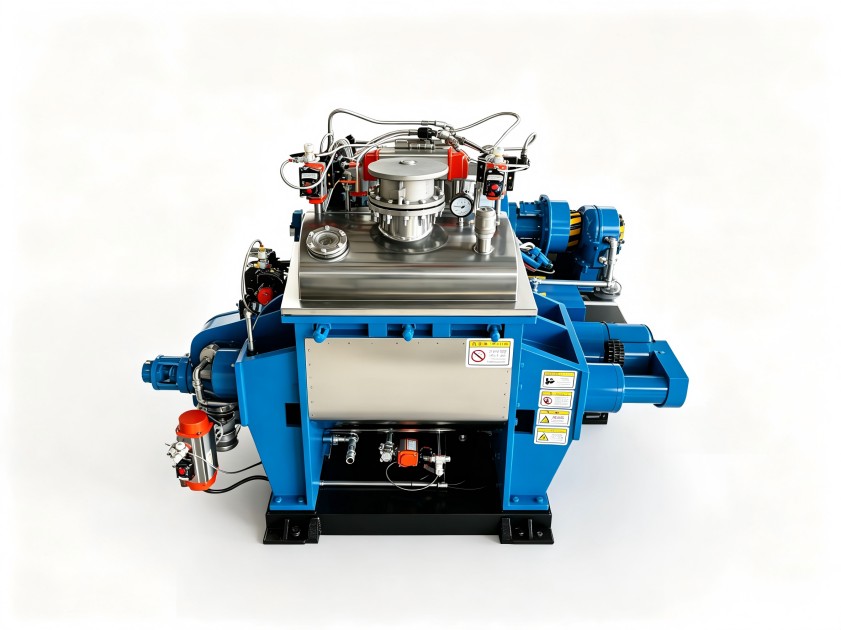
好的做法是,在设备方案阶段就明确物料的温度窗口,让供方据此调整转子转速范围、冷却流道设计和温控分区。这比设备到厂后再通过各种手段“降温补救”要有效得多。
同一台啮合机,填充系数设定在65%还是75%,剪切效果和批次稳定性差异明显。填充量过低,物料在转子间翻滚不充分,部分区域剪切不足;填充量过高,物料没有足够空间翻转,容易形成局部死区,温度均匀性变差。
另一个容易被忽视的变量是混炼时间与转速的配合。等总剪切功下,低转速长时间与高转速短时间的分散效果并不相同。对于色母粒,尤其是高浓度白色母或含微珠颜料的体系,控制瞬时温升往往比追求缩短周期更重要。
定制服务不只停留在设备图纸阶段,交付时若能同时提供针对具体物料体系的工艺参数区间建议,设备调试和量产爬坡会顺畅得多。这也是判断一家供应商是否真正懂工艺的一个侧面。
向设备供应商提出定制需求前,建议先整理三份信息:物料特性(载体树脂牌号、颜料或填料种类及含量)、工艺要求(温度窗口、时间周期、分散质量判定标准)、以及上下游配套条件(投料方式、下游过滤精度、造粒形式)。信息越完整,供应商越能做出有针对性的设计。
精密啮合机定制服务并不是把所有选项都堆上去,而是围绕你的物料特性和质量目标,在转子构型、温控系统、容积与驱动配置之间做出协调取舍。利拿实业在橡塑混炼设备领域积累多年,能够根据色母粒、改性塑料等不同体系的实际工况,提供转子设计与温控方案的匹配建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
