

电线电缆料生产中最怕遇到的情况,不是配方成本高,而是同一锅配方在不同批次里表现出完全不同的质量。轻则挤出表面粗糙,重则绝缘性能下降,直接造成成品击穿。更棘手的是,这种问题通常不是单一原因引起的,排查起来相当耗时。
不少厂家在遇到这类情况时,第一反应是更换原材料批次,或者反复调整密炼机的下料时间。但往往折腾一圈,问题依旧。真正容易被忽视的,是混炼过程中温度控制、转子剪切效率、填充系数这三个核心工艺参数之间是否做到了合理匹配。本文将围绕这三个维度,解析精密啮合机在电线电缆料生产中的定制要点,帮助读者建立一套更清晰的排查和选型思路。
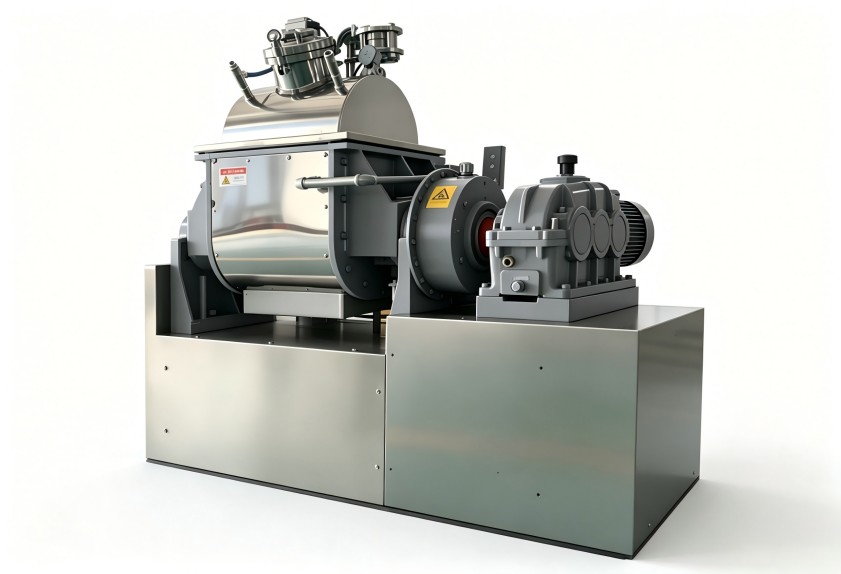
电线电缆料的混炼对温度极其敏感。以常见的PVC电缆料为例,温度过高会导致树脂降解,出现黄变和异味;温度不足又会让增塑剂吸收不充分,产生颗粒状析出。很多设备的温控系统能做到显示值准确,但真正的工艺难点在于温度出现波动后,系统能否快速回调。
这里的核心在于转子内部循环水的流量设计和温控阀门的响应速度。精密啮合机由于啮合间隙小,剪切生热本来就比普通切线转子快,如果冷却系统的流量设计跟不上,温度就会像过山车一样难以稳定。在定制设备时,需要重点关注转子内腔的换热面积计算,而不是只看冷却水箱的容积大小。
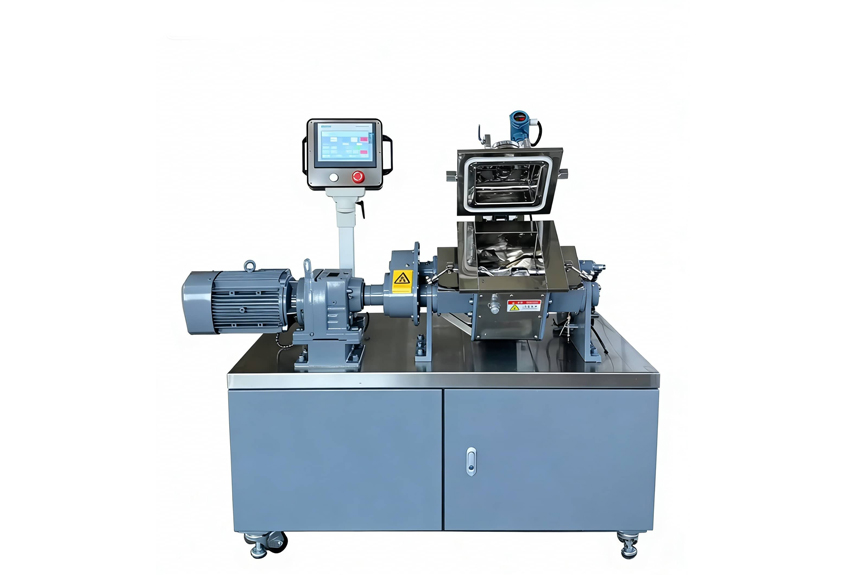
填充系数是指一次投料量占混炼室有效容积的比例。这个参数在电线电缆料中常常被低估。很多操作人员倾向于多投料,认为这样产量更高,但实际上当填充系数过高时,物料在啮合转子之间没有足够的翻滚空间,剪切效果反而下降,最容易出现增塑剂分布不均的问题。
对于精密啮合机,推荐填充系数通常在0.6到0.75之间,但具体数值需要结合胶料的表观密度和配方中的液体组分比例进行修正。这也是精密啮合机定制服务中最需要根据客户实际配方进行模拟计算的部分。
精密啮合机最大的技术特点是转子的啮合间隙小,产生的剪切力远高于普通切线转子。但这里有一个容易走极端的误区:不少工程师认为间隙越小越好。实际上,间隙过小会造成局部过热,特别是对于PVC这类热敏性材料,反而加速降解。
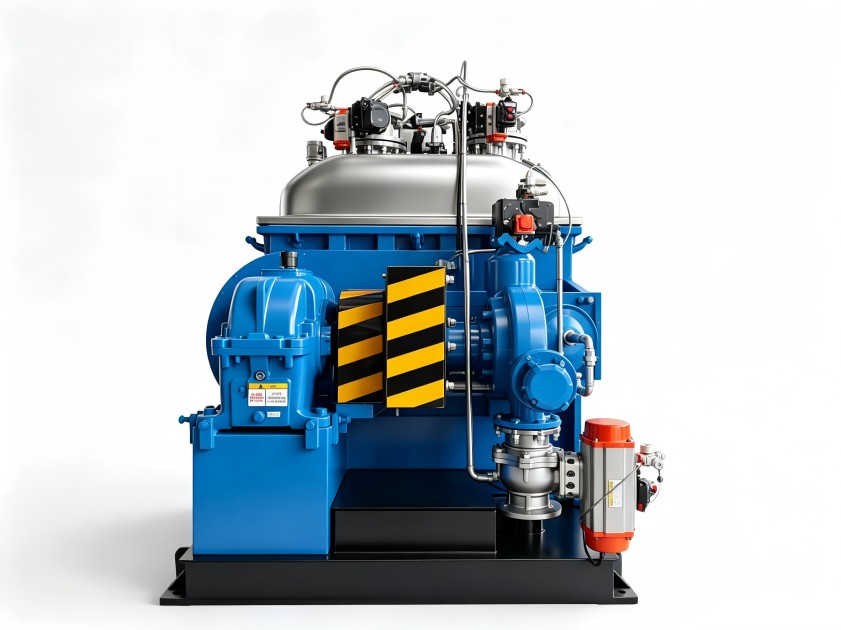
合理的啮合间隙需要根据物料特性来设定。比如生产PVC电缆料时,间隙可以适当放大,依靠捏炼效果完成混合;而生产交联聚乙烯(XLPE)绝缘料时,则需要更小的间隙来保证各组分的微观分散均匀性。这种细节调整,正是设备定制价值所在。
这些情况的解决方案,并不是简单地更换某一部件,而是要在设备设计阶段就把工艺需求转化为具体的机械结构和控制逻辑。这正考验着设备制造商对下游行业理解是否足够深入。
电线电缆料的形态跨度很大,从粉料到粒料,从热塑性到热固性,不同材料的物理特性差异明显。在提出定制需求前,建议先梳理清楚以下信息:
这些信息直接决定了转子构型、混炼室材质和密封结构的选择。例如,生产含玻纤的增强电缆料时,混炼室内壁的耐磨涂层硬度就非常关键,否则运行数月后间隙磨损会直接导致分散质量下降。
精密啮合机定制服务的价值主要体现在自动化与控制逻辑上。针对电线电缆料行业,建议重点关注能量控制功能。能量控制能根据累积的机械能自动判断排胶时机,比单纯用时间或温度控制更能保证批次一致性。此外,上辅机系统的称量精度、除尘管道的气流走向都会影响最终混炼质量。
第一步,先用自己的配方在现有设备上做一次全面的温度曲线记录,确认是否存在温度超调或波动情况;第二步,将工艺目标(如排胶温度波动控制在±3℃以内)写入设备技术协议,作为定制验收的依据;第三步,选择有相应技术积累的制造商进行方案沟通,不只看设备报价,更要看工艺方案中对物料特性分析的详细程度。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
