

硫化机在轮胎制造现场承担着关键的定型硫化工序,设备开合模力量大、热板温度高,一旦防护装置安装位置不对或联锁逻辑缺失,操作工为赶产量选择“跨过限位开关”操作,几乎是迟早的事。很多硫化机用户把防护装置仅仅理解为“加一圈围栏、装两个光电开关”,等到设备因误动作锁死,或者安全回路被强制短接引发故障,才意识到防护装置的安装要求远不止“有”和“没有”的差别。
本文不罗列标准条文,而是从安全联锁的功能实现、防护部件的布局细节以及日常管理三个角度,聊聊硫化机防护装置安装要求里最容易出问题的环节,帮设备负责人建立一套自查思路。
不少使用单位验收硫化机时,习惯先看护罩厚度、围栏高度,却很少坐下来仔细捋一遍安全回路的控制逻辑。硫化机防护装置安装要求中最关键的一条,在于防护动作与设备运行状态之间的联锁关系是否正确且独立。
这里要留意几个常见漏洞:
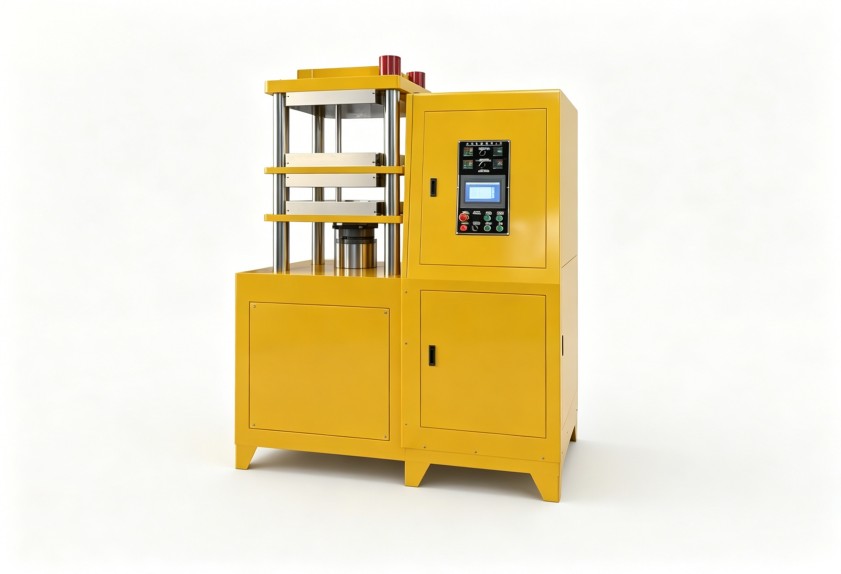
真正的安全联锁,应当是即使传感器本身损坏,设备也能进入安全状态,而不是直接变成“盲操作”模式。建议用户在安装后逐项验证:开门时设备能否在设定距离内可靠停机、停机后液压系统是否泄压、重新关门后是否必须手动复位才能启动。这些细节,比护板厚两毫米实际意义大得多。
很多硫化机正面装了光电保护,但光电开关的安装高度和盲区没有仔细核算。操作工伸手越过光幕去调整胶坯位置的情况并不罕见,只要手臂进入光幕与模具之间的盲区,设备照样合模。这类问题属于典型的防护装置安装位置不合理,而不是产品质量问题。
硫化机防护装置安装要求中,操作侧防护应当覆盖整个合模行程的危险区域,光幕的安装距离需要结合设备响应时间和操作者的接近速度计算,不能凭感觉留余量。对于需要频繁取件、放件的轮胎硫化线,建议同时配置双手启动按钮,与安全光幕形成双重保护,避免出现防护装置频繁触发干扰生产后被员工私自短接的恶性循环。
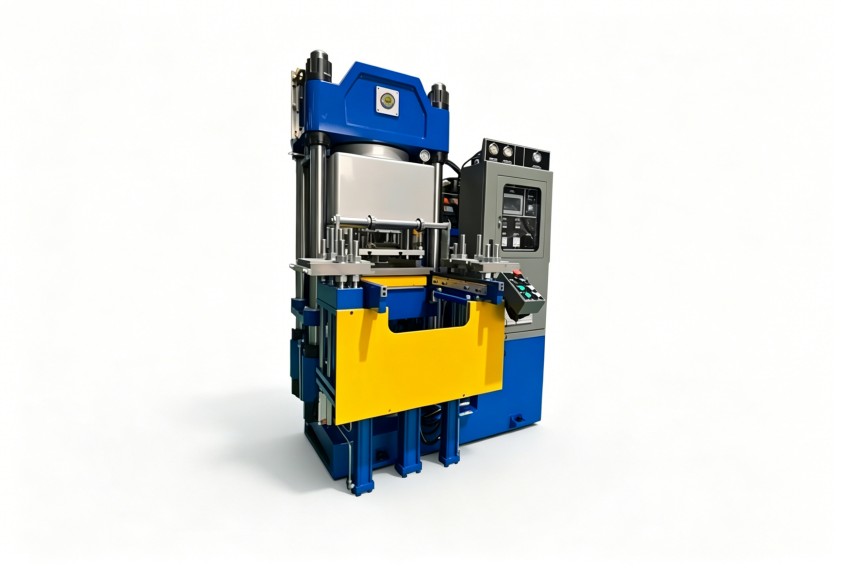
硫化机后部通常设有管路阀门和加热系统接口,维修频次不低。很多设备的后部防护门高度只有一米出头,检修人员为图方便,常常直接跨入跨出,防护门上的安全开关因长期未动作,积灰锈蚀,等到真正需要它发挥作用时已经失效。
后部防护的关键在于进入逻辑是否清晰。如果后部区域存在模具下方空间,还需要考虑防护门开启后,设备是否完全切断上行与合模动作,避免维修人员被困在模腔内。部分大型硫化机在顶部设有排气管路,检修时需要开启顶部护罩,这部分的防护同样要纳入整体安装方案,而不是等设备到位后现场随意加装。
设备投入使用只是开始。硫化机防护装置安装要求里,交付时的静态验收仅仅意味着设备具备防护能力,日常管理才是让这些装置持续有效的保障。
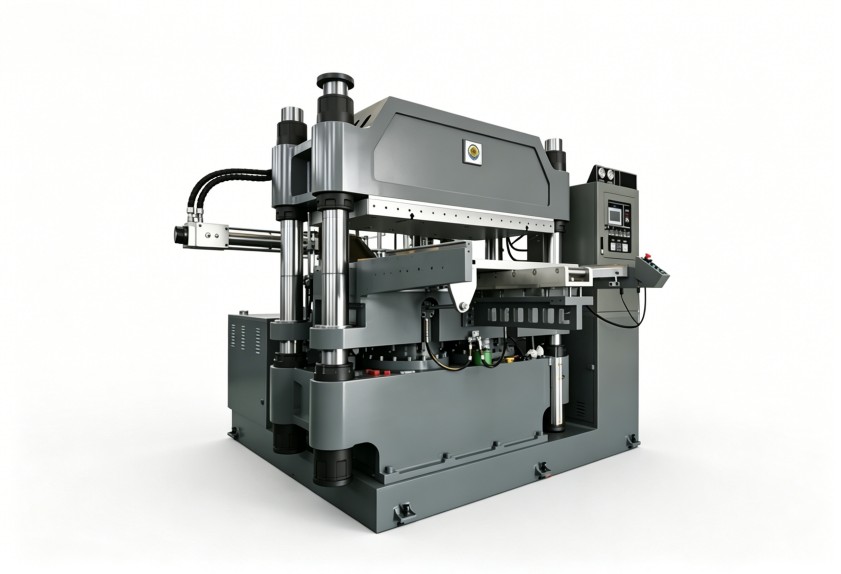
这些管理动作看着琐碎,却直接决定防护装置在关键时刻是兜底还是摆设。对于长时间未发生安全事故的现场,更要警惕“安全冗余变成习惯性忽视”的倾向,防护装置的状态需要被认真对待,而不是靠每个月一次敷衍的签字确认。
从混炼到硫化的工序衔接中,混炼胶的可塑性和均匀度直接影响硫化机合模压力的稳定性,也就间接影响防护装置配合的间隙设定。如果上工序来料不稳定,操作工频繁调整硫化参数或人工干预取件,防护装置被旁路的概率随之上升。利拿实业在提供密炼机、开炼机等混炼设备时,不仅关注前端混炼质量与批次稳定性,也重视与下游硫化成型设备在操作习惯和管理方式上的衔接,帮助客户建立更顺畅的整线协作逻辑。
与其等监管检查或事故发生后再排查,不如把硫化机防护装置安装要求拆解成一份具体的验收清单:安全回路的独立性、防护布局的无盲区覆盖、日常点检的可执行性,三个环节逐项确认。把安全装置的可靠性当作设备综合效率管理的一部分,而不是独立于生产之外的额外负担。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
